2026年金矿炭浆工艺全套设备选型避坑指南,新手必看
更新时间:2026-08-28
开头先说个真事儿:
上个月,江西赣州一位刚入行的李老板,自己找小厂东拼西凑了一套炭浆设备,结果投产不到40天,吸附率从95%掉到81%,活性炭堵管、溜槽跑炭,光停机清理就花了7天。最后核算下来,处理每吨矿的成本比同行高了足足18块钱。他后来跟我说了一句话:“早知道设备选型水这么深,当初真该找个靠谱厂家一次配齐。”
今天这篇文章,我就把金矿炭浆工艺(CIP)全套设备选型的避坑要点,一五一十掰开揉碎了讲给你听。全文都是干货,建议先收藏再慢慢看。
选设备之前,你得先搞清楚整个炭浆工艺的“心脏”在哪。炭浆法说白了就是:浸出+吸附同步进行——矿浆在搅拌槽里,一边加氰化物溶解金,一边加活性炭把已溶解的金吸上来。
所以你的全套设备看起来很多,但核心其实就是四大系统:浸出吸附槽系统、供风搅拌系统、活性炭回收系统、安全防护系统。
其他的像给矿、筛分、脱水、冶炼,都是外围设备。你只要抓住这四个核心,选型就成功了一大半。
很多新手觉得搅拌槽就是个圆形铁罐子,随便找个厂子卷个板就行了。大错特错!
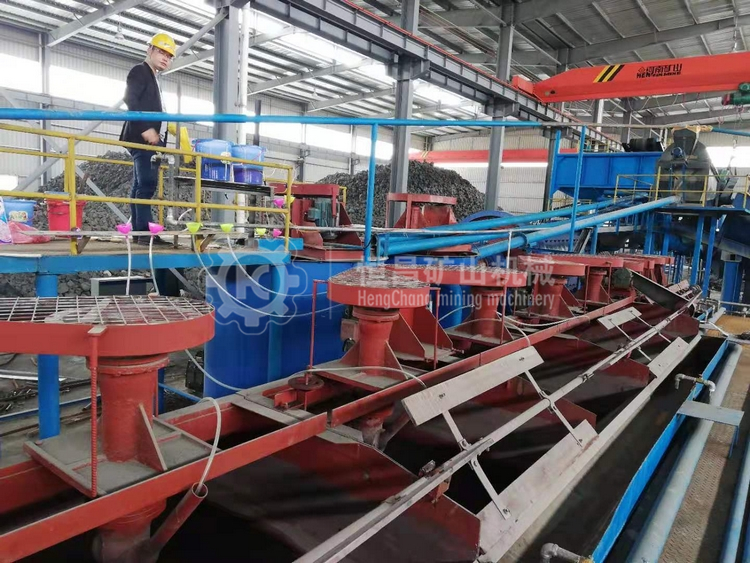
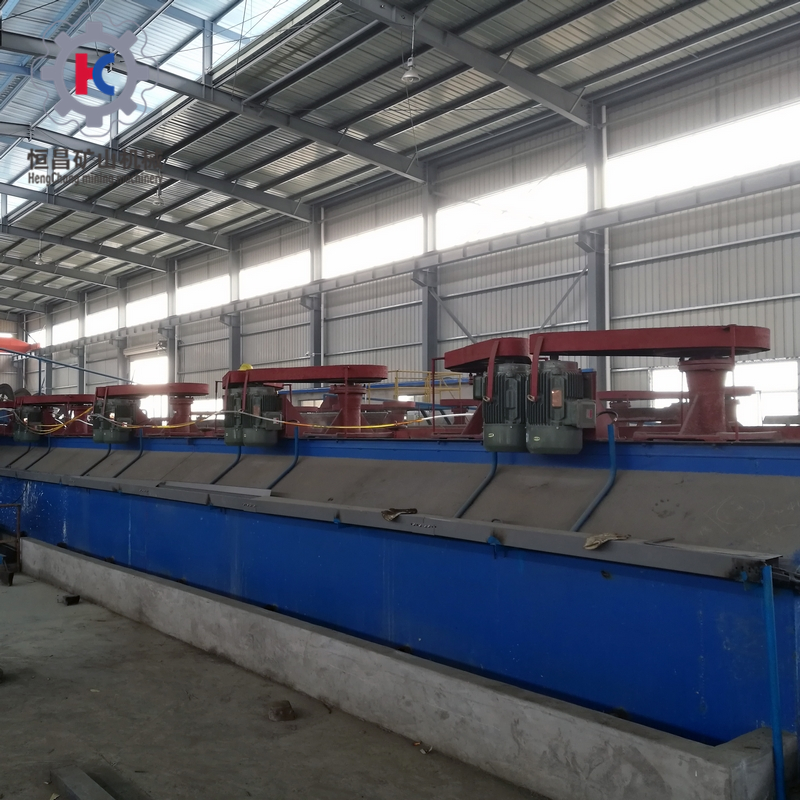
炭浆吸附槽和普通浸出槽不一样,它底部有个空气提升器用来提炭,槽内还有桥式筛或者浸没筛来截留活性炭。如果选型不对,最常见的问题就是——矿浆沉槽,炭堵筛网。
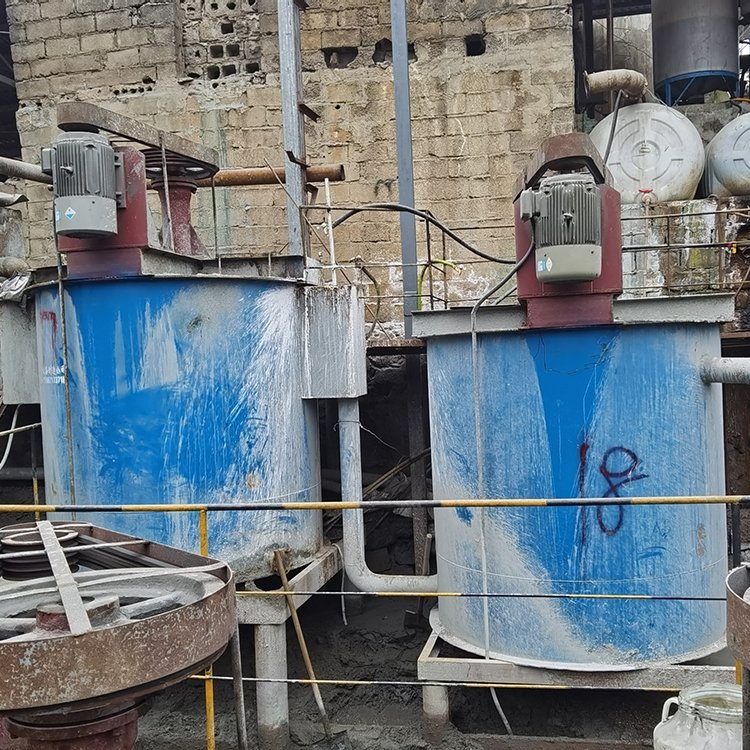
| 设备部件 | 标准要求 | 坑人配置 |
|---|---|---|
| 叶轮形式 | 轴流式低剪切叶轮 | 径流式高剪切(易碎炭) |
| 空气提升器 | 耐磨陶瓷衬里 | 普通钢管,磨损快 |
| 槽体材质 | 要求不低于Q355B | 用Q235甚至废板 |
| 顶部防护栏 | 必须双护栏带踢脚板 | 单护栏,安全不达标 |
案例: 山东招远一家日处理600吨的黄金选厂,第一年就因为用了便宜槽,空气提升器半年就磨穿3根,每次换管道都要抽浆排空,一次损失矿浆价值约3万元。后来全部换成耐磨衬里提升器,两年都没再出过问题。
炭浆工艺的活性炭,一吨大概要好几万块钱。如果回收系统做不好,炭随尾矿跑掉,那真的是在用现金冲厕所。
常见的炭回收系统包括:炭分离筛(安全筛)、炭输送泵、脱水筛、酸洗槽。
经验之谈:有些小厂家让你把安全筛省了,说“我们提升器带缓冲箱,不会跑炭”。听起来有道理,但一旦操作工夜里打个盹,矿浆溢槽,三吨炭一夜就能跑干净。
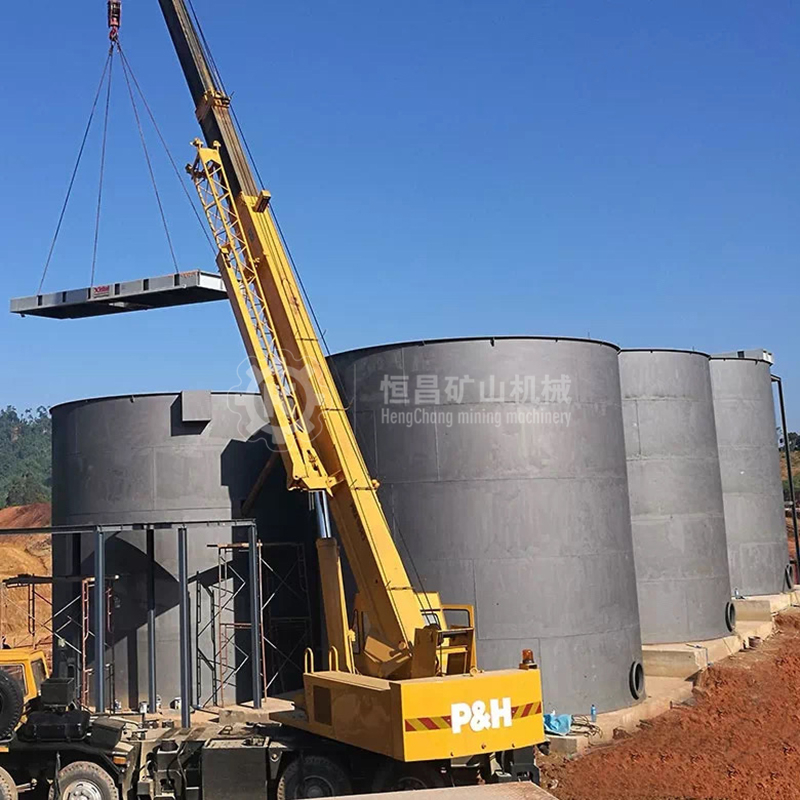
炭浆槽的搅拌和空气提升,都靠风机供风。但供风量不是越大越好。
在某南方金矿,日处理1000吨的炭浆车间,原来用了3台55kW风机,电费一个月8.7万。后来重新核算管路阻力、槽体液位深度,调整为2台75kW风机(一用一备),实际运行还省了15%电费。这说明:选型真的不能光看功率,要算管路损失和实际工况。
炭浆工艺用到氰化物,安全不是儿戏。很多新手光盯着设备价格,忽略了对人身安全的保障。
案例警示: 2024年云南某私建小厂,没装气体检测仪,操作工在槽边清堵时吸入高浓度氰化氢,当场昏迷送医。最后厂子被查封,负责人被追刑责。安全设备钱,一分都不能省。
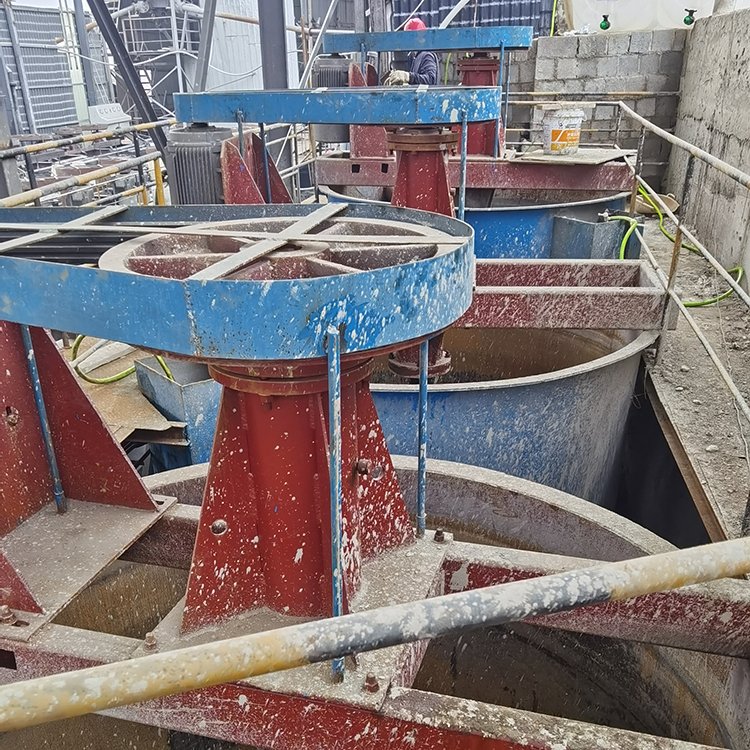
如果你现在刚开始项目,可以参考下面的标配清单(以日处理500吨原矿,矿浆浓度40%为例):
| 序号 | 设备名称 | 建议配置 | 数量 | 备注 |
|---|---|---|---|---|
| 1 | 浸出吸附槽 | 直径4.5m×高4.5m,Q355B,带防护栏 | 6台 | 浸出3台+吸附3台 |
| 2 | 空气提升器 | 耐磨陶瓷复合管 | 6套 | 每槽一套 |
| 3 | 炭分离安全筛 | 楔形丝,筛缝0.7~0.8mm | 1台 | 尾矿端安装 |
| 4 | 活性炭输送泵 | 软管泵或隔膜泵 | 2台 | 一用一备 |
| 5 | 罗茨鼓风机 | 风量按总槽数计算 | 2台 | 一用一备 |
| 6 | 酸洗槽 | 316L内衬 | 1台 | 给炭再生前酸洗 |
| 7 | 碱液自动添加系统 | pH在线控制 | 1套 | 必须配置 |
| 8 | 有毒气体检测仪 | 多点位,联动报警 | 1套 | 必须配置 |
行业里有一句话叫:“单机采购一时爽,联动调试火葬场。”
很多新手为了省预算,搅拌槽买张家口的、风机买山东的、筛子买河南的,结果一到现场,法兰对接不上、基础标高不对、控制系统协议不通。调试一个月,人工费、误工费早超了当初省下的钱。
成套供货的优势在于: 厂家对全系统负责,各设备间的接口、控制逻辑提前匹配好,现场安装调试周期能缩短一半以上。像江西恒昌矿山机械设备这类专业成套供应商,会提前做流体模拟和数据计算,确保风机风量、管路走向、槽体尺寸、提升器角度全部匹配。
炭浆工艺设备选型,说难不难,说简单也不简单。核心记住一句话:“抓住四大系统,别贪便宜,找能整体兜底的供应商。”
如果你正在筹备炭浆选厂,或者在设备选型上拿不准,欢迎在评论里留言交流,我看到都会一一回复。咱们下期再见!
(本文由江西恒昌矿山机械设备技术团队支持整理,专注金矿炭浆、全泥氰化、堆浸工艺成套设备,客户遍布国内外20余个国家,欢迎实地考察。)



 English