2026年炭浸吸附槽选型避坑指南:这5个参数直接决定回收率
更新时间:2026-08-28
老铁们,干了这么多年矿山,接触过不少老板和选厂厂长。大家聊起炭浸法(CIP)提金,最怕啥?怕选型选不好,投了钱进去,回收率上不去,最后看着尾矿里的金子干瞪眼。今天咱们不整虚的,直接说干货,聊聊2026年炭浸吸附槽选型时必须盯紧的5个关键参数。这5个参数要是没把好关,你的回收率很可能就被"坑"掉了。
很多朋友选槽子,只看处理量,觉得处理量大就万事大吉。错!大错特错!核心在于矿浆在槽内的有效停留时间。停留时间不够,金还没被活性炭吸附完就流走了,回收率自然上不去。
根据国内外设计规范,炭浸法(CIP)工艺中,矿浆在吸附槽内的总停留时间一般在2.5~4小时比较稳妥。小于2.5小时,吸附不完全;超过4小时,设备投资和占地成本陡增,不划算。
国内案例:山东某黄金选厂,原先用的老旧设备,有效停留时间不足,回收率一直在90%徘徊。后来重新选型,把总容积扩大,停留时间拉长到3小时,回收率直接提到了95%以上。老板直呼,这钱花得值。
国外案例:澳大利亚的很多大型金矿,处理低品位矿石时,甚至会采用8级串联吸附槽,就是为了把停留时间拉满,确保微细粒金能被“吃干榨净”。
避坑建议:选型时别光看槽体直径,要看有效容积和底流泵送能力,算一算实际工况下矿浆在每级槽内的停留时间是否达标。
有些老板为了省钱,觉得串联2级槽子就够了。但你要知道,活性炭吸附是一个动态平衡过程,级数越多,矿浆与新鲜炭接触的机会越多,载金量越高,剩余品位越低。
目前主流的设计是5~6级串联。每一级都用逆流方式,即新鲜炭从最后一级加入,最先从第一级排出,这样保证矿浆首先接触的是载金量较低、活性较强的炭,最大化吸附驱动力。
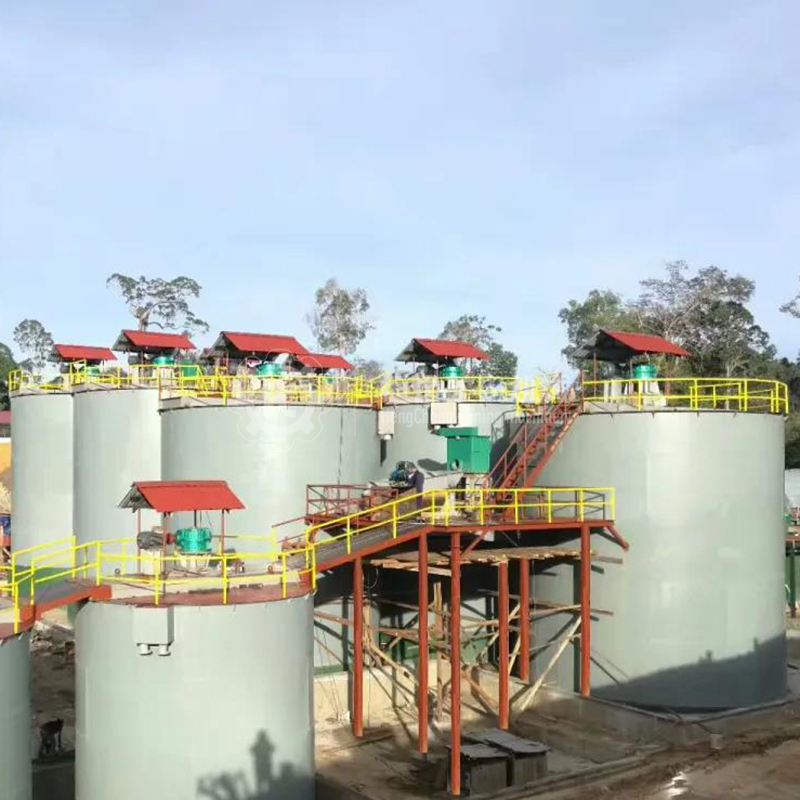
应用场景:南非许多深井金矿,处理高砷、高硫矿石,采用6级吸附,末级尾液金品位可以控制在0.01ppm以下,这个数据在很多环保严苛的地区是硬指标。
避坑建议:别为了省设备钱减少级数,一旦尾液品位超标,后面的环保处理费用足以让你“肉疼”。江西恒昌矿山机械的吸附槽系列,在级配设计和炭循环系统上都有成熟方案,值得参考。
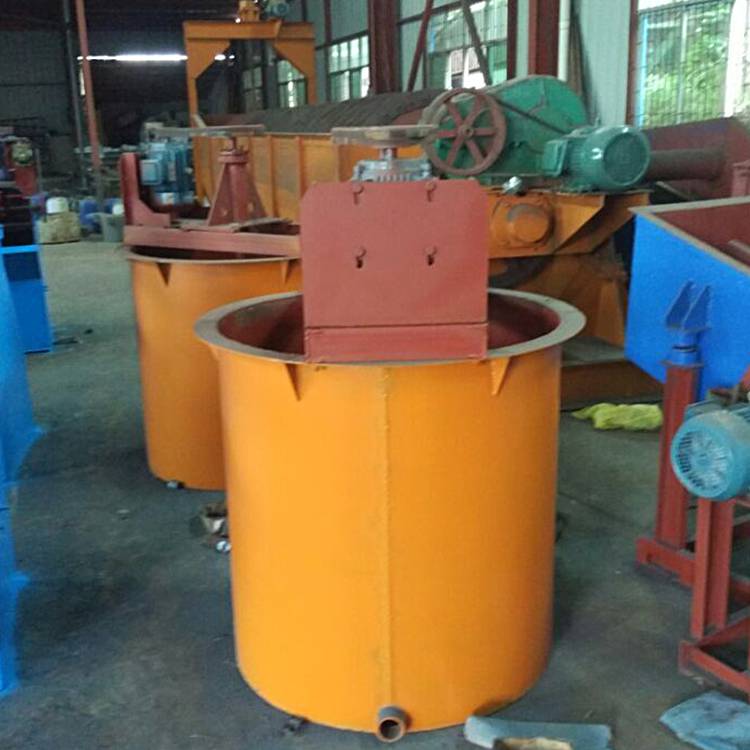
搅拌不光是让矿浆悬浮,更重要的是让活性炭与矿浆充分接触。但搅拌强度不能过大,否则活性炭磨损加剧,炭损率飙升;强度也不能过小,否则矿浆沉槽,吸附就废了。
关键点:
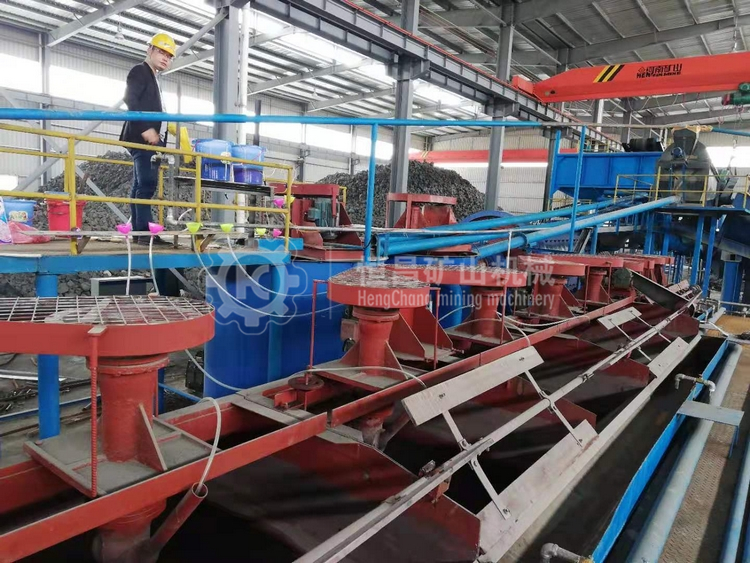
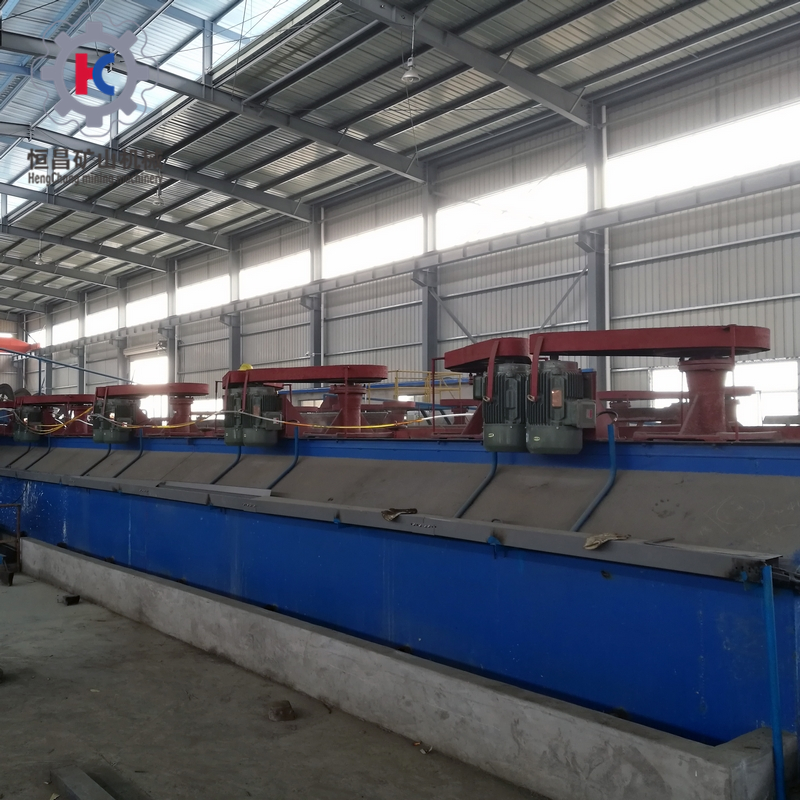
采用双叶轮或轴流式叶轮,切向流小,轴向循环强,利于悬浮。国内实践:内蒙古包头某铜金矿,原来用的老式搅拌,槽底经常积矿,清理一次要停产3天。后来换了江西恒昌改良叶轮的吸附槽,解决了沉槽问题,矿浆悬浮密度稳定在40%以上,吸附效率明显提高。
避坑建议:选型时,一定问清楚叶轮材质和结构、转速控制方式。耐磨、防堵塞是第一要务。
这是很多人容易忽略的点。活性炭在槽间转移、脱金后的再生循环,都靠空气提升泵。如果空气提升管径设计不合理,或者风量控制不及时,就会出现“短路”——炭走空,矿浆从提升管直接穿过去,吸附形同虚设。
可靠的做法:
每级槽配备独立的空气提升系统,风量可调。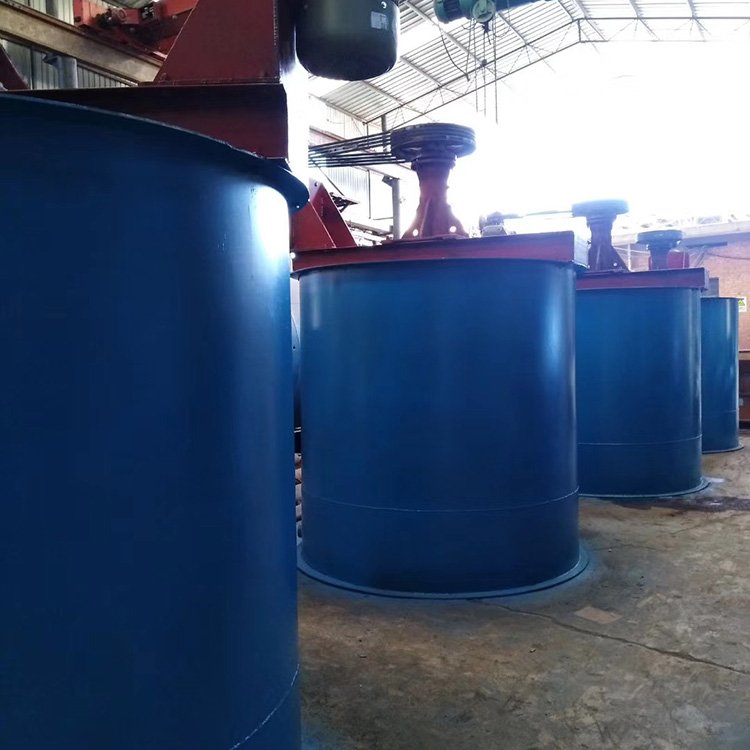
实际案例:甘肃某大型黄金企业,早期因空气提升系统设计缺陷,炭损失高达每吨矿0.05kg,一年下来损失几十万。后来重新配置了恒昌矿机的气提装置,炭损降低至0.02kg以下,一年光省下的活性炭钱就够换整套设备了。
避坑建议:自动控制系统必须要有,不能靠人工的经验去调风量,时刻保持矿浆液位稳定和炭循环顺畅。
吸附槽里的安全筛/分离筛,是用来拦截活性炭、防止炭随尾矿跑掉的。很多选厂为了省钱,用普通的冲孔筛或不锈钢编制网,结果堵塞、破损频繁,活性炭大量流失,还污染下一道工序。
正确选型指标:
筛网孔径0.8~1.2mm,既要拦住炭粉(一般0.9~2.0mm),又要让矿浆顺利通过。国外经验:美国内华达州的许多堆浸-炭吸附联合工艺选厂,对筛网寿命要求极高,普遍使用高分子材料的弧形筛,检修周期从1个月延长到半年。
避坑建议:采购时问清楚筛网更换周期和备件成本,这钱不能省。
老铁们,选炭浸吸附槽不是买个大铁罐子凑合能用就完事,它直接关系到你金回收率的高低、活性炭消耗成本、甚至环保达标。2026年了,环保和安全要求只会更严,省设备钱就是在变相扔金子。
如果你近期有扩产、技改、设备更新计划,可以重点关注江西恒昌矿山机械设备的炭浸吸附槽产品线。他们家的设备在搅拌效率、炭循环系统、耐磨材料应用上做了大量优化,服务过国内外众多大中型金矿,口碑稳定,售后也跟得上。
总结一下这5个参数,记好咯:
有效容积与停留时间——不够就是浪费矿源。选好设备,管理到位,回收率上去了,利润自然滚滚来。觉得有用,点赞收藏,转发给身边开矿的朋友!有问题评论区留言,咱们下期接着聊!



 English