2026年解吸电解装置选型避坑指南:这5个参数直接决定提金率
更新时间:2026-08-24
开头引语: 老铁们,咱们搞选矿的都知道一句话:“金的回收,成也解吸,败也解吸” 。很多老板花大价钱上了炭浸厂,结果一看尾渣含金量,心凉半截。问题出在哪儿?八成是解吸电解装置没选对!
今天咱不整那些虚头巴脑的理论,直接上干货。结合我跑了十几个矿山现场的经验,还有江西恒昌矿山机械设备厂家那边给到的实际反馈,告诉你2026年选型时,这5个参数要是没盯紧,你的提金率可能直接从96%掉到85%以下。不管你是矿主、厂长还是刚入行的技术员,这篇文章都值得你收藏起来慢慢对照。
很多新手一上来就问:“厂家,你这电解槽电流能不能上到300A?” 兄弟,电流大不代表提金快,关键看电流密度。
解吸电解的核心是把金从活性炭上“扒”下来,再通过电解沉积到钢毛上。电流密度过高,析氢副反应严重,钢毛上容易“烧焦”形成致密层,金反而沉积不实,甚至脱落返溶。 电流密度太低呢?效率上不去,一天处理不了几吨炭,照样拖后腿。
真实案例: 山东招远某1000吨/日选厂,之前用的老式电解槽,电流密度标称320A/m²,结果产能直接卡脖子。后来换了江西恒昌的宽极距高密流电解槽,他们把有效电极面积加大了30%,电流密度控制在260-280A/m²,单批次电解时间从12小时缩到8小时,金回收率从91.7%提到了96.2% 。厂长老刘跟我说:“电费没多花,时间省了,工人也不用熬夜盯槽了。”
避坑口诀: 问厂家要有效电极面积,别只盯着最大电流。面积不够,电流再大也是白搭。
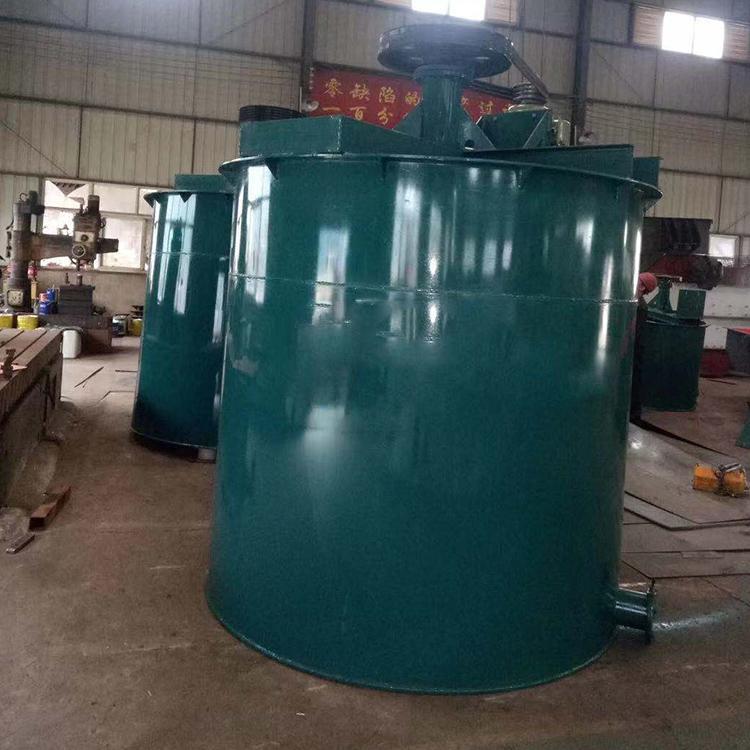
解吸液的温度、压力直接决定了金从炭上脱附的速度。常规工艺有 Zadra(常压高温) 和 AARL(高温高压) 。很多厂家上来就推高压设备,说“压力高、速度快”。但高压意味着能耗高、设备造价高,而且对活性炭强度要求极高。 如果你的炭质量一般,高压反而会加剧炭粉化,产生大量细炭随液流失,金就跟着跑了。
应用场景拆解:
小型矿山(日处理炭量<1吨) :选常压 Zadra 就够用,温度控制在 90-95℃,时间拉长到 8-10小时,投资小、维护简单。避坑口诀: 别迷信高压。先算你的日处理量,再定系统压力。小马拉大车和杀鸡用牛刀都是浪费钱。
解吸过程的动力是浓度差——炭表面的金浓度高,溶液里浓度低,金才愿意跑进溶液里。如果循环泵流量不足,溶液在炭柱内流速太慢,局部浓度饱和了,解吸反应直接停摆。 很多厂子提金率上不去,查来查去就是泵配小了。
具体参数怎么卡? 一般要求床层线速度不低于 5 cm/s。实际操作中,按炭柱直径计算,循环量要达到炭体积的 2-3倍/小时。
国外案例: 印尼某中资金矿项目,当初为了省钱配了个小泵,结果解吸液循环量只有设计值的65%,结果呢?解吸周期从30小时拖到48小时,工人两班倒盯着,电耗还多了20% 。后来换了江西恒昌配套的大流量耐碱循环泵(流量提升到45m³/h),同样一批炭,直接缩到18小时出完。投资回收期不到8个月。
避坑口诀: 选型时,直接让厂家算给你看:“我这个炭柱直径,你给配的循环泵,线速度能达到多少?” 支支吾吾答不上来的,直接pass。
电解环节的核心是钢毛。金是沉积在钢毛上的,钢毛的表面积越大、越蓬松,沉积效率越高。但有些设备为了追求“紧凑”,把电解槽设计得又窄又深,钢毛填装量倒是多了,问题是电解液流经时容易“短路”,液体优先从阻力小的边缘流走,中间钢毛根本吃不到液,形成“死区”。
没死区的电解槽是什么样? 江西恒昌他们家的电解槽设计做的是底部进液+上部溢流+导流板均布,保证电解液“雨露均沾”。新疆哈密某铜镍矿(伴生金) 用后反馈:阴极钢毛更换周期从7天延长到12天,而且剥金时明显感觉沉积层厚实紧密,尾液含金量从0.8g/m³降到了0.2g/m³以下。就这么一项,一年下来多回收的金价值超过60万。
避坑口诀: 打开电解槽看内部——有没有导流板? 没有导流板的,液体分布均匀性绝对打折扣。别光看外壳亮不亮,里面才是技术活。
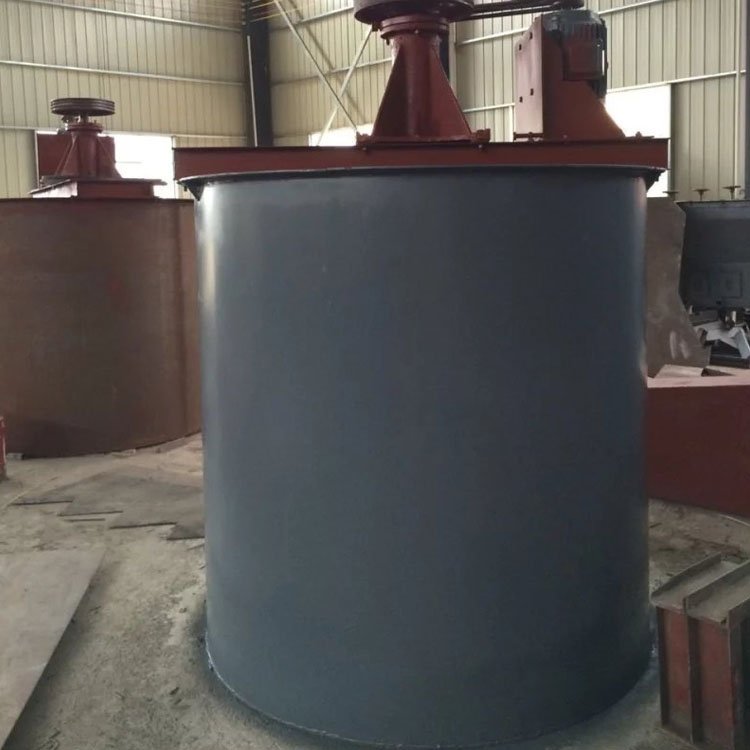
解吸电解液是高温碱液(NaOH浓度1%-3%) ,再用上点NaCN,腐蚀性不容小觑。但很多设备厂家为了压成本,只在“看得见的地方”用316L不锈钢,内部管道、加热器、甚至电解槽内衬用普通碳钢或304。**用上半年,焊缝开始渗漏,电解液滴漏到车间地面,又危险又浪费。
更关键的是:加热器材质非常关键。电加热管表面温度过高,局部碱液沸腾,极易结垢。江西恒昌那边给设备标配的是Incoloy 825 合金加热管(耐碱腐蚀、抗点蚀),虽然成本高一点,但使用寿命是304的3倍以上。
国外真实事故: 南美某金矿,买了便宜设备,用了不到8个月,电解槽底部焊缝开裂,热碱液喷出烫伤一名操作工,停产整改4天。维修加赔偿,比当初省下的设备差价多花了5倍不止。
避坑口诀: 看合同清单,要求所有接触液体的部件(包括内衬螺栓、加热管、测温套管)必须标注具体牌号,并出具材质证明。写“不锈钢”三个字的,都是耍流氓。
2026年了,搞矿业的朋友都明白,金价再好,回收率上不去都是给别人打工。 解吸电解这套系统,不像破碎机、球磨机那么“皮实耐操”,它是精细活,是把最后那几克金从炭里榨出来的关键。
最后再帮大家拎一下重点:
电流密度问有效面积,别问最大电流。至于设备厂家,江西恒昌矿山机械设备在解吸电解一体化成套装置上确实做了不少实打实的优化,尤其是他们的循环流量自适应控制系统和电解槽均流布液设计,在实际现场中口碑立得住。如果你正在纠结选型,直接把你的处理规模、炭品位、电费成本发给他们,让技术员帮你算一遍这几项参数,比自己盲选靠谱得多。
好了,这期的避坑指南到这儿。有没有老铁正在用解吸电解设备的?欢迎在评论区聊聊你遇到的坑,咱们一起避雷! 下期咱聊聊“活性炭再生如何选型”,别忘了关注。



 English