2026年炭浸提金设备怎么选?老矿工教你避坑3大要点
更新时间:2026-08-24
前言:选错设备,一年白干
咱们干矿的都知道,炭浸法(CIL)现在是提金的主流工艺,设备选得好不好,直接决定了回收率和生产成本。我见过太多矿友,一上来就盯着价格,结果买回去的设备不是搅拌不均匀,就是筛网经常堵,最后金回收率上不去,电费倒是噌噌涨。
今天咱就唠点实在的,结合2026年行业新趋势,说说选炭浸提金设备的3个关键避坑要点。文章有点长,但句句干货,花5分钟看完,可能帮你省下几十万冤枉钱。
在聊怎么选之前,咱得先知道设备组成。炭浸提金系统看着复杂,但核心就是三大件:
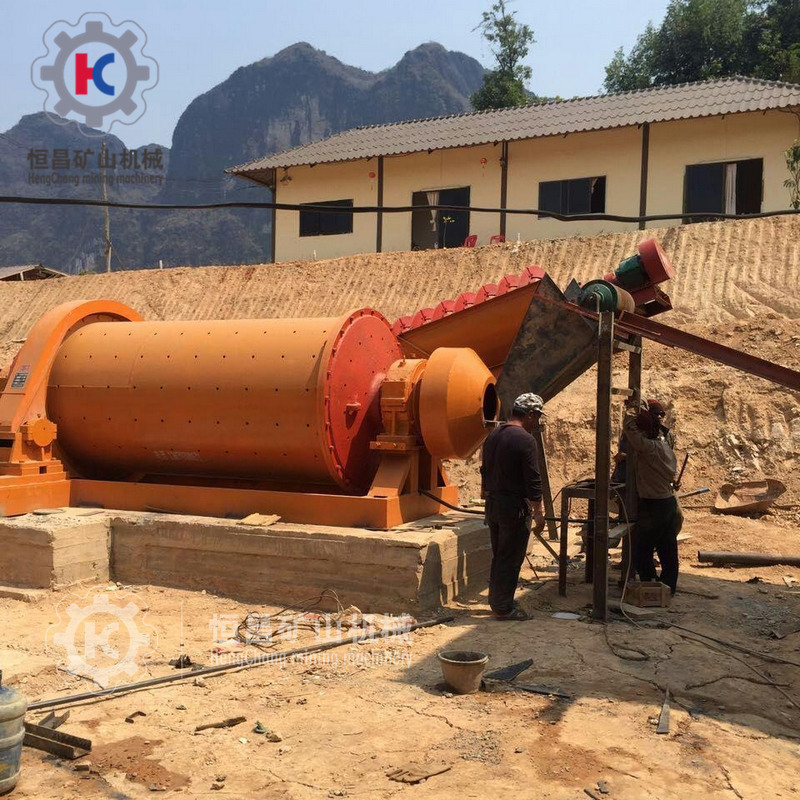
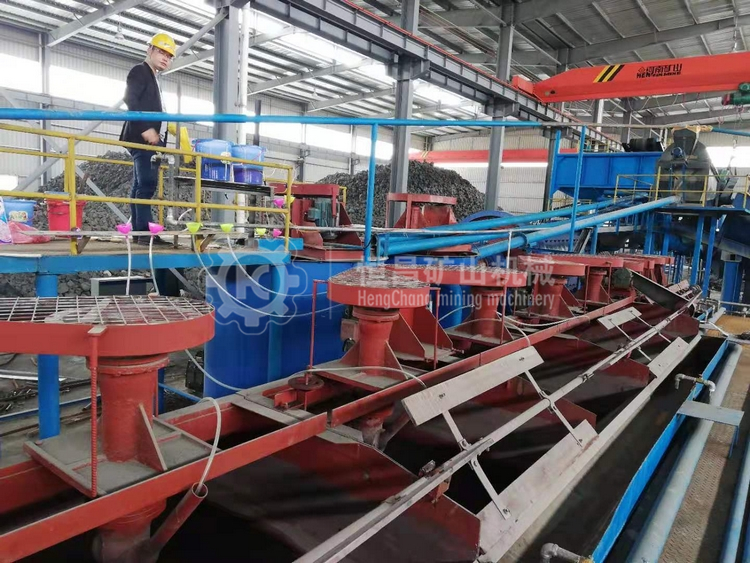
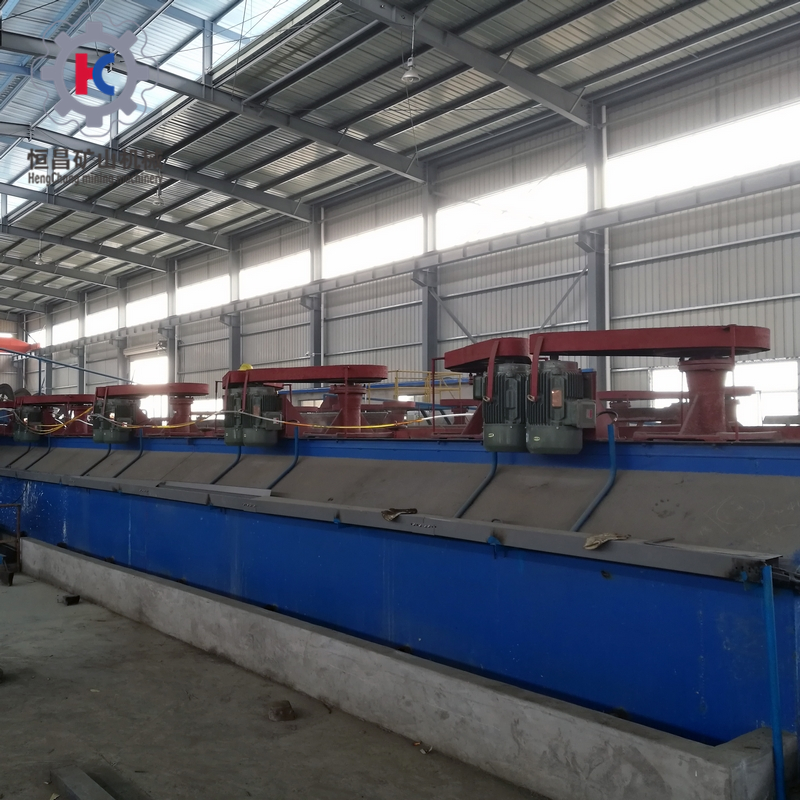
浸出槽(搅拌槽):这是反应的主战场,矿浆和药剂在这里混合反应。很多新手容易犯的错,就是把钱都砸在浸出槽上,觉得槽子厚实就行。大错特错! 实际上,炭分离设备(尤其是安全筛)才是决定你金流失多少的关键。筛网选不好,跑炭就是跑金,那不是几克的事,是一天一麻袋的事!
咱们买设备,总习惯用手敲敲钢板,觉得厚就是好。这在2026年,观念得改改了。
坑在哪? 有些厂家把槽壁做得贼厚,但搅拌桨叶设计还是老掉牙的。矿浆在里面打转,形成“死区”,活性炭沉在底部不翻腾,药剂和矿粉接触不充分。结果就是,金溶解不出来,活性炭还容易磨损。
怎么选? 别光看厚度,多问问搅拌形式。现在主流是变频节能型浸出槽,桨叶设计要多层、大直径、低转速。这样既能保证矿浆悬浮均匀,还能降低电耗。记住一个口诀:“槽壁厚三分,不如流场均一寸”。
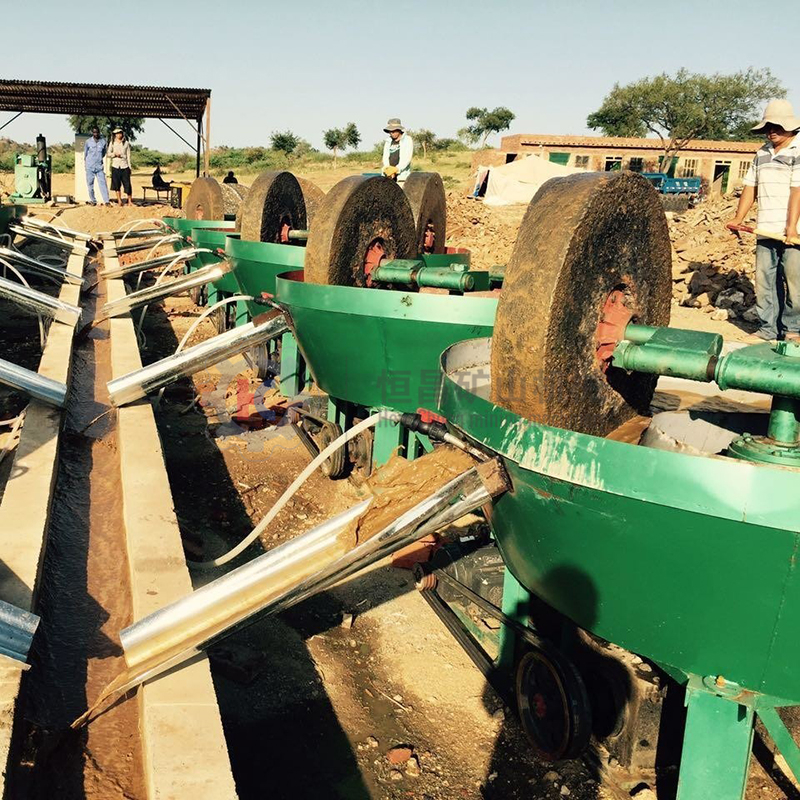
实话说,国产设备里,像江西恒昌矿山机械设备这类做了几十年的老厂,他们的浸出槽在流场设计上还是有独到之处的,尤其是那个导流筒结构,能有效防止“跑浑”和“沉槽”。
这是炭浸提金设备里最容易踩雷的地方,也是很多老手容易翻车的地方。
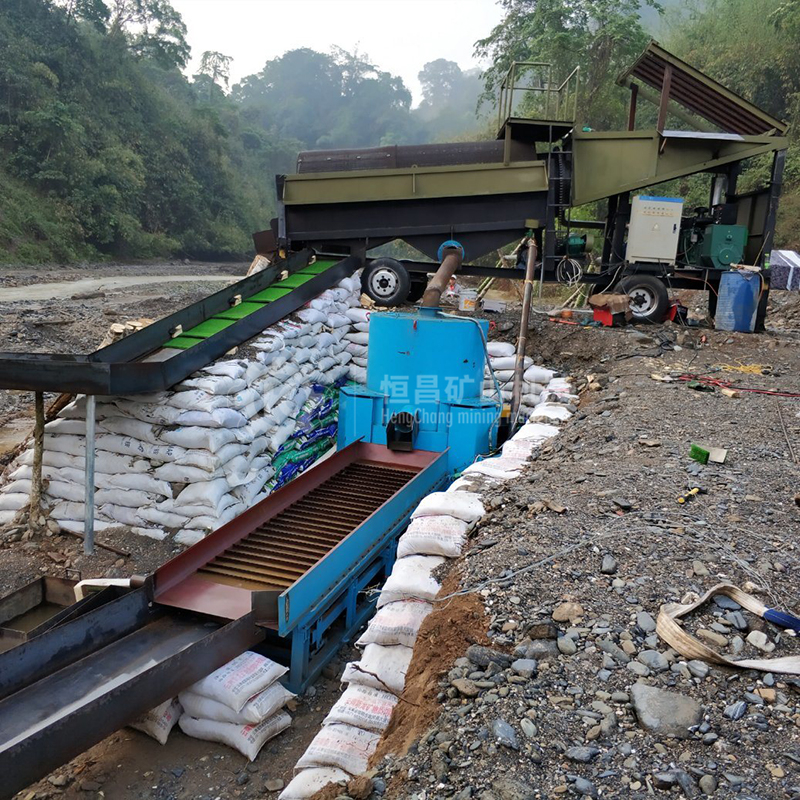
坑在哪? 炭浸工艺要求矿浆和炭要分离,这个动作全靠筛网完成。有些矿老板为了省几千块钱,买了普通焊接筛网,用不了俩月,焊缝开裂,或者网眼变形。一跑炭,整个系统全乱套,后端的电解车间根本来不及处理。
怎么选? 记住两点:
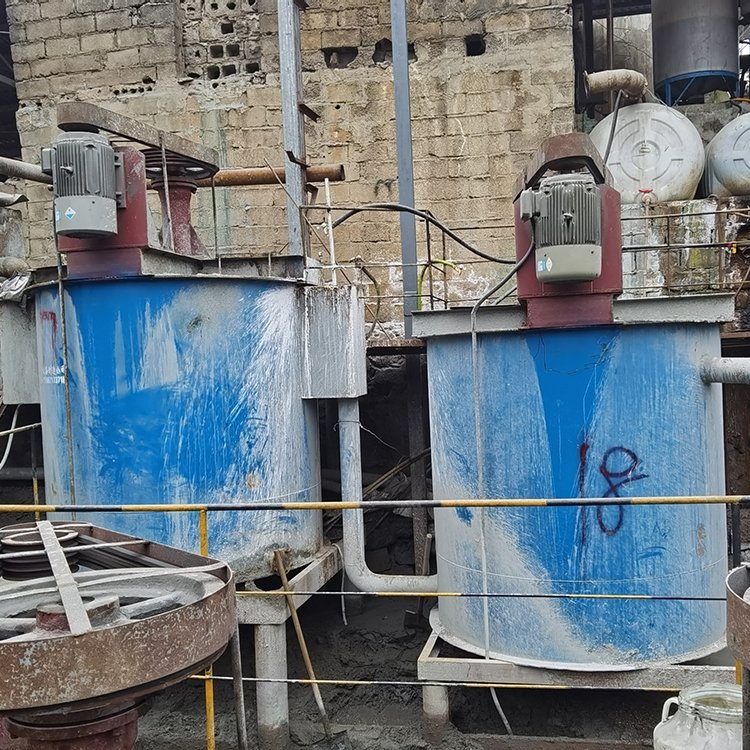
案例分析:之前有个内蒙的客户,用的就是江西恒昌的新型多锥体提炭筛,说是替换了原来老式的震动筛。在矿浆浓度40%的情况下,跑炭量降低了70%多。人家靠的就是那个独特的多锥设计,让矿浆流速更稳,炭不容易被冲走。
2026年了,原材料价格波动大,这设备是长期资产,不能只看首付,要看“月子钱”。
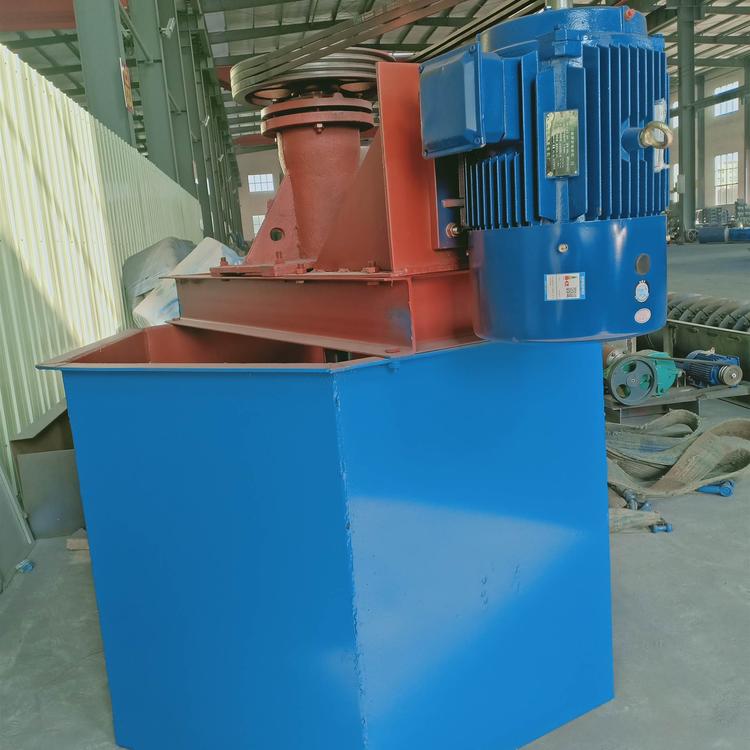
坑在哪? 很多设备厂家为了拼低价,用的钢材是普通Q235,矿浆里氯离子、氰化物腐蚀性极强,用个一年半载,槽体锈穿,管壁变薄。到时候不是维修的问题,是安全环保事故的问题。
怎么选?
浸出槽内衬 :强烈建议用环氧树脂重防腐涂层,厚度要达到400微米以上,这算是分界线了。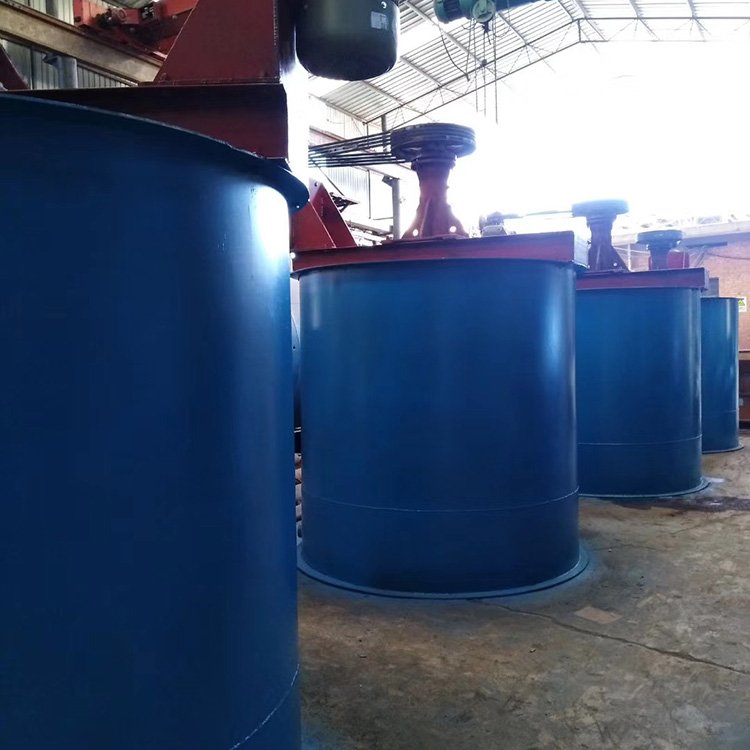
恒昌在这块的建议就很实在,他们通常会在关键过流部件上做耐磨堆焊处理,虽然前期报价看着高一点,但用三年下来,比那些低价设备维修费省多了。经常和矿上的机修班长聊聊就知道,设备停机一天损失多少钱,那是干烧电的。
聊完了技术,最后说点掏心窝子的。选设备,其实就是选“过日子”的伙伴。
别信“万能设备”:炭浸提金工艺还得结合你的矿石性质,含泥量高的、含砷高的,都得做选矿试验,让设备厂家跟着数据走。总结一下,2026年选炭浸提金设备,槽子看流场,筛子看精度,材质看防腐。把这3点记在心里,不管你是新建选厂还是技改,都能少走弯路。
咱们矿工赚钱不容易,买设备千万别冲动,多看、多问、多考察案例。如果你拿不准主意,不妨找江西恒昌这种有资质的老厂聊聊技术方案,就算不买,听听他们的建议,也能让你避开一些明显的坑。
我是老矿工,祝各位矿友2026年黄金滚滚,安全生产每一天!如果你有设备选型的问题,欢迎评论区留言,咱们下期接着聊。



 English