非洲金矿日处理百吨生产线如何提产增效
更新时间:2026-09-15
非洲大陆,矿产资源丰富,尤其金矿开采,一直是当地经济的重要支柱。很多老板在非洲投资金矿,最关心的问题就是:怎么让我的生产线多出金子,成本还降下来?
今天咱们就来聊聊,在非洲当地,一条日处理100吨的金矿生产线,如何通过设备选型和工艺优化,实现实实在在的提产增效。文章不绕弯子,直接上干货,希望能给正在非洲或准备去非洲开矿的朋友一些启发。
在非洲做选矿,和在咱们国内或者澳洲、加拿大完全不同。你得面对几个非常现实的挑战:
电力不稳定:很多矿区供电是老大难,电网覆盖不到,全靠柴油发电,电费成本高昂。设备功率稍微大一点,电费就让人肉疼。所以,在非洲搞选厂,稳定压倒一切,省水省电就是省钱。
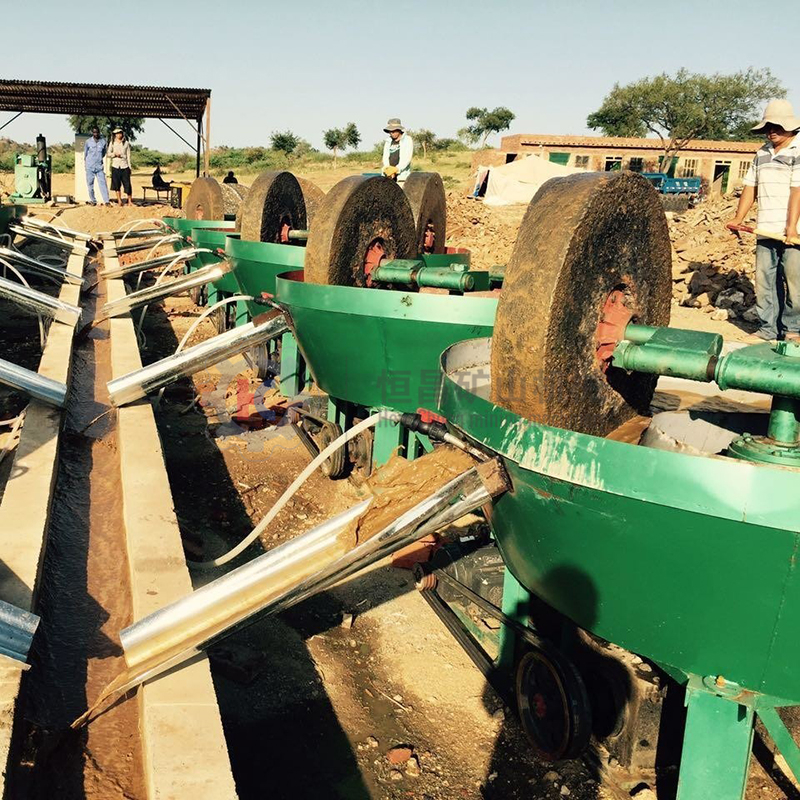
针对非洲金矿的特性,特别是处理100吨/日这种中小型规模的矿,传统的单一工艺很难做到效益最大化。现在比较成熟的做法是“重选+氰化浸出”或者“全泥氰化炭浆法(CIP/CIL)”。这两种工艺的搭配,能大幅提高金的回收率。
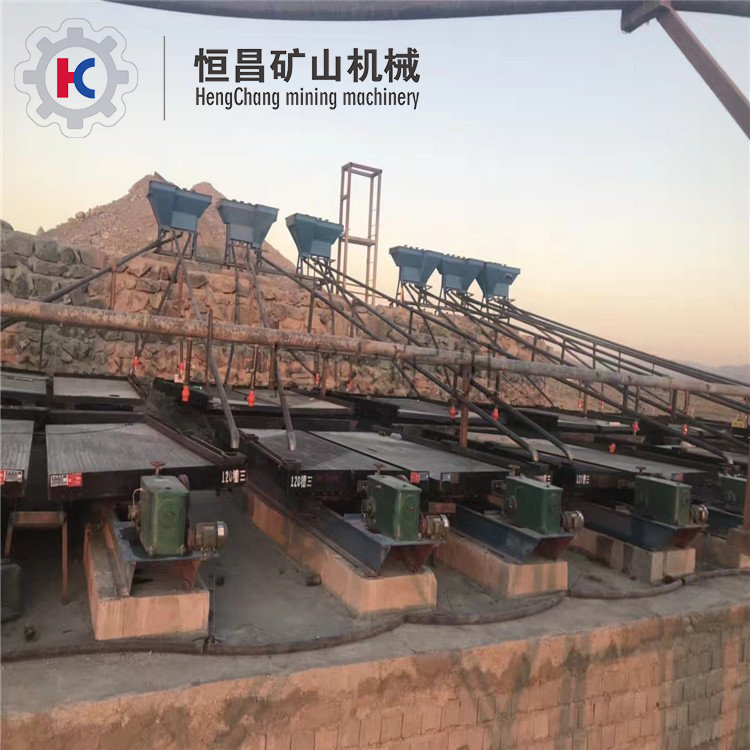
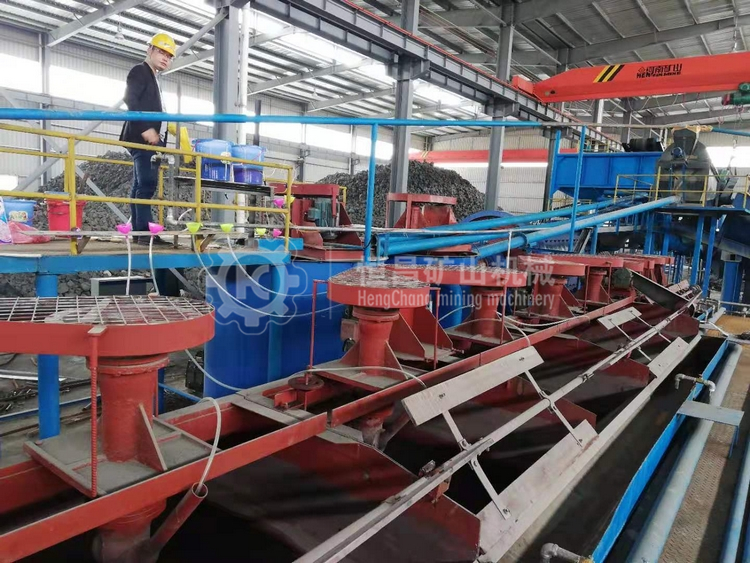
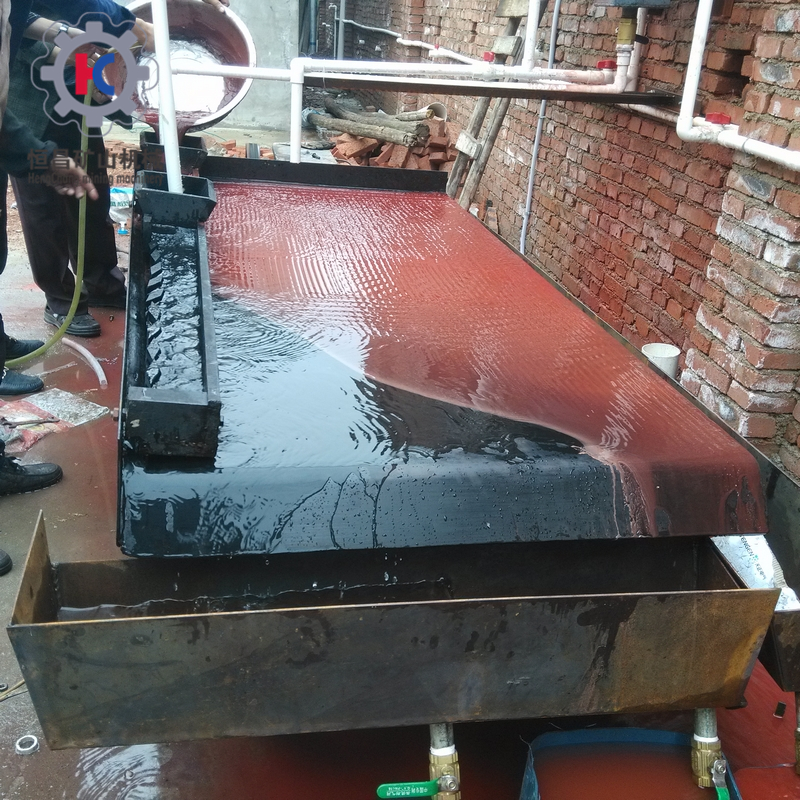
我认识的一位在坦桑尼亚开矿的李总,他之前用的是一套老式的混汞+摇床工艺,回收率只有50%左右,而且汞污染问题被当地政府警告过多次。后来他痛下决心,找了我们江西恒昌矿山机械设备的技术团队,把整条生产线升级为“破碎-磨矿-重选富集-高效浓缩-氰化浸出”的闭路循环系统。改完之后,回收率直接提升到了85%以上,虽然前期设备投入大了一点,但不到半年就回本了,现在每天处理量稳定在120吨左右,超出了设计产能。
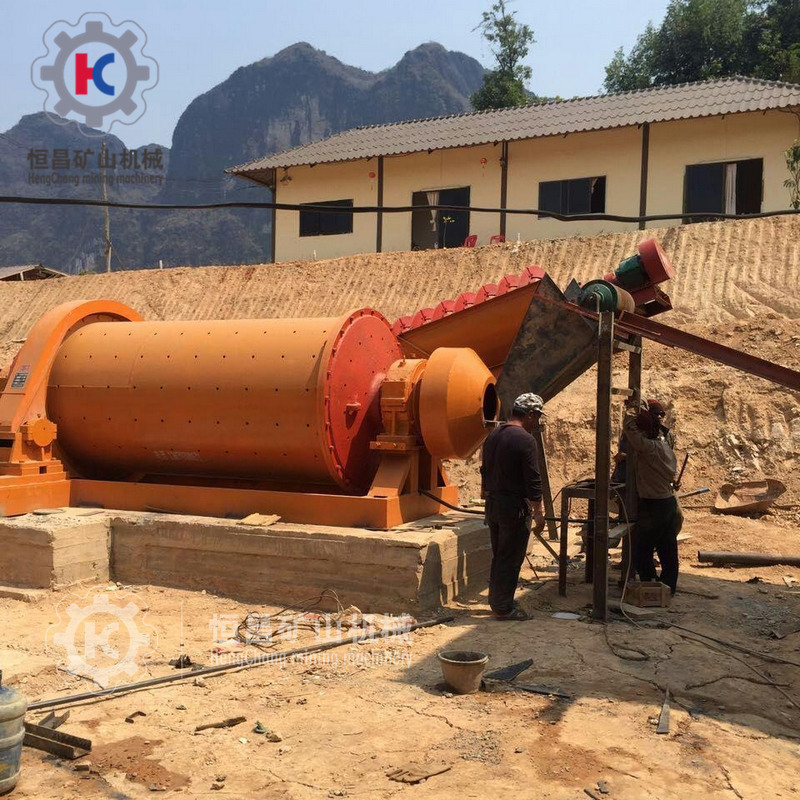
处理100吨原矿,破碎和磨矿的电耗占了全厂一半以上。在非洲,我们不能一味追求细磨。阶段磨矿、阶段选别是提产增效的绝招。
颚式破碎机+圆锥破碎机:这是标配。把矿石从300mm碎到12mm以下,给磨机减负。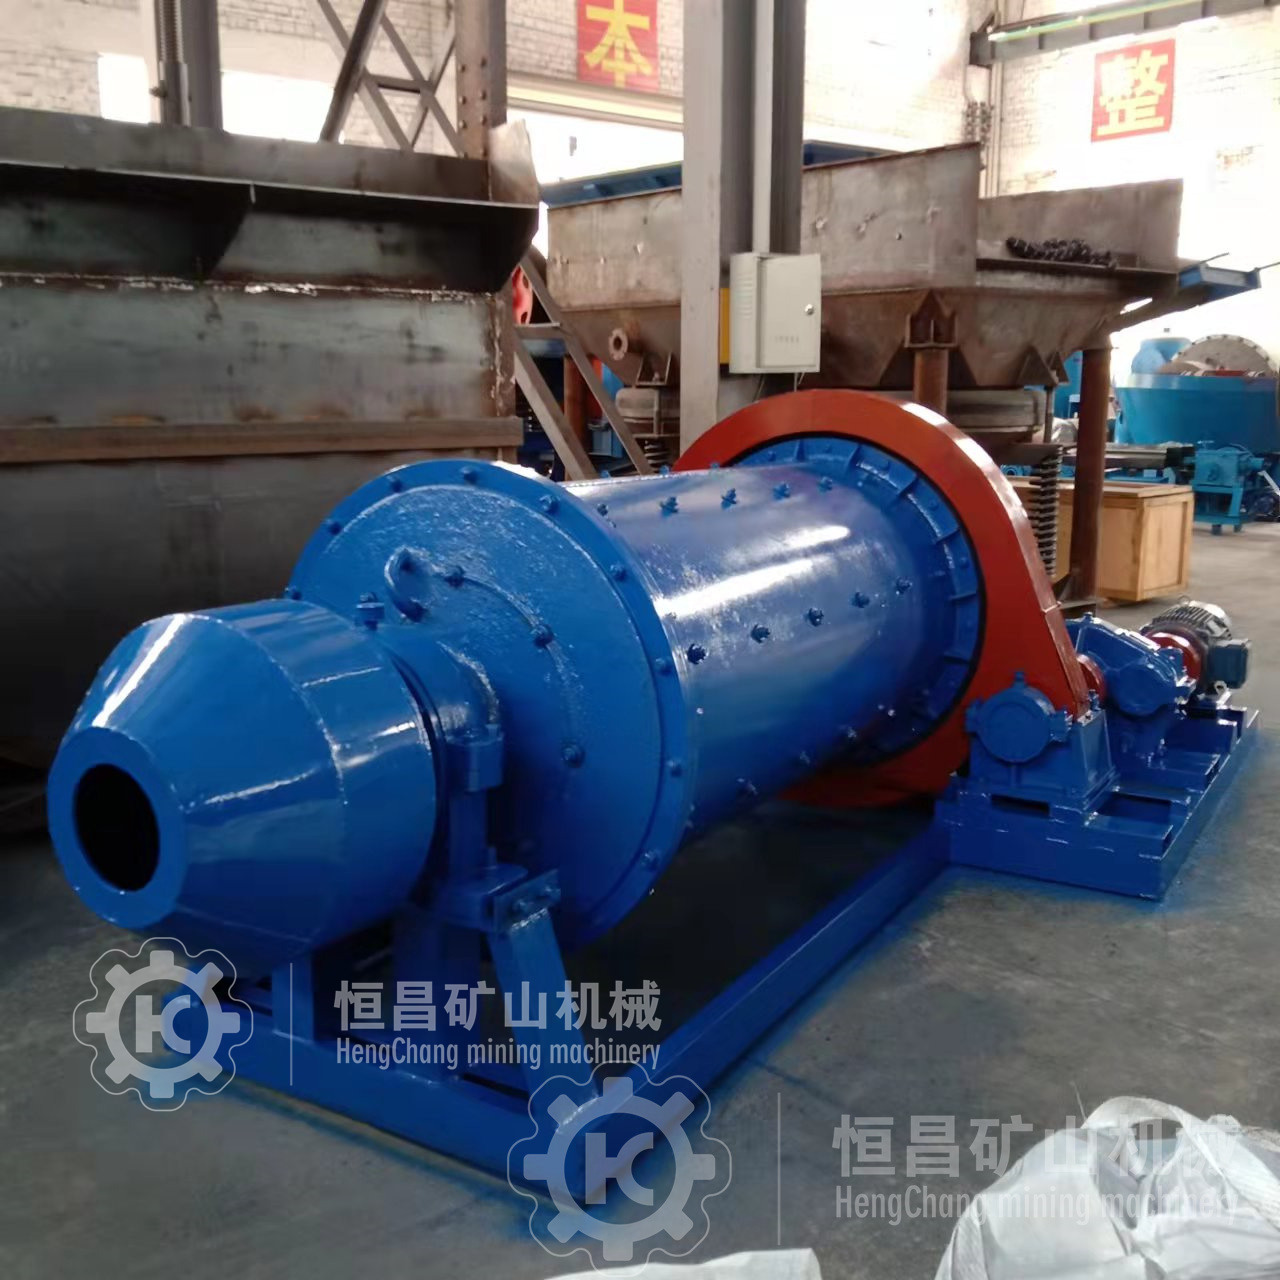
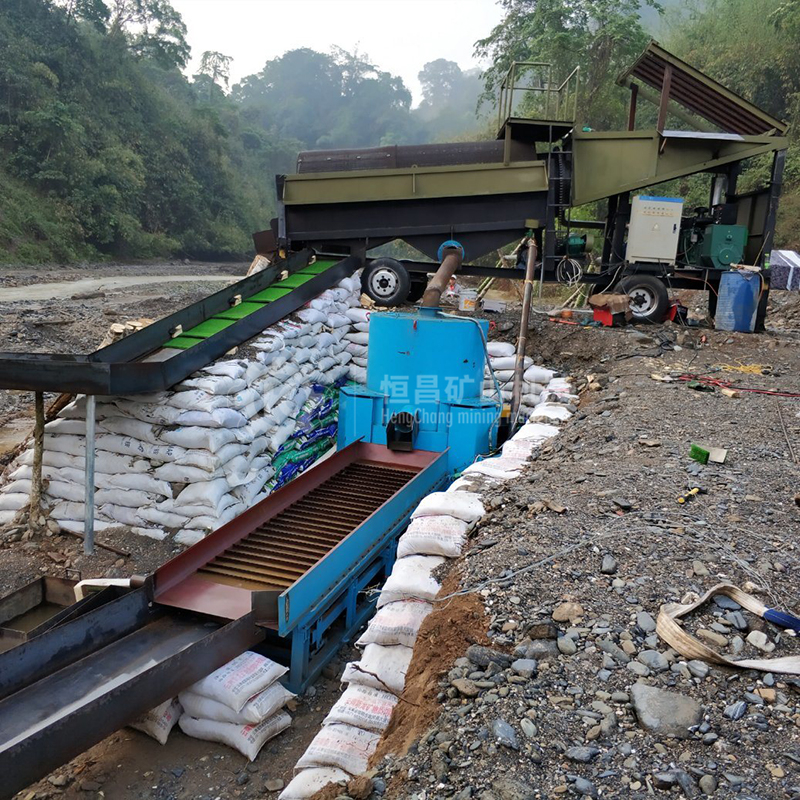
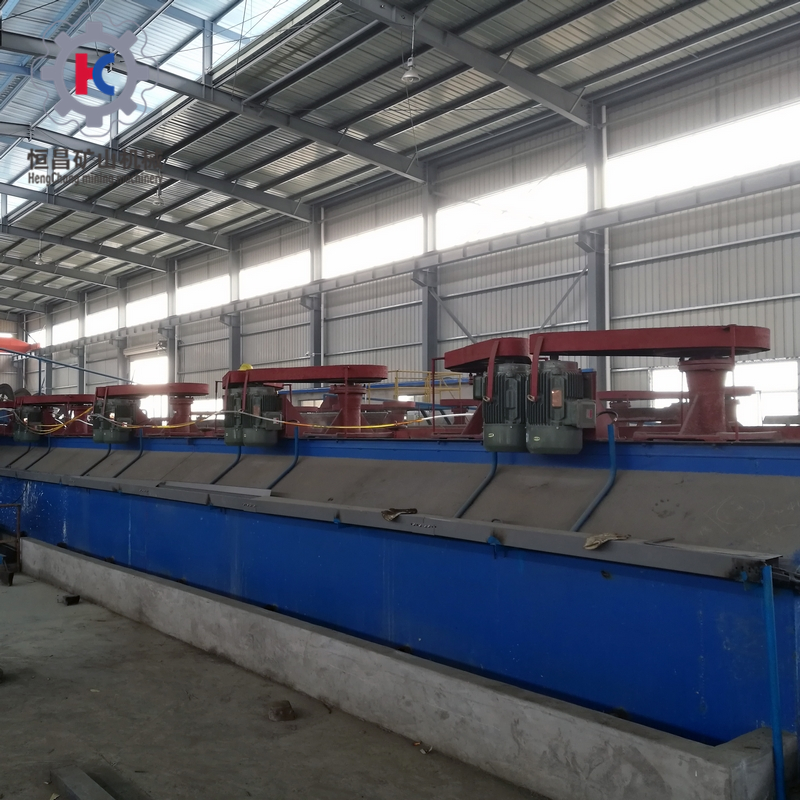
很多非洲的砂金矿或者氧化矿,里面含有粗粒金。如果直接进浸出槽,浸出时间长,药剂消耗大。所以一定要在磨矿回路中插入跳汰机或尼尔森离心机。
应用场景:在津巴布韦的一个选厂,我们在球磨机排矿口后面加了一台STL型离心选金机,直接回收+0.074mm的粗粒金。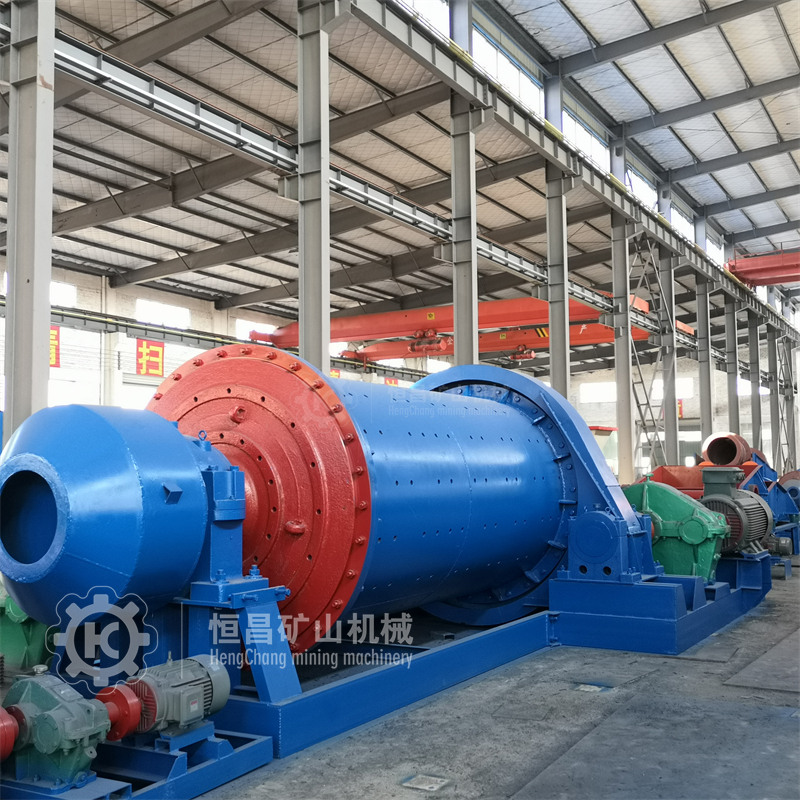
这是非洲选厂提产增效最容易被忽视的环节。很多旧厂直接尾矿库,不仅污染环境,还浪费了大量可以回用的水。
高效浓密机:在浸出前的浓密作业,一定要用高效化改造的浓密机,底流浓度可以做到45%以上。这样进入浸出槽的矿浆量减少,氰化钠用量和浸出槽容积都可以缩小。咱们用数字说话。去年我们在加纳帮客户建成投产了一条100吨/日的全泥氰化炭浆生产线,以下是真实反馈数据:
原料情况:氧化矿,金品位平均3.5克/吨,含泥量高。最后说句掏心窝的话:在非洲搞选矿,做好“水、电、回收率”这三篇大文章,你的100吨/日生产线,就能干出别人150吨/日的效益。
如果您正准备建设或改造非洲金矿选厂,欢迎随时交流探讨。江西恒昌矿山机械设备,专注为全球矿业朋友提供稳定、高效、省心的选矿整体解决方案。咱们下期再聊!



 English