200吨铜矿生产线投多少钱?算完这笔账很多人沉默了
更新时间:2026-09-15
经常有老板在后台问我:想上一条200吨的铜矿生产线,到底要准备多少钱?
这个问题真不是一句话能说清的。有人花了两百多万就转起来了,有人砸进去五六百万还在调试。差距在哪?今天咱就掰开揉碎了算一算,顺便把新手最容易踩的坑给你标出来。
一条200吨/天的铜矿生产线,主要开销就几大块:
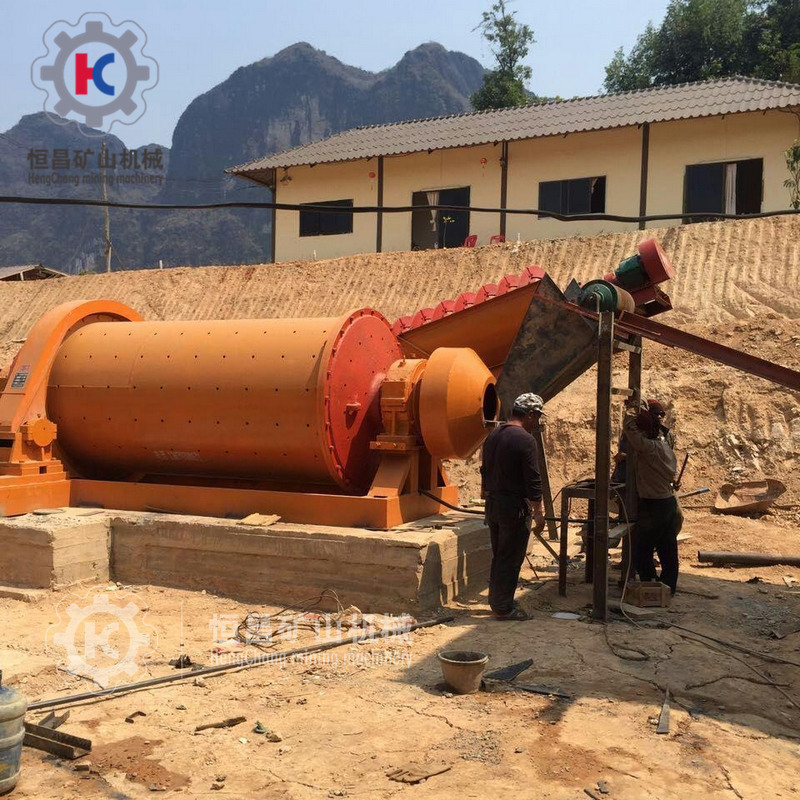
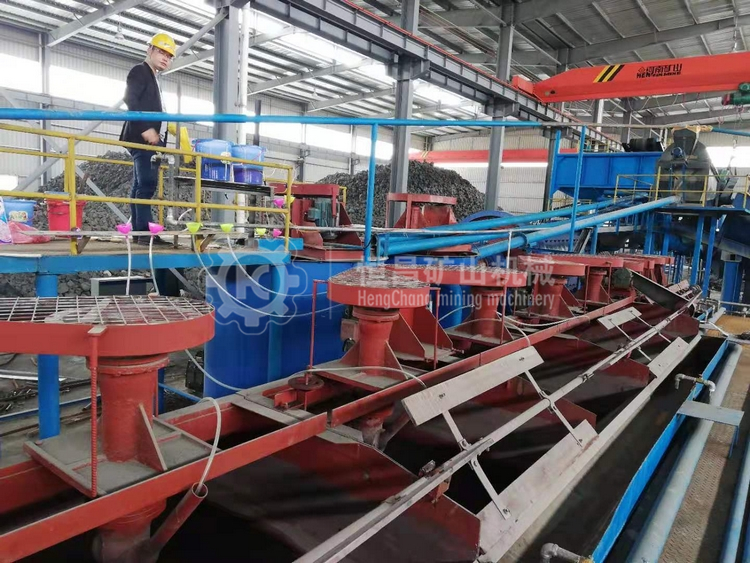
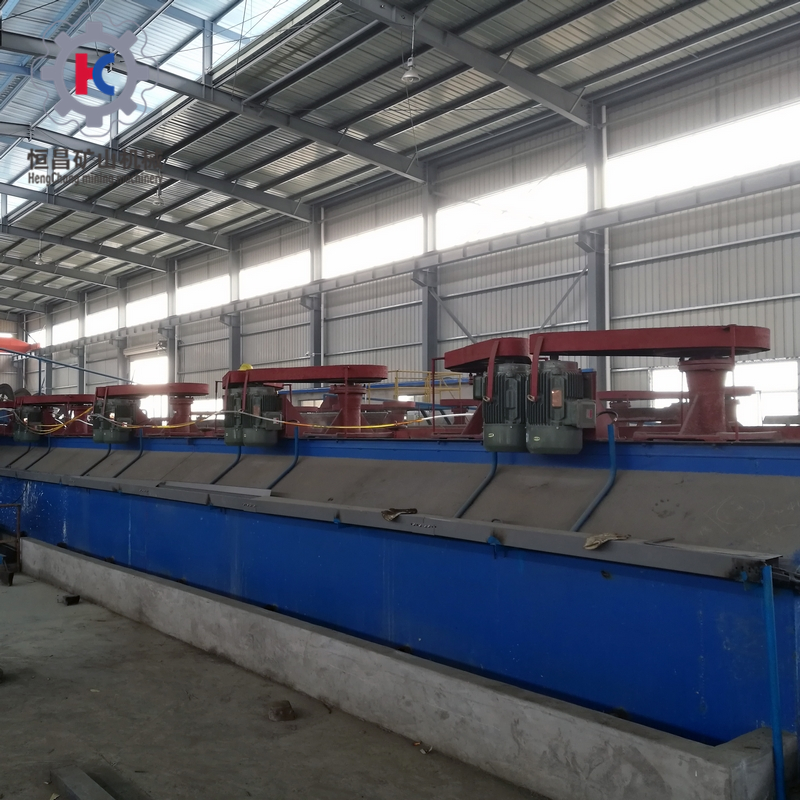
设备是大头,占总投入的50%-65%。 破碎机、振动筛、球磨机、分级机、浮选机(或重选设备)、浓密机、过滤机……这一套下来,根据矿石性质和选别工艺不同,价格浮动很大。比如同样是球磨机,节能型和普通型差价能到十几万,但长期电费能把差价省回来。
土建和安装占15%-20%。 设备基础、厂房、料仓、尾矿库,这些看着不起眼,真花起来也肉疼。尤其是尾矿库,环保要求严的地方,这一项就能多出几十万。
电力增容和配套占10%左右。 200吨线装机功率一般在200-300千瓦,如果场地原来变压器不够,增容费又是一笔。
流动资金至少留30-50万。 买矿石、发工资、交电费,手里没点活钱,投产了也转不动。
综合下来,一条配置合理的200吨铜矿浮选线,落地价普遍在180万到350万之间。低于150万的,要么设备缩水,要么环保欠账,后面有的是麻烦。
这是新手最容易犯迷糊的地方。
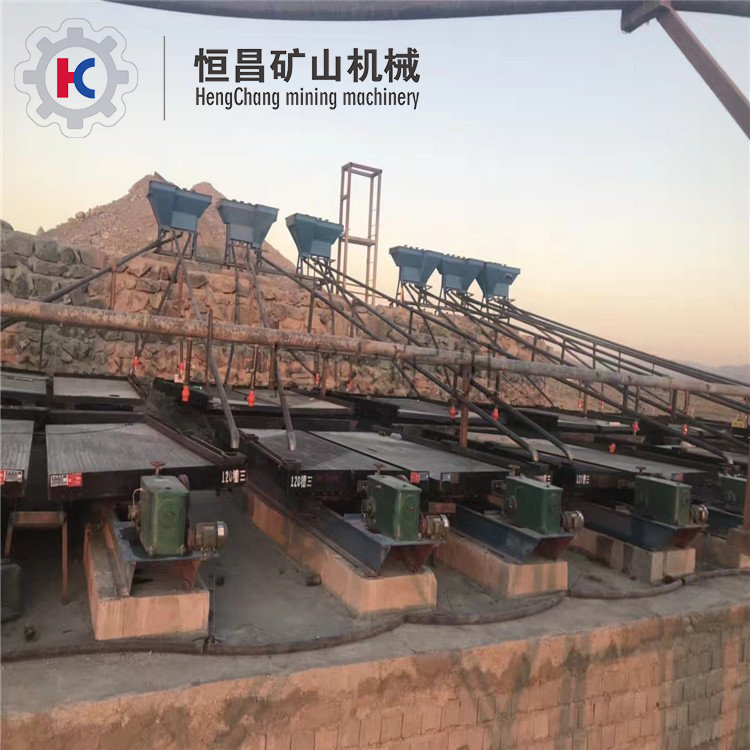
硫化铜矿,闭眼选浮选。 回收率高,精矿品位能拉到20%以上,药剂制度成熟,操作工培训半个月就能上手。
氧化铜矿,先做选矿试验再说。 有些氧化矿直接浮选效果差,得先硫化再浮选,或者联合重选。我见过一个云南老板,没做试验就照搬别人的浮选流程,结果回收率不到50%,白白丢了半年利润。
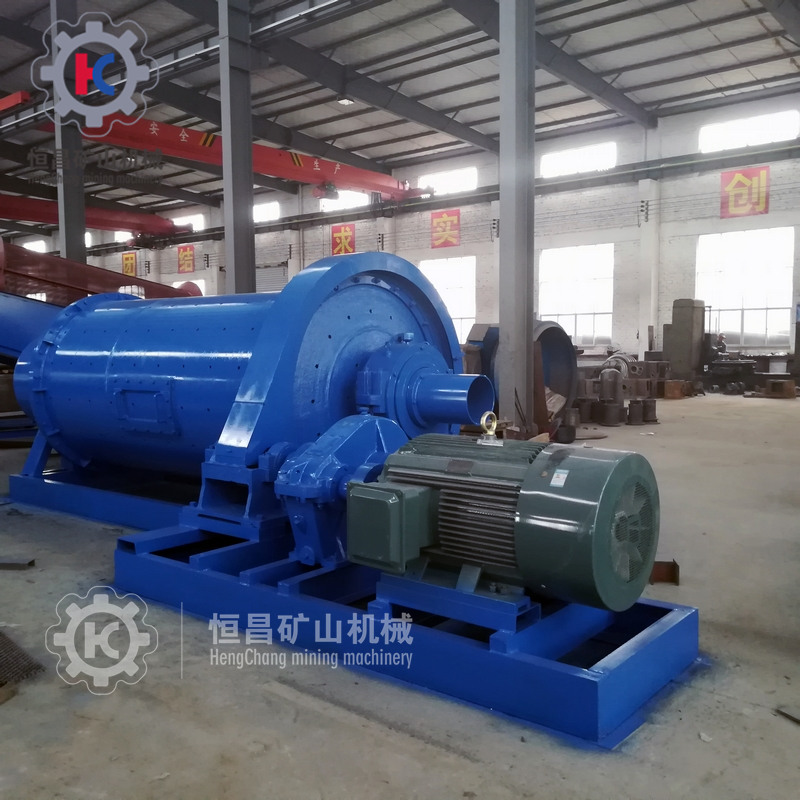
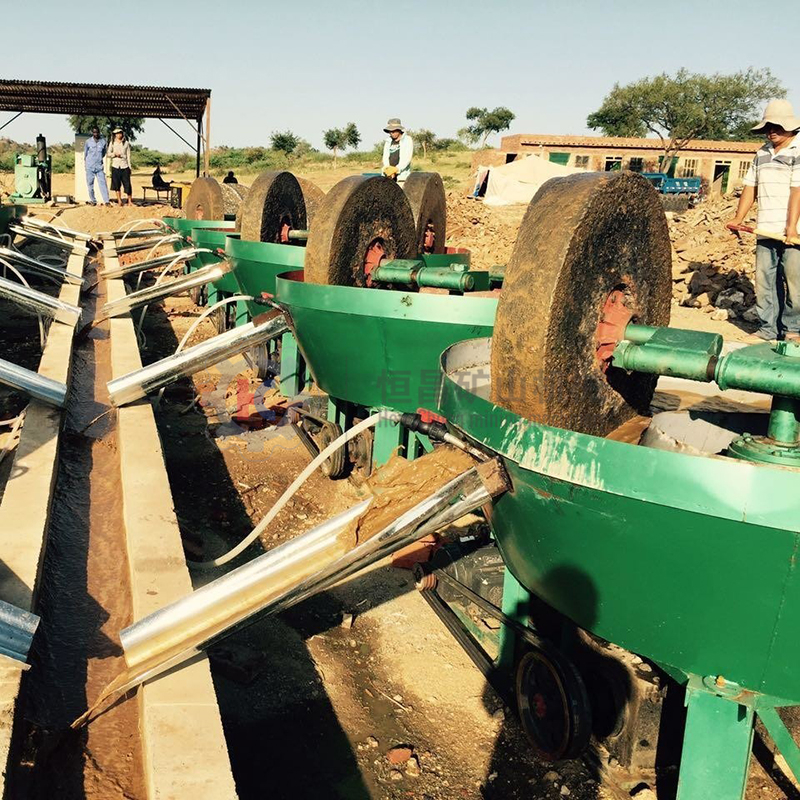
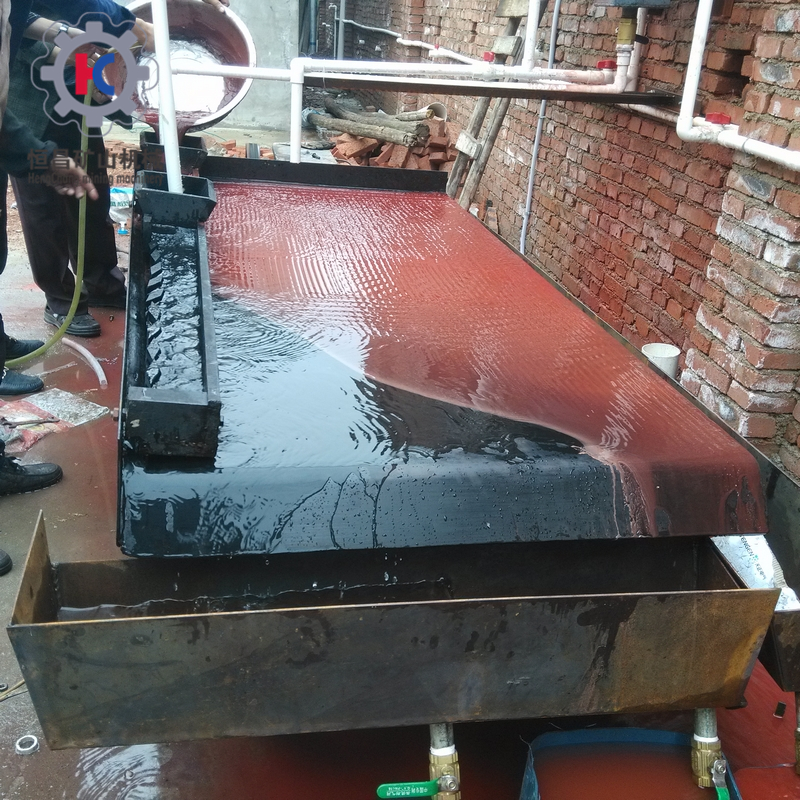
自然铜或者粗粒嵌布的,重选预选能省大钱。 先用重选把粗粒铜抛出来,后续球磨和浮选负荷大幅降低,电费省一大截。
这里提一句,选设备的时候别光比价格。像江西恒昌矿山机械设备做的铜矿浮选机组,在云南、江西几个铜矿项目上跑了三四年,药剂消耗和电耗控制得比较稳,售后响应也快——矿山设备最怕坏在路上没人管,这一点老矿主都懂。
环保、安全、采矿许可、用地审批,少一个证都可能让你停工。
去年江西有个小选厂,设备都装好了,环评没批下来就偷偷试机,被举报后罚了款还勒令拆除,一百多万直接打水漂。手续的钱不能省,该找第三方做评价就找,该跑的部门就跑,这是底线。
按当前铜价和常见品位(0.8%-1.2%)粗算:
日处理200吨,品位1%,回收率88%,一天产铜精矿(20%品位)约8.8吨。按精矿计价系数和当前铜价折算,日毛收入大概在1.5万-2.2万之间(具体看计价方式和运费)。
扣掉电费、药剂、人工、矿石成本,日净利润通常在4000-8000元。按投入250万算,回本周期大约10-18个月。
但这有个前提:设备运转率得上去,工艺指标得稳住。 有些线三天两头停机修,回本周期直接翻倍。
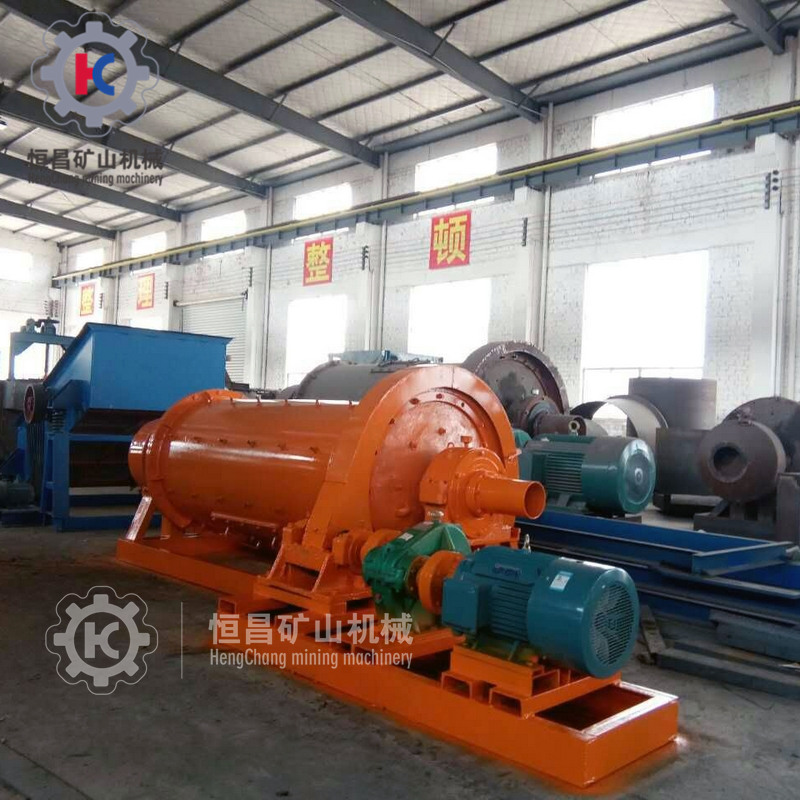
赞比亚某中资铜矿,200吨线用了“粗碎+半自磨+浮选”流程,关键设备选了国内品牌,投产第二年回收率就稳定在90%以上。负责人说,选设备时对比了三四家,最后看中的是江西恒昌矿山机械设备的浮选机充气量和液位控制稳定性,铜精矿品位波动小,药剂单耗比设计值还低。
智利北部一个小型铜矿,原矿氧化率高,直接浮选回收率只有六成。后来改成“重选预抛+硫化浮选”,日处理200吨的线,回收率提到85%,尾矿品位降了一半。
简单捋一下:选矿试验→工艺设计→设备选型→场地平整→土建施工→设备安装→调试带料→达标投产。顺利的话,4-6个月能跑起来。但要是试验没做透、设备不匹配,拖到一年也是它。
200吨铜矿生产线,不是越便宜越好,也不是越贵越对。关键是矿石性质、工艺匹配、设备稳定、手续齐全,四样缺一不可。
动手之前,先花几万块做选矿试验,再找靠谱的设备厂家出方案。像江西恒昌矿山机械设备这种在铜矿项目上有实际案例的厂家,能帮你把工艺和设备匹配度做得更扎实,少走弯路就是省钱。
账算清了再动工,比啥都强。



 English