2026年CIP炭浆厂设备选型避坑指南:从浸出槽到解吸电解系统一次讲透
更新时间:2026-08-28
开头引语: 老铁们,搞金矿的都知道,CIP炭浆工艺那是当今金银提取的主流路线。但这两年行情好,新上的炭浆厂也多,不少朋友在设备选型上吃了暗亏——不是浸出槽搅拌不均匀,就是解吸系统效率低得让人抓狂。今天咱就以江西恒昌矿山机械设备厂家的实战经验,结合国内外案例,把从浸出槽到解吸电解系统的那些“坑”一个一个给你扒清楚,全是干货,收藏起来慢慢看。
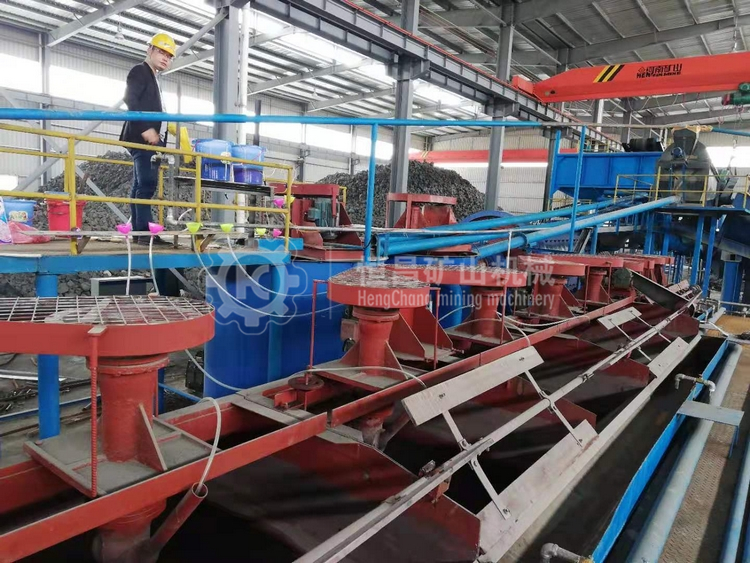
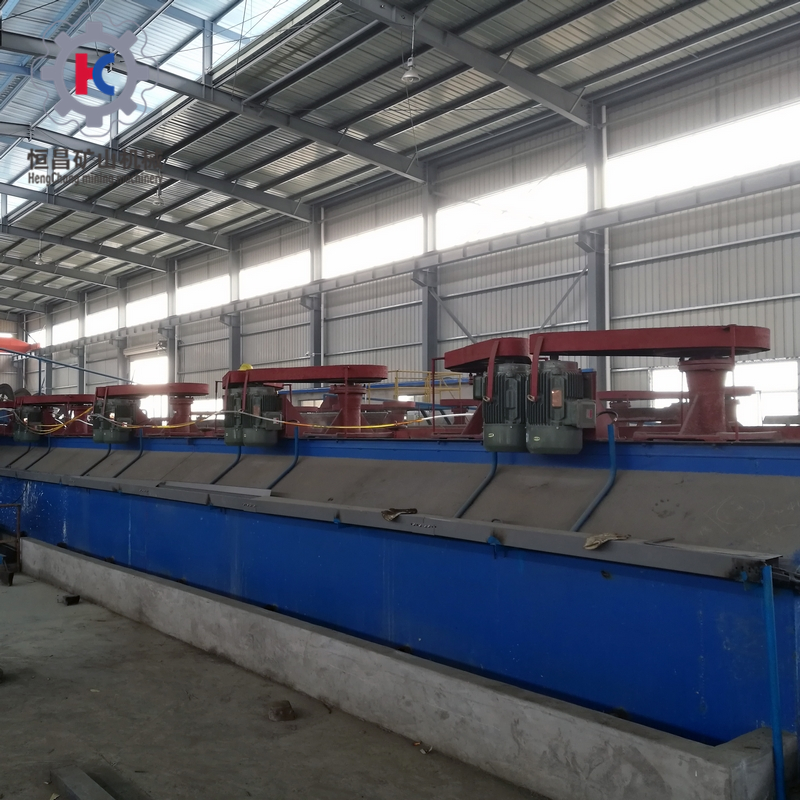
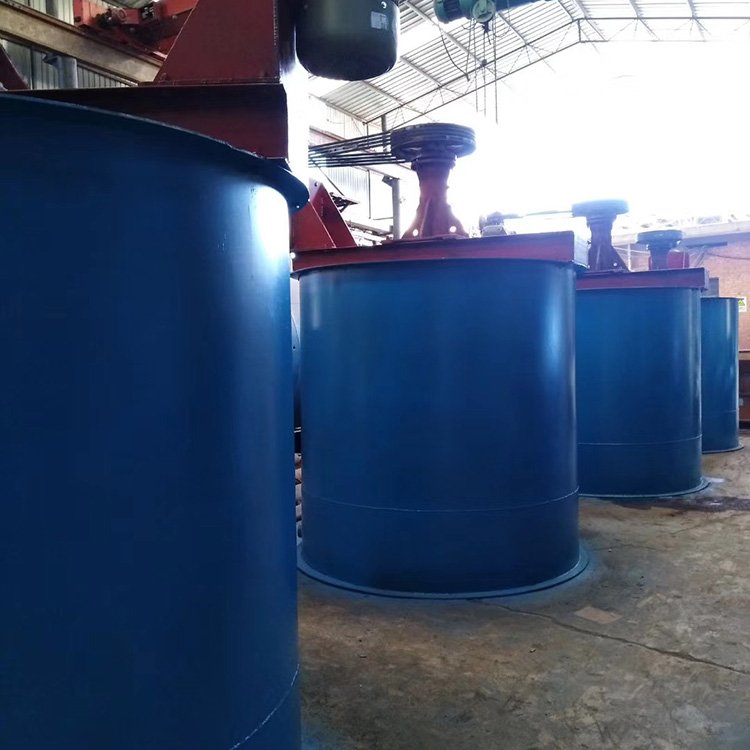
很多人一上来就问“浸出槽多大容积”,其实这问法就外行了。选浸出槽,核心看三点:搅拌效率、充气均匀度、磨损寿命。
国内案例: 山东招远某500吨/日选厂,之前用某厂家的普通机械搅拌槽,结果槽底沉槽严重,每三个月就要清一次。后来换成江西恒昌的高效双叶轮浸出槽,采用变频调速+中心充气结构,矿浆悬浮率提升到92%以上,两年没清过槽底,电耗还降了15%。这就是典型的花小钱省大钱。
避坑要点:
槽体直径和深度比例要合理,太浅矿浆短路,太深搅拌功率浪费。别看不起炭输送泵和振动筛,这俩是炭浆厂故障率最高的地方。炭磨损、管路堵塞、筛网破损,哪一个都是停机减产的大坑。
国外案例: 南非某大型炭浆厂(规模3000吨/日),曾经因为炭回收筛筛网选型错误,导致细炭进入尾矿,每月损失黄金价值约8万美元。后来他们换用了聚氨酯筛网+气动式炭输送泵,细炭回收率提高到99.2%,问题彻底解决。
恒昌建议:
炭输送泵一定要选软管泵或隔膜泵,千万别用离心泵,那玩意会把炭打碎的。解吸系统是CIP厂的“心脏”,解吸率上不去,前面全白干。目前主流是ZADRA解吸电解一体化和压力解吸+电解分离两种路线。
国内案例: 河南灵宝某金矿选厂,原来用常压解吸,解吸率只有85%左右,电解尾液金浓度高达15mg/L,浪费严重。2024年技改时选用江西恒昌的高压无氰解吸系统(温度150℃,压力0.5MPa),配合高效电解沉积槽,解吸率稳定在98.5%以上,电解尾液降到0.5mg/L以下。投资多花了60万,但一年省下的金粉钱就有200多万,这笔账谁都会算。
核心避坑:
解吸柱设计一定要考虑药液分布均匀性,否则容易“沟流”,炭柱局部失效。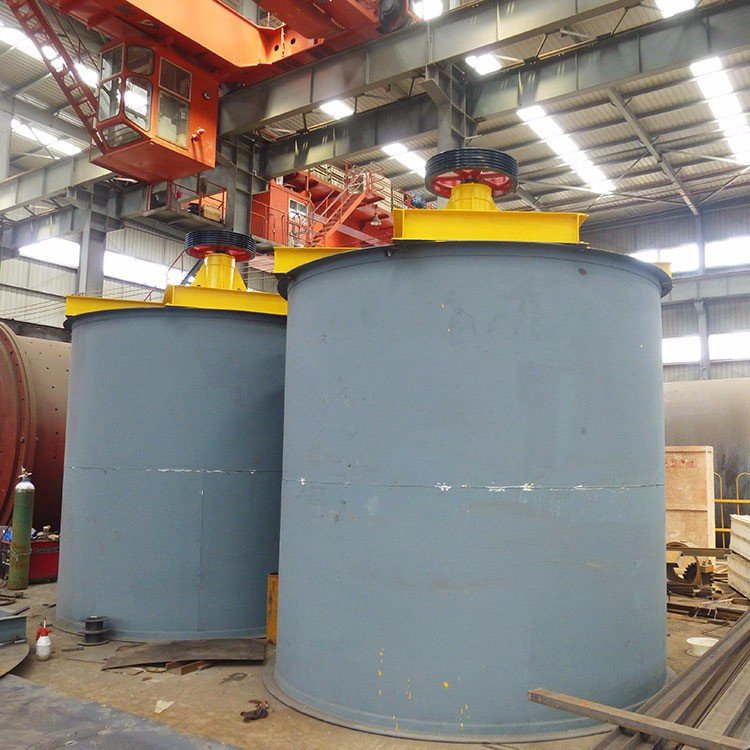
电解系统看着简单,几个极板一个槽子,但电流效率差之毫厘谬以千里。很多小厂电解出来的金泥含银高、杂质多,根本原因是电流密度控制不当。
实操经验分享: 江西恒昌技术团队在服务新疆某炭浆厂时发现,对方电解槽极板经常“结痂”,导致电流短路,电流效率从理论值的95%掉到60%。我们给的建议很简单:改脉冲电解电源,并加装反向除杂程序,每两小时自动反向电解30秒。改造后电流效率恢复到88%左右,金泥品位从40%提高到75%。
选型提醒:
整流器一定要买恒流/恒压双模式的,别图便宜买简易型。尾矿里那点细炭,看着不多,积少成多可就是一大笔钱。很多厂忽视这个环节,尾矿炭随尾矿流失,一年下来损失不小。
国外案例: 澳大利亚某炭浆厂(日处理2000吨),通过增加闪蒸浮选+炭精矿再磨再浸系统,从尾矿中每年多回收黄金约150公斤,直接增加效益近千万澳元。这说明尾矿炭回收不是可有可无,而是真金白银。
恒昌配套方案: 我们为国内客户常配高效浓密机+细炭回收筛+返炭系统,把细炭从尾矿中富集返回浸出系统。投资不大,但回报率极高,一般6-8个月可收回设备成本。
现在都讲究“数字矿山”,但很多厂的自动化就是装一堆压力表、温度计,数据全靠人工抄。这哪叫自动化?这叫负担。
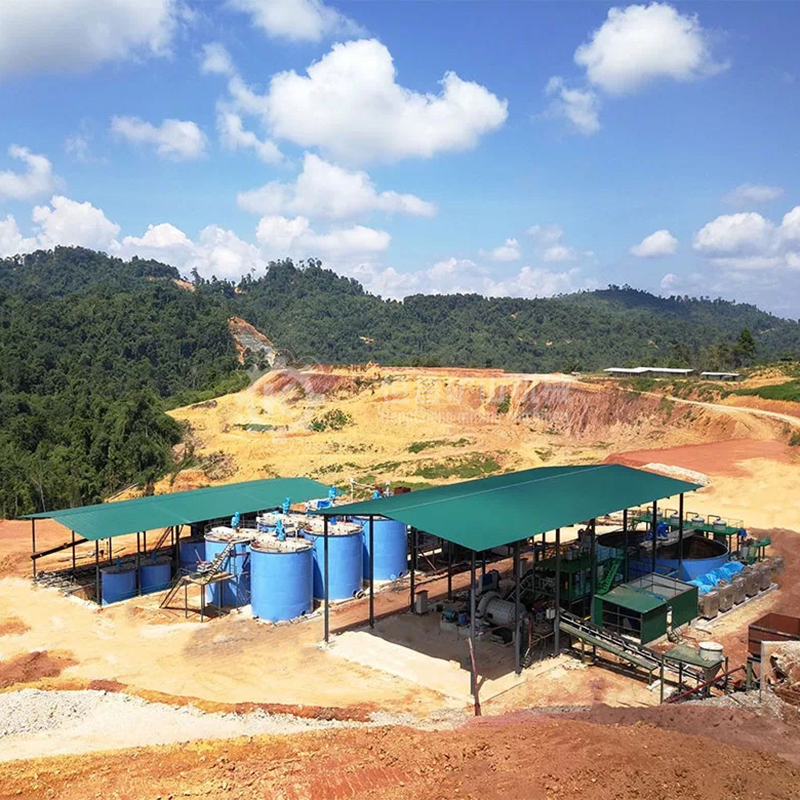
2026年趋势: 真正好用的CIP控制系统,必须能自动调节浸出槽充气量、根据载金量自动控制解吸周期、电解电流在线优化。江西恒昌这两年配套的DCS集散控制系统,已经在国内十多个炭浆厂稳定运行,实现溶氧量、电位、pH值在线监测联动,值守人员减少一半,回收率提升2-3个百分点,这才是买设备的正确打开方式。
避坑建议:
传感器别买便宜货,矿浆环境腐蚀性强,劣质传感器三个月就漂移。老铁们,设备选型这事说到底就是匹配矿石性质、匹配产能需求、匹配后期服务。别听设备商吹得天花乱坠,关键指标列出来对比:
浸出槽:搅拌效率大于等于90%,磨损件寿命大于2年。江西恒昌矿山机械设备做选矿设备这行已十余载,国内外选矿案例遍布全球各地,从非洲加纳、苏丹,到中亚吉尔吉斯、塔吉克斯坦,再到国内新疆、内蒙、河南、山东等地均有我们的炭浆厂整线配套或技改项目,累计服务超过200条CIP生产线。我们不吹牛,只用数据和案例说话。
结尾: 设备选型不是一锤子买卖,而是贯穿矿山全生命周期的决策。希望这篇避坑指南能帮到正在筹备炭浆厂的兄弟们。记住老话:三分设备,七分操作;选对设备,事半功倍。 有具体选型问题,欢迎留言交流,咱们下期接着唠!



 English