2026年金矿炭浆法CIP工艺核心设备选型避坑指南
更新时间:2026-08-27
开头先唠两句:
老铁们,干选矿这些年,有没有遇到过这种情况?明明工艺流程一样,别人家的回收率就是比你高那么两三个点,别人家的设备用五年不用大修,你家设备两年就漏浆。差距在哪儿?十个里有八个就出在设备选型这个环节上。
炭浆法(CIP)工艺在国内金矿界已经算是成熟技术了,但成熟归成熟,选起设备来该踩的坑一个都不少。今天咱就结合国内外一些实战案例,把CIP工艺里那些核心设备——从浸出槽到碳筛,从提炭泵到解吸电解系统——的选型门道一次给你捋清楚,全是干货,新手老手都建议收藏。
很多新手一上来就问:“搅拌器转速多少合适?”其实这是一个误区。
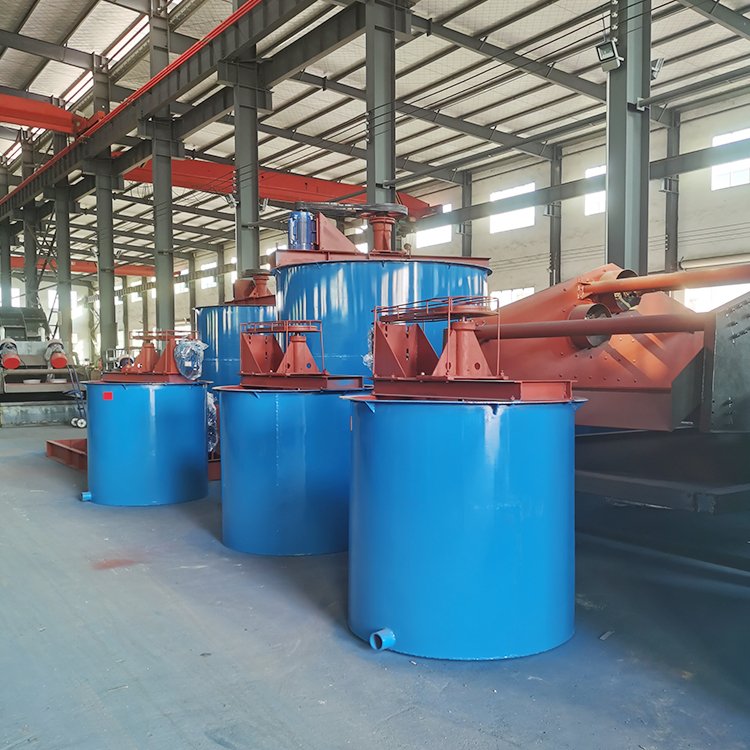
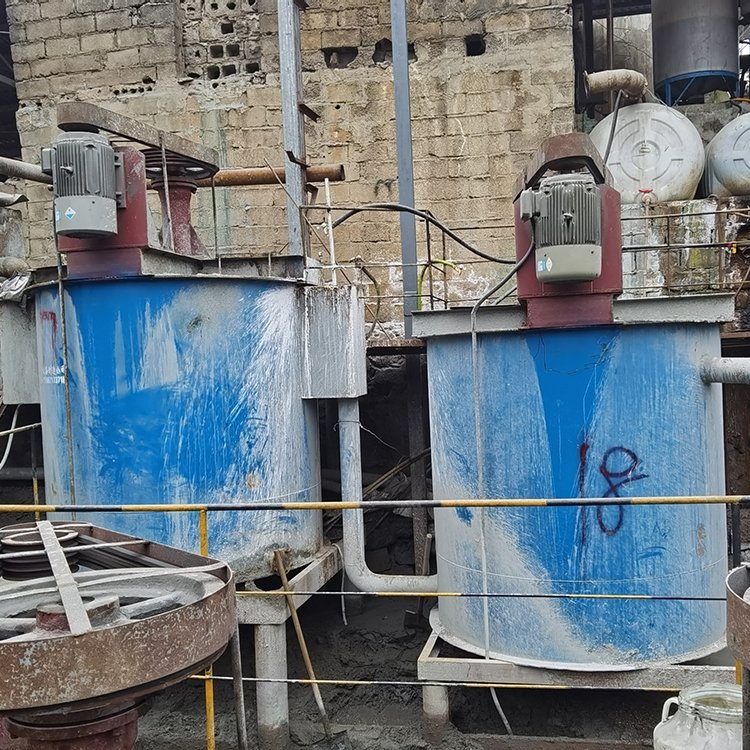
CIP工艺的核心在于“炭的悬浮”和“矿浆的均匀”,搅拌器选型第一要看线速度,而不是转速。国内有些金矿贪便宜买普通矿用搅拌器,结果活性炭沉底,吸附效率直线下降。
来看案例:
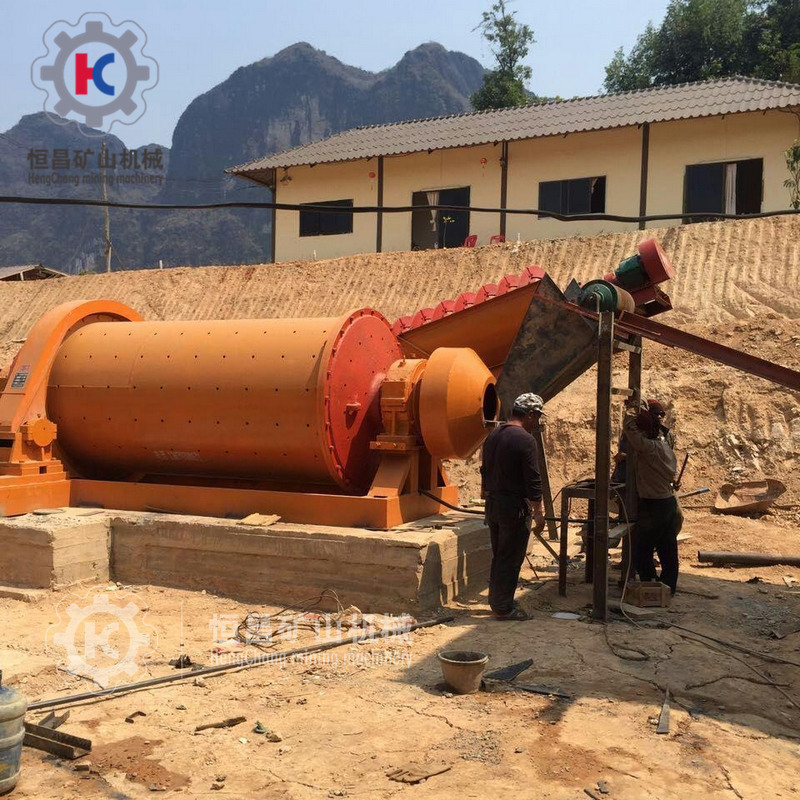
山东招远某5000吨/日金矿,原来用的是某国产普通搅拌器,炭密度一直维持在15g/L左右上不去,后来换用了江西恒昌矿山机械设备设计的CIP专用高效搅拌器,炭密度提到25g/L,吸附率从82%直接拉到91%。就这么一个设备更换,年增黄金产量约30公斤。
避坑点:
大直径浸出槽(直径9米以上)优先选变截面桨叶+导流筒结构CIP系统里,隔板过浆缝隙和碳筛网是最容易被忽视但实际上最影响吸附效率的环节。
浆料流动不畅,活性炭跑串槽;碳筛筛网孔径不对,碎炭进入下道工序,解吸电解系统直接瘫痪。
案例一(国内): 河南灵宝某金矿,碳筛孔径选大了(0.8mm),大量细碎炭随矿浆跑进解吸柱,导致电解槽阴极泥含炭量超标,黄金电解回收率跌到70%。后来他们换用了江西恒昌矿山机械设备的聚氨酯碳筛,并严格按矿浆中颗粒分布重新选配孔径(0.5mm),问题直接解决。
案例二(国外): 南非某大型金矿(年处理量200万吨),他们采用的是双层弧形筛+气动提升炭系统,筛网采用模块化聚氨酯材质,寿命比普通橡胶筛长2倍以上,碎炭率控制在3%以内。
提炭泵在CIP系统里扮演“搬运工”角色,炭浆混合物的磨蚀性很强,用普通渣浆泵就是三天两头换叶轮。
选型要点:
材质选高铬合金KMTBCr26,耐磨寿命是普通铸铁泵的3-5倍实战案例: 内蒙古赤峰某金矿,当初为了省点钱买了明流式普通泵,结果每周拆一次泵壳清理积炭。后来改装恒昌的耐磨提炭泵后,连续运转120天无故障,备件成本节省了将近8万元/年。
解吸电解系统是整个CIP工艺的“心脏”,选型不到位,前面做的所有功都白费。
目前主流是高温高压解吸(Zadra)和常压解吸两种路线。有些厂家为了省设备成本选常压解吸,结果解吸率只有85%左右,每年白白损失一截黄金。
案例: 新疆伊犁某金矿原用常压解吸,解吸率一直在87%-90%之间徘徊,后来换用高温高压无氰解吸系统,温度控制在150℃,压力0.4MPa,解吸率稳定在98%以上,每吨载金炭回收黄金增加300-500克,一年回收黄金量增加200盎司以上。
恒昌设备的表现: 这套300kg级解吸电解系统,采用外循环电加热+钛阳极板电解结构,电耗降低20%,电解金纯度99.95%以上。
活性炭再生系统不是核心,但是没有它,你的炭成本会翻倍。
新鲜活性炭市场价大约2-3万元/吨,而酸洗+热再生成本仅为新鲜炭的30%左右。很多小矿山不上再生系统,导致一年炭采购成本吃掉不少利润。
选型建议:
处理量小于500kg/批次的选间歇式回转再生窑恒昌的连续式再生窑目前在西藏某金矿应用,炭损耗率控制在3-5%,比行业平均值(8%)低了一倍不止,一年光省炭钱就有几十万。
最后聊一个很多老板容易走弯路的设备——自动化控制系统。

CIP工艺确实需要控制炭密度、矿浆液位、温度、流量这些参数,但别一上来就上全套工业4.0。很多矿山花了上百万上了DCS系统,结果操作工都不会用,最后当普通仪表盘使。
避坑建议:
恒昌配的自动化系统,价格不高但实用,界面简洁,操作工半天就能上手,这在行业里口碑一直不错。
总之一句话:金矿CIP工艺的设备选型,不是选最贵的,也不是选最便宜的,而是选最适合你矿山实际情况的。
六条主线捋一遍:
搅拌器看线速度和炭悬浮能力最后再叮嘱一句: 2026年了,环保和能耗指标只会越来越严,CIP工艺设备选型一定要留出后续升级的空间,别把路走窄了。设备买个好点的,用个十几二十年它不香吗?
选矿路上,祝各位老板选得准、买得对、产出高!有具体选型问题的,欢迎评论区聊聊,我尽量回复。



 English