2026年金泥电解槽选型避坑指南:老操作工都该懂的3个硬指标
更新时间:2026-08-27
各位矿线上的老哥们,咱们搞黄金选矿这行,最怕啥?不是矿品位低,也不是药剂贵,而是设备选型拍脑袋。特别是金泥电解槽,这玩意儿要是没选对,你后面提金流程全得跟着遭殃。
前阵子有个内蒙的选厂朋友跟我吐槽,贪便宜买了个“能用就行”的电解槽,结果金泥沉降效果差,电解周期拉长一倍,电费哗哗涨,最后算下来比买台好设备多花了十几万。这教训,值得咱们所有搞选矿的人记一笔。
今天咱不整虚的,就聊金泥电解槽选型必须看懂的3个硬指标。不管你是矿主、车间主任还是刚入行的技术员,这三点琢磨透了,选型不踩坑。
金泥电解的核心,就是让金从贵液里老老实实“趴”到阴极上。阴极面积不够,就好比你家只有一张床却来了十个客人,金子没地方待,只能随尾矿跑掉——那跑的可是真金白银。
电流密度则是另一条腿。电流太小,沉积慢,产能上不去;电流太大,容易烧板,金泥纯度也会受影响。这两个指标必须得匹配,才叫一台合格的电解槽。
去年云南某金矿,处理量200吨/天,原用一台老式小面积电解槽,金泥含金量勉强够80%,尾液品位老超标。后来换了江西恒昌矿山机械设备生产的大面积阴极电解槽,同样的矿浆,电流密度控制在220A/m²左右,金泥品位直接提到93%以上,回收周期从原来的3天缩到2天。车间老师傅说:“这槽子,捞金子痛快多了。”
好多选厂以为电解槽就是个普通铁皮桶,大错特错!金泥电解液含氰化物、碱,还有少量酸,腐蚀性那叫一个狠。普通碳钢用个一年半载就锈穿,漏液既是安全隐患,还耽误生产。
不锈钢是底线,316L起步。要是预算宽裕,钛材复合板更耐用,尤其处理高氯离子矿浆时,优势更明显。老操作工都懂:设备坏得最快的永远是接触药液的部位。
澳大利亚珀斯一家大型黄金冶炼厂,早年用碳钢槽,衬胶老化快,三年内换了两次槽体,维护成本高得吓人。后来全面换成钛内衬电解槽,使用寿命翻了4倍以上,光是检修停机损失就省了几十万澳元。这钱,人家花得明明白白。
现阶段国内像江西恒昌矿山机械设备这类厂家的电解槽,槽体普遍采用复合不锈钢板+耐碱防腐涂层,价格只比普通碳钢贵20%左右,但使用寿命能拉到8-10年。这笔账,谁都会算。
极板间距太大,电解液电阻大,电耗高;间距太小,金泥容易“搭桥”短路,甚至烧板。最佳间距一般在60-80mm,具体要看矿浆浓度和杂质含量。经验丰富的老技术员,靠听电解槽运行的声音就能判断间距是否合适——嗡嗡声均匀,说明循环顺畅。
电解液循环不好,槽内浓度不均,局部“饿死”局部“撑死”,金回收率自然上不去。底部进液、上部溢流的形式,配合微孔布液管,能让金泥沉积更均匀。
新疆某大型金矿,日处理量500吨,原来用的电解槽循环设计不合理,槽内温差大,金泥结块严重。后来技改时选用了江西恒昌矿山机械设备的改进型电解槽,极板间距优化到70mm,配合变频循环泵, “死区”没了,金泥松软好收集,回收率从91%直接跳到96.5%。车间主任说:“现在捞金泥跟捞豆腐似的,好操作多了。”
别觉得智能控制是噱头,自动恒流控制、温度在线监测、金泥厚度预警,这三样功能能让你省不少心。尤其是夜间值班,工人少,设备自己盯自己,出问题提前报警,不至于等到烧板了才发现。
现在国内头部设备厂,比如江西恒昌矿山机械设备,已经把控制系统模块化,老设备也能加装,不贵,但实用。
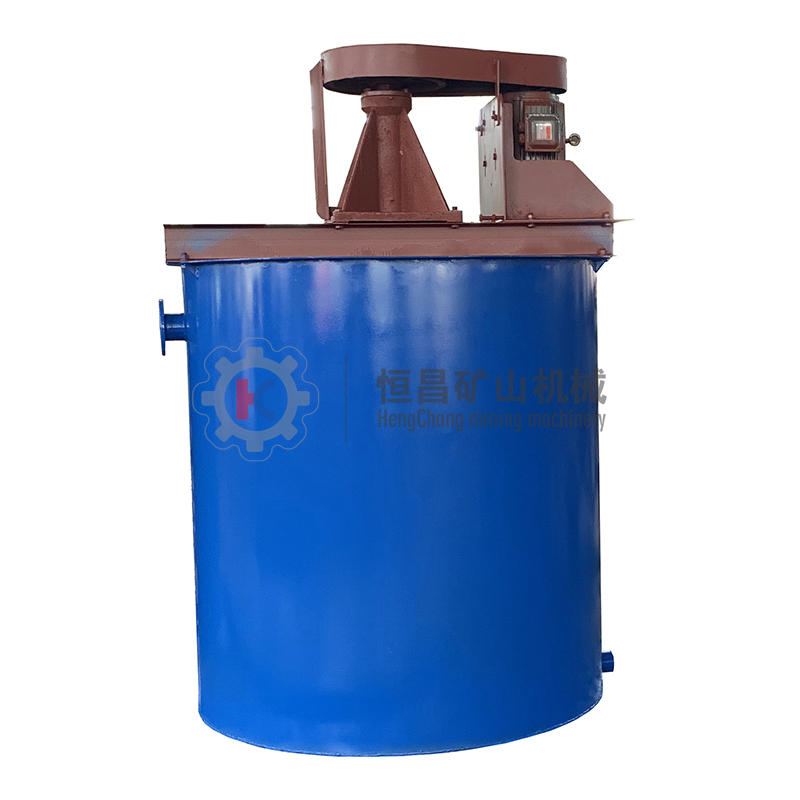
搞金泥电解槽选型,说难也难,说简单也简单。抓住阴极面积与电流密度匹配、槽体材质耐腐蚀、极板间距与循环设计这3个硬指标,再结合自身矿浆条件,基本不会跑偏。
当然,设备厂家的技术实力和售后能力,同样不可忽视。像江西恒昌矿山机械设备这类有成熟案例、在国内外矿山有实际运行经验的品牌,能给你省不少沟通成本。
最后送大家一句话:买设备是花小钱省钱,选错设备是省小钱花大钱。 2026年,祝各位矿老板、老操作工,开槽大吉,金泥满槽!
(本文基于行业实际案例整理,具体选型参数请结合矿样分析报告与专业设备厂家沟通确认。)



 English