2026年金矿提金炭浆线选型避坑指南,操作工必学干货
更新时间:2026-08-27
开篇:老张的教训,你别再犯
上个月,一个内蒙的老客户老张给我打电话,语气挺急。他说去年新上的一条2000吨/日的炭浆提金线,投产不到半年,吸附率老是上不去,活性炭消耗大得吓人,一天成本多烧掉两万块。我让他把工艺参数发过来一看,问题出在选型上——搅拌槽的叶轮直径小了一号,炭的悬浮梯度不够,矿浆短路,金子全跟着尾矿跑了。
选型这事,不是买到设备就完事,而是整套系统搭配的学问。今天就把金矿炭浆线(CIL/CIP)选型的干货掰开揉碎讲清楚,特别是给一线操作工和技术员,帮你们少走弯路、少交学费。
很多新手技术员容易把炭浆法和炭浸法搞混。简单说:
CIP(炭浆法):先浸出再吸附,碳和矿浆是逆流走的,适合含金量较高、矿石较易浸出的矿。2026年的趋势,CIL工艺越来越主流,因为它的金回收率比CIP高出2%~3%,而且基建投资少。选型第一步,先定工艺路线,再谈设备。
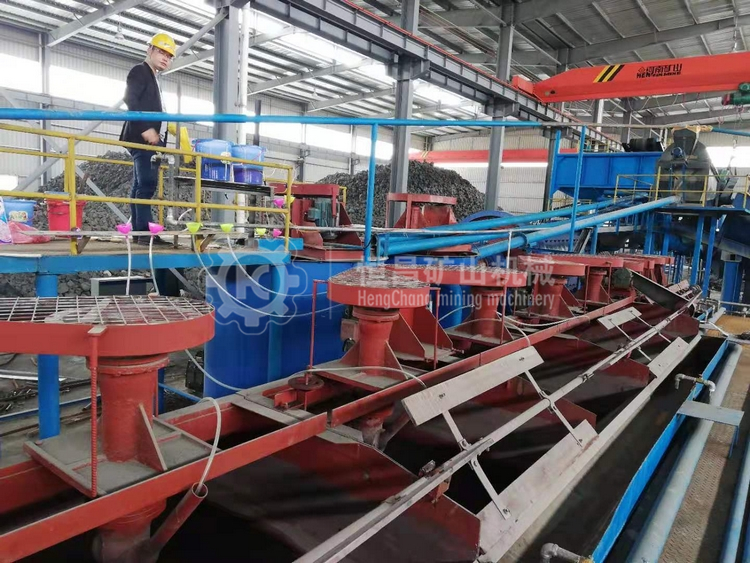
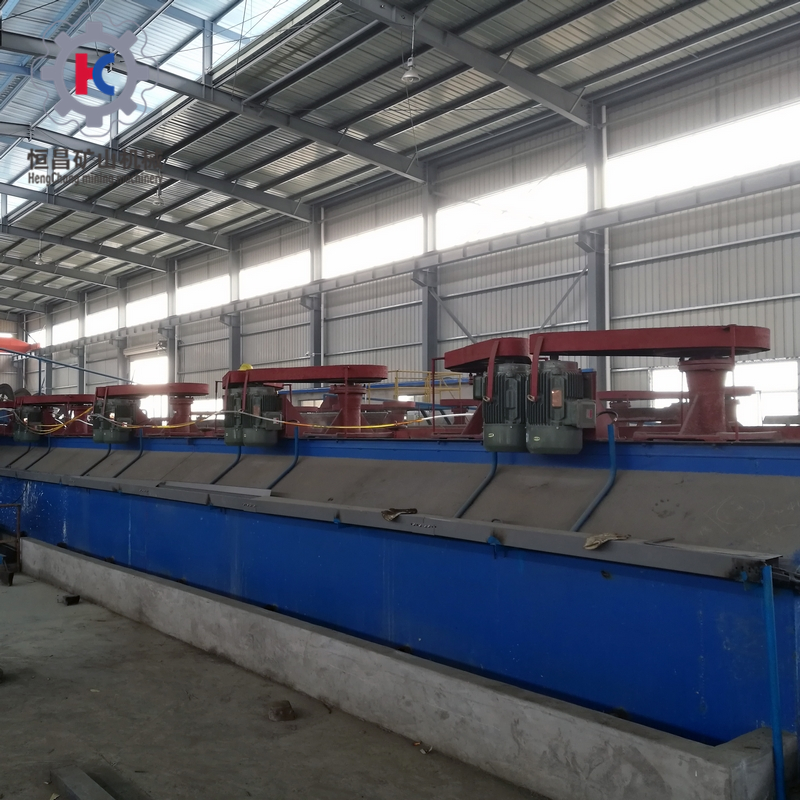
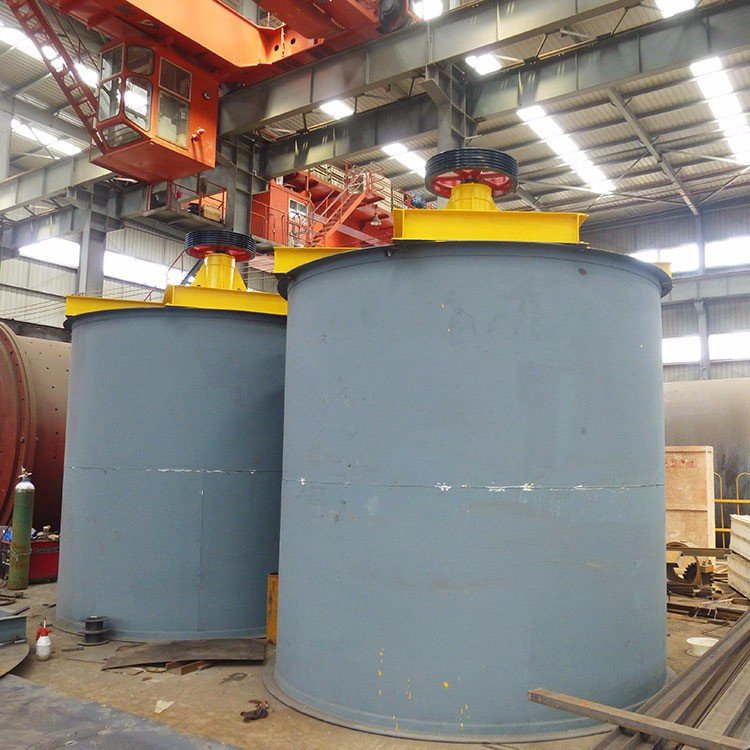
搅拌槽是炭浆线的核心之一。槽子大不代表效率高,关键是叶轮直径与槽径的比例、线速度、功率配置。
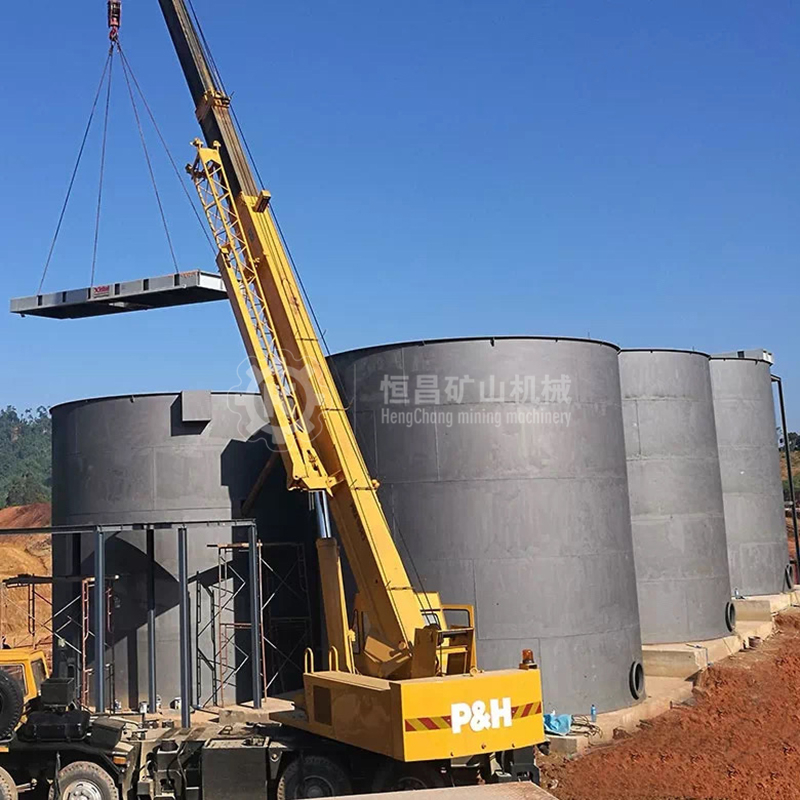
他们之前用的普通搅拌槽,叶轮线速度只有4.5m/s,炭悬浮不充分,槽底部积炭严重。后来换成恒昌矿山机械设计的“大直径低转速”叶轮,线速度控制在5.2~5.8m/s,吸附率从86%提到了92%,而且活性炭磨损率降低了30%左右。
操作工要记住的避坑点:选搅拌槽时,一定要看厂家提供的“炭悬浮试验数据”,别只看产品手册上的“容积参数”。
炭浆线中最让人头疼的问题是什么?跑炭! 跑炭的原因十有八九出在筛分设备上。
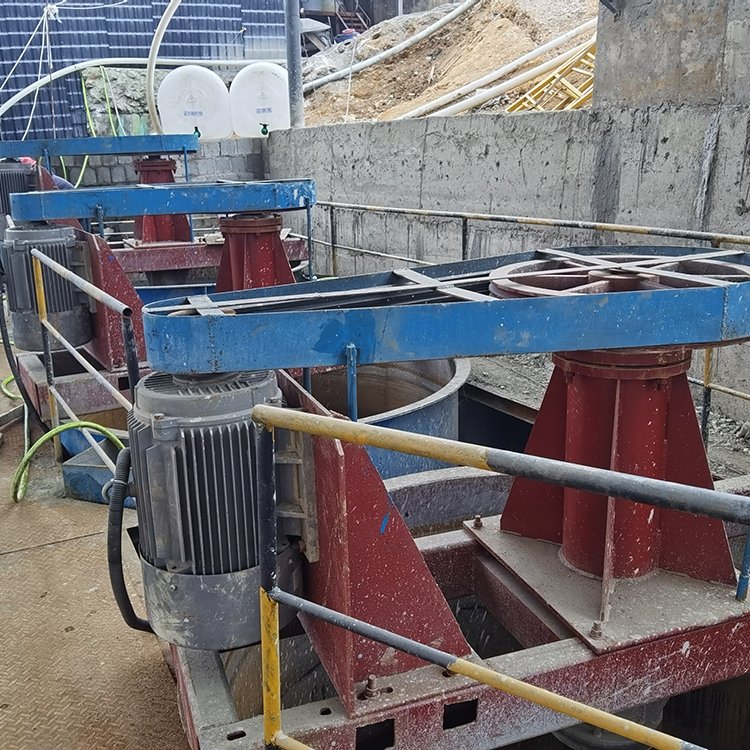
中间筛和炭分离筛的筛网目数、开孔率、振动频率,直接决定了炭能不能留在系统内。国内不少矿用国产筛,筛网易堵,清理麻烦,一到雨季矿浆粘度大,跑炭更严重。
他们采用“双段筛分+聚氨酯防堵筛网”方案,筛分效率稳定在99.5%以上。而国内有些矿用不锈钢编织网,开孔率低,使用3个月就磨损变形,炭损耗率高。
选型建议:筛网材质首选聚氨酯,筛孔目数根据炭粒径来配,吸后筛(安全筛)建议加一道“保险”设施,防止突发跑炭。
活性炭的质量,市场上鱼龙混杂。有些厂家卖的是“椰壳炭”,但碘值只有800左右,吸附能力差。2026年国标要求提金炭碘值≥1000mg/g,硬度≥98%。
原用某品牌炭,碘值只有920,吸附率一直提不上去。后来换成碘值1050的高强度椰壳炭,吨矿活性炭消耗从每吨45克降到28克,一年省了差不多60万。选炭,一定要看碘值、耐磨强度、灰分三项指标,别贪便宜。
再生系统:有条件尽量上回转窑再生炉,活性炭再生回收率能到95%以上。小矿暂时上不了的,也要预留接口,后期改造方便。
提金炭浆线的充气量,直接影响金的浸出速率。气量小了,溶解氧不够;气量大了,活性炭磨损加剧,泡沫还会夹带金泥。
恒昌的技术人员在给云南某金矿调试时发现,供气量从原来的0.15m³/(m²·min)调整到0.12m³/(m²·min),配合变频风机控制,既保证了浸出率,又减少了泡沫夹带,回收率反而提了1.5%。
操作工注意:供气管路的布置方式很关键,底部环管开孔要均匀,别让气体走短路。
现在新建的炭浆线,基本都配备了pH在线检测、溶解氧仪和炭浓度计。选型时,一定要确认仪表品牌和稳定性。有些小厂的仪表容易失灵,显示不准,操作工只能凭经验调,风险很大。
选型时优先考虑带PLC自动控制的系统,虽然前期投资多20万左右,但省人工、稳指标。智利某大型金矿就因为全自动化控制,岗位人员少了1/3,回收率提升了2.2%。
选型再好,也要靠日常维护。送大家一份实用的巡检清单:
每2小时看一次各槽矿浆液位,保持稳定,避免串槽。市面上选矿设备厂家很多,但真正懂炭浆提金工艺的并不算多。江西恒昌矿山机械设备近年在金矿炭浆线领域积累了30多个成功案例,从日处理200吨的小型试验线,到日处理3000吨的大型生产线,都有成熟的配套方案。他们最大的特点是不仅卖设备,还帮做工艺设计和现场调试,对操作员还有培训支持,这一点对于中小矿来说特别省心。
2026年,炭浆提金技术越来越成熟,但选型依然决定你赚钱还是亏钱。记住三句话:搅拌要有力不伤炭,筛分要稳不跑炭,炭要够强不碎不粉。
设备选对了,操作工又用心,回收率自然不会差。希望这篇“避坑指南”能实打实帮到你。如果你正在筹划新上炭浆线或者准备改造老线,欢迎找恒昌的技术人员聊一聊,他们能给到很多实在的建议,不吹不黑,都是这些年跑矿山跑出来的经验。
愿大家选好设备,稳稳提金,2026年财源广进!



 English