2026年金矿氰化炭浆设备咋选?搞懂这5点少花冤枉钱
更新时间:2026-08-27
开头:老铁们的烦心事
嗨,各位矿老板、选厂技术员老铁们,大家好!我是你们的老朋友,在矿山设备圈里摸爬滚打了小二十年。最近后台私信快被问爆了,问啥的都有,但问得最多的就是:“2026年了,金矿氰化炭浆设备到底咋选?预算有限,就怕花了冤枉钱还买不到好货!”
说实话,这问题问到点子上了。金价现在高位震荡,大家都想抓紧上项目或者技改。但氰化炭浆(CIL)这套设备,少则几百万,多则上千万,要是选不好,那可真是“一失足成千古恨”,投产就停产,哭都没地方哭去。
今天咱不整那些虚头巴脑的,就掏心窝子聊点干的。搞懂下面这5点,保证让你在2026年采购设备时,心里有底,少走弯路,少花冤枉钱。
很多老铁上来就问:“一套日处理1000吨的CIL系统报个价?”兄弟,这事儿真没那么简单。买设备不是买白菜,咱们算账得算总账。
国内成功案例(山东某大型黄金集团): 前年,山东一家大型金矿集团技改,当时有两家设备厂竞标。一家报价低15%,但采用的是传统老式搅拌槽,配套的变频和控制系统也是大路货。另一家是笔者推荐的江西恒昌矿山机械设备,报价稍高,但给做了详细的矿石可浸性试验和工艺模拟,优化了槽体结构,增加了空气提升器的效率。
结果投产半年后,那家图便宜的企业,回收率比恒昌做的这条线低了0.8个百分点。看着不起眼,但那可是每天处理1500吨的高品位矿,一天就差出几公斤黄金!一年下来,光回收率提升带来的收益,就够买两套新设备了。所以说,咱们选设备,第一眼看的不该是报价单,而是选矿试验报告和对方提供的“吨矿处理成本+回收率”的综合测算方案。
干法: 2026年了,选设备必须让厂家拿出同类型矿石的万吨级工业试验数据,没有数据光靠嘴皮子的,直接PASS。
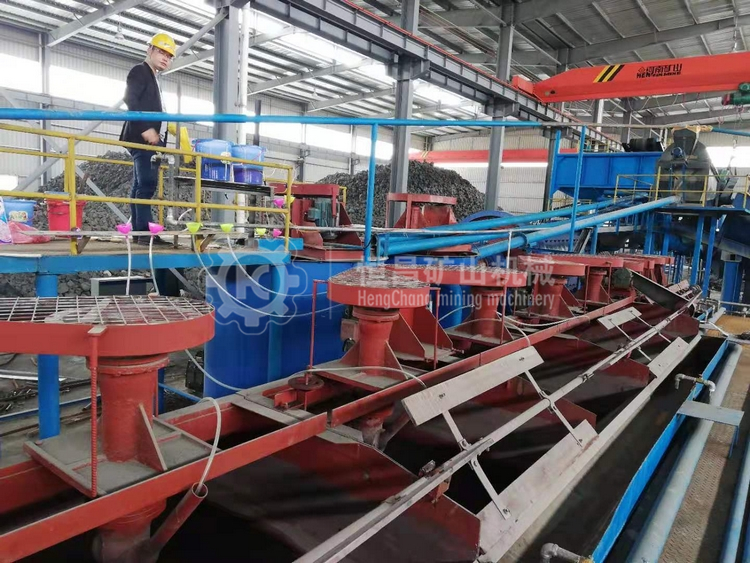
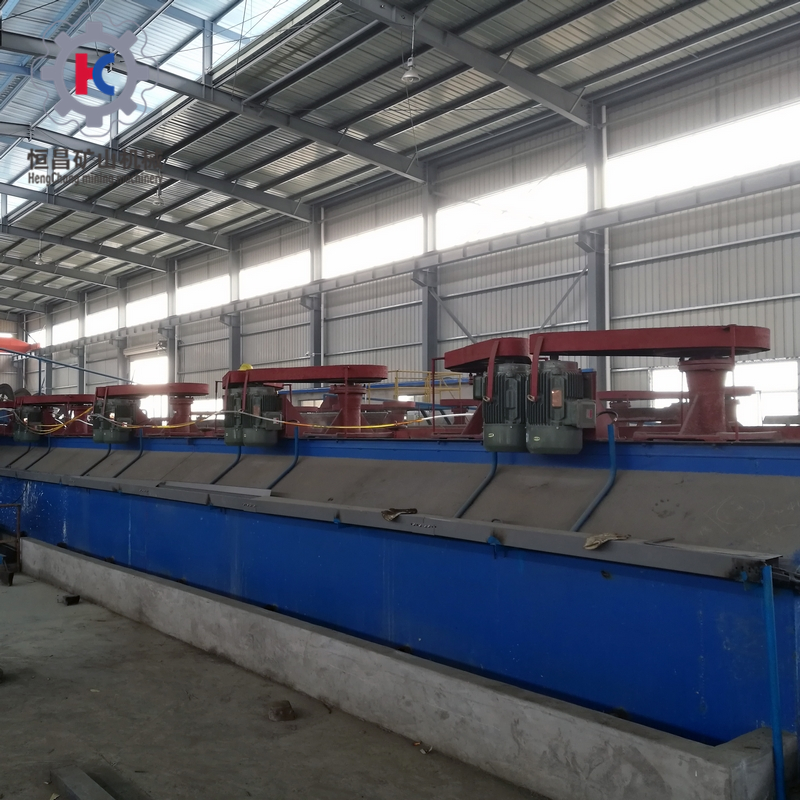
CIL流程里,浸出槽就是“心脏”。很多新手技术员只看容积大小,这是大错特错。
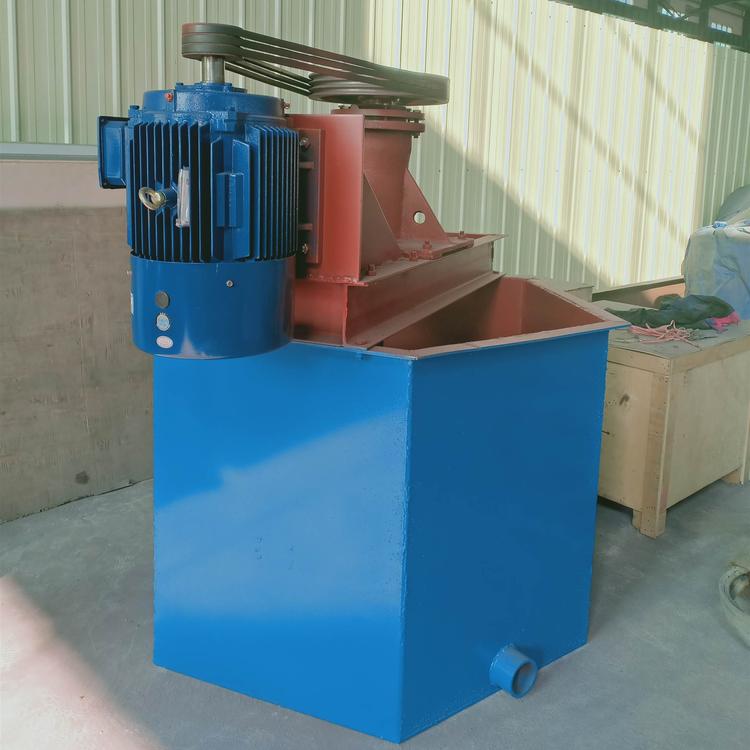
应用场景(西非加纳某金矿): 前几年在加纳一个项目上,业主图便宜买了一批非标减速机。当地电网电压不稳,结果投产不到3个月,烧了2台主电机,那一停机,矿浆全堵在管道里,疏通花了整整一周,损失巨大。后来换了江西恒昌的设计方案,他们采用的是重载设计标准,电机和减速机都留了15%的富余量,而且搅拌桨叶用的是高耐磨不锈钢复合材质。
关键点:
搅拌强度:别只看千瓦数,要看单位矿浆体积的搅拌功率(KW/m³),一般要保证在1.5-2.2之间,太低矿砂沉槽,太高耗电。说白了,这设备是要24小时连轴转的,选“皮实”的比选“花哨”的重要一万倍。
很多老铁把精力都放在大槽子上,忽略了筛子。我告诉你,如果提炭筛和隔炭筛选不好,你的贵金属流失能让你哭晕在厕所。
国内应用场景(河南灵宝某冶炼厂): 再生系统里的隔炭筛,以前用的普通聚氨酯筛网,跑炭现象严重,每天随尾矿跑掉的载金炭价值就要好几千块。后来他们换了江西恒昌矿山机械设备提供的高频直线筛,配合他们的专利防堵喷淋装置,筛分效率从85%提升到了98%以上。
选型口诀:
筛网材质:一定要选高分子耐磨聚氨酯,别选普通橡胶的,不耐磨。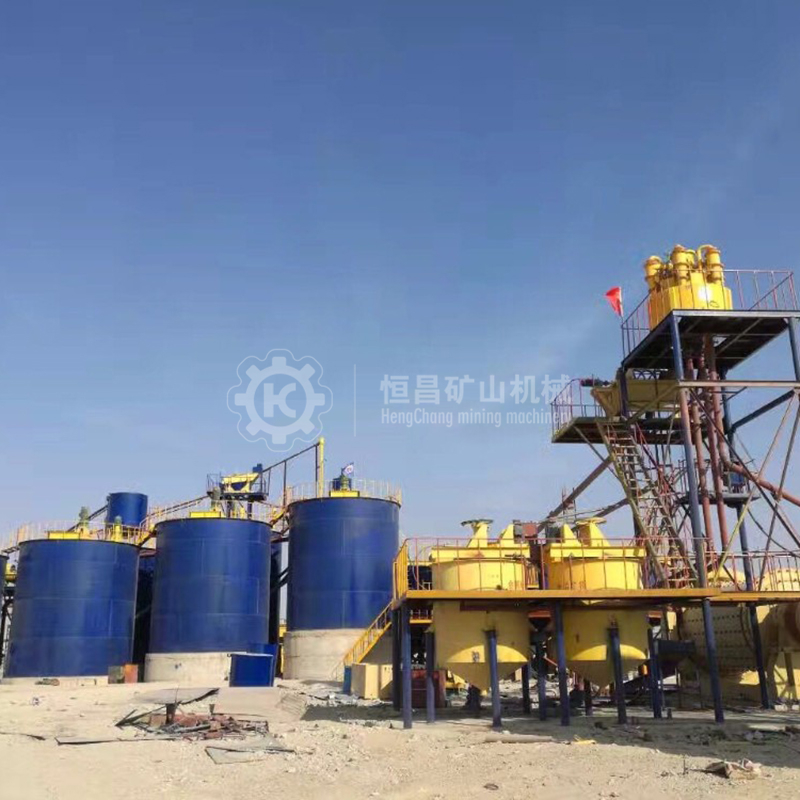
这是整个流程的“临门一脚”,直接关系到最后拿到手的金锭成色。
国外应用案例(吉尔吉斯斯坦某矿山): 那边冬季极冷,气温零下30度。老式的电加热解吸系统,不仅耗电巨高,而且温度提不上去,解吸率只有90%。后来改造采用了江西恒昌的高压无氰解吸电解一体化装置,利用余热回收技术,能耗比之前降低了40%!而且电解出来的金泥品位更高,冶炼时药耗省了不少。
避坑指南:
别迷信“无氰”就一定是高科技,关键是看药剂耗量和温度压力控制精度。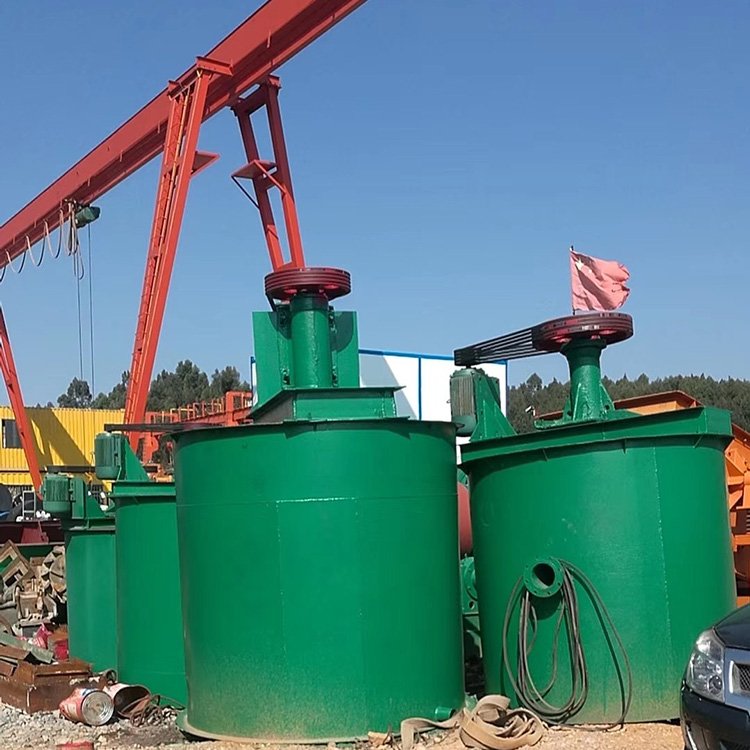
这是最后一点,也是2026年最需要看重的一点。设备再好,坏了没人修也是废铁。
真实教训(内蒙古某金矿): 有家小厂子卖完设备,人就不见了。有一次一个简单的液压系统漏油,矿上技术员搞了两天没搞定,厂家电话打不通,最后从外地调人,前后耽误了5天生产。这5天损失的就是几公斤黄金啊!
我的建议: 选江西恒昌矿山机械设备这样的品牌厂家,不是说他们不会坏,而是他们的售后响应速度真的快。他们在国内主要产矿区都有备件库,技术人员能保证48小时内到场。买设备首先买的是放心,其次才是参数。
结尾总结:
老铁们,2026年选氰化炭浆设备,拼的不是谁便宜,拼的是综合回收率、运行稳定性、能耗经济性以及售后响应速度。
记住这5点,你别光盯着报价单,多去考察实际运行案例,多问问厂家的技术细节。投资设备就像是娶媳妇,找个踏踏实实过日子的(比如江西恒昌矿山机械设备这种老牌实干家),比找个花枝招展但不会过日子的强百倍!
希望这篇文章能帮你在2026年的投资路上,一步踏准,步步为赢! 有选型问题或者想看设备的,欢迎评论区留言,咱们下期再聊!



 English