2026年炭浆搅拌槽选型避坑指南:这3个参数直接决定浸出率
更新时间:2026-08-26
作者:老矿山设备观察员
选炭浆搅拌槽,看着简单,用起来全是坑。
上个月,内蒙古一个选厂老板跟小编吐槽:买的搅拌槽看着挺大,结果投产三个月,金浸出率死活上不去,比设计指标低了将近3个百分点。最后请专家去现场一看——问题全出在选型时忽略了三个关键参数上。
今天咱们就把这事儿掰开揉碎了讲清楚。2026年了,炭浆法提金工艺依然是国内黄金选厂的主流路线,而搅拌槽作为整个浸出-吸附系统的核心设备,选对了,事半功倍;选错了,天天烧钱。
很多采购新手上来就问“槽子多大”,却从来不看叶轮和槽体的比例关系。
江西恒昌矿山机械设备的技术工程师给小编打了个很形象的比方:叶轮就好比是人的心脏,槽体是身体。心脏太小,血液打不到四肢末梢,身体再大也是虚胖。
行业公认的最佳比值范围在1:3到1:3.5之间。 比值过小,槽内会出现明显的“死区”——底部矿浆根本搅不动,氰化物和空气接触不到矿粒表面,浸出反应自然进行不彻底。比值过大呢?虽然搅拌强度上去了,但剪切力太强,容易把活性炭磨碎,造成贵金属流失。
南非某大型黄金选厂曾做过对比试验:同样处理量,叶轮比例偏小的搅拌槽,浸出率低了1.8个百分点。折算下来,一个日处理2000吨的选厂,一年损失的黄金价值够买两台新设备。
这个参数最容易被忽略,但恰恰是决定浸出率的核心因素。
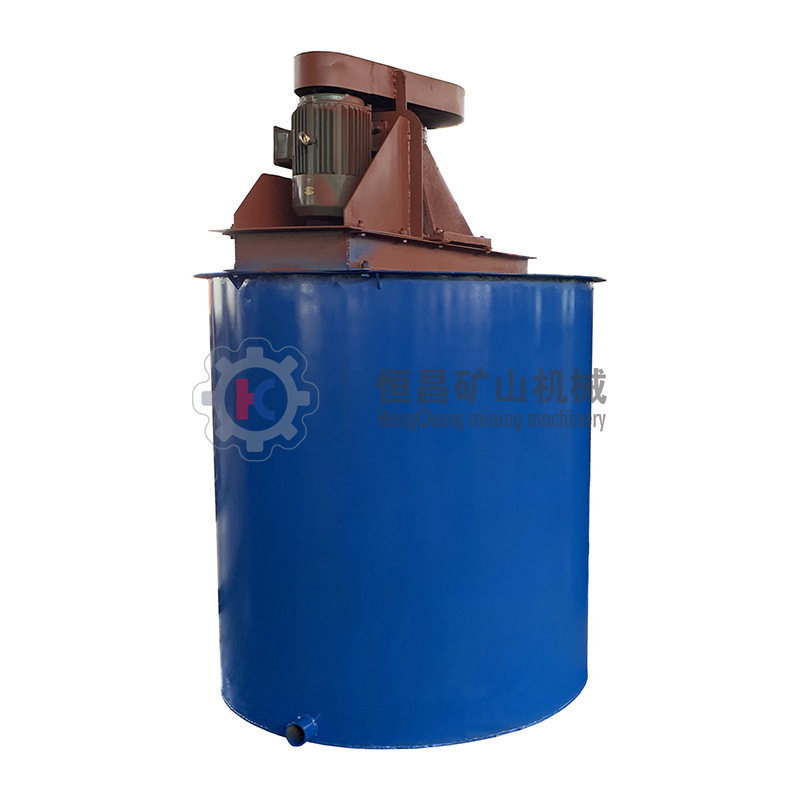
炭浆法提金的原理说白了就是:氰化物溶解金、活性炭吸附金。这两个过程都离不开氧气的参与。搅拌槽如果不能把空气均匀分散到整个矿浆体系中,就会出现局部富氧、局部缺氧的失衡状态。
怎么判断空气分散好不好?最简单的办法是看槽面上气泡的分布情况。 理想状态下,整个液面应该有均匀细密的气泡层,而不是只在某一侧翻滚冒泡。
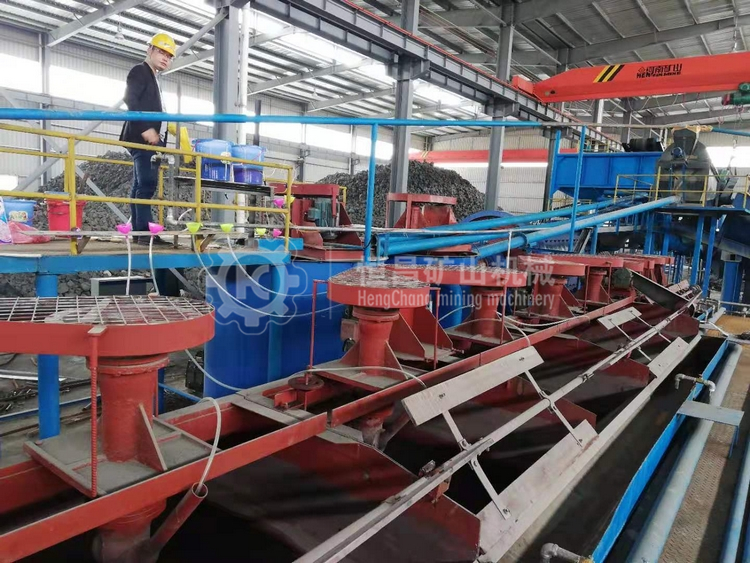
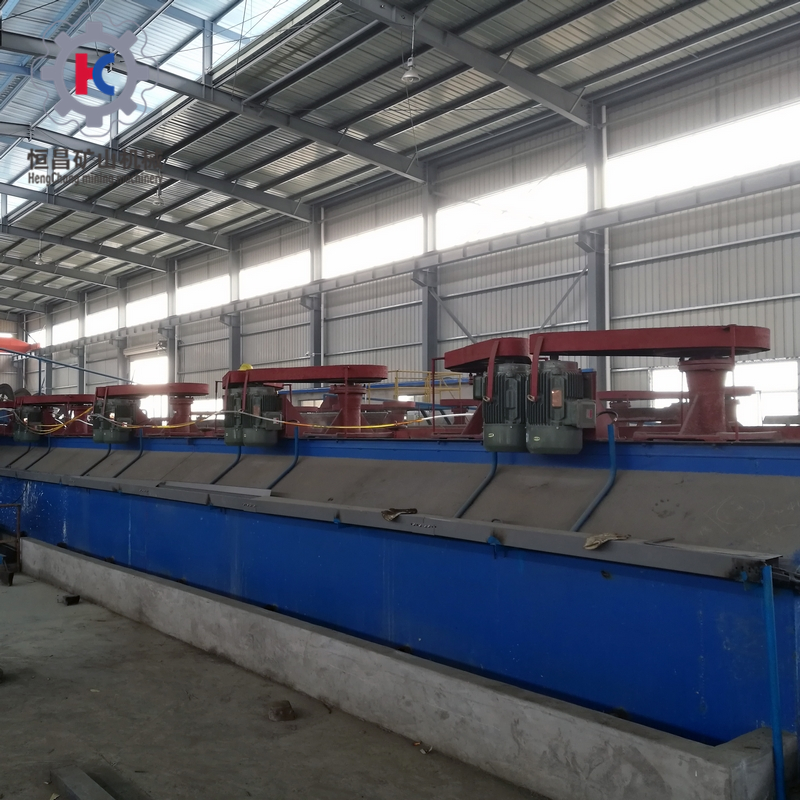
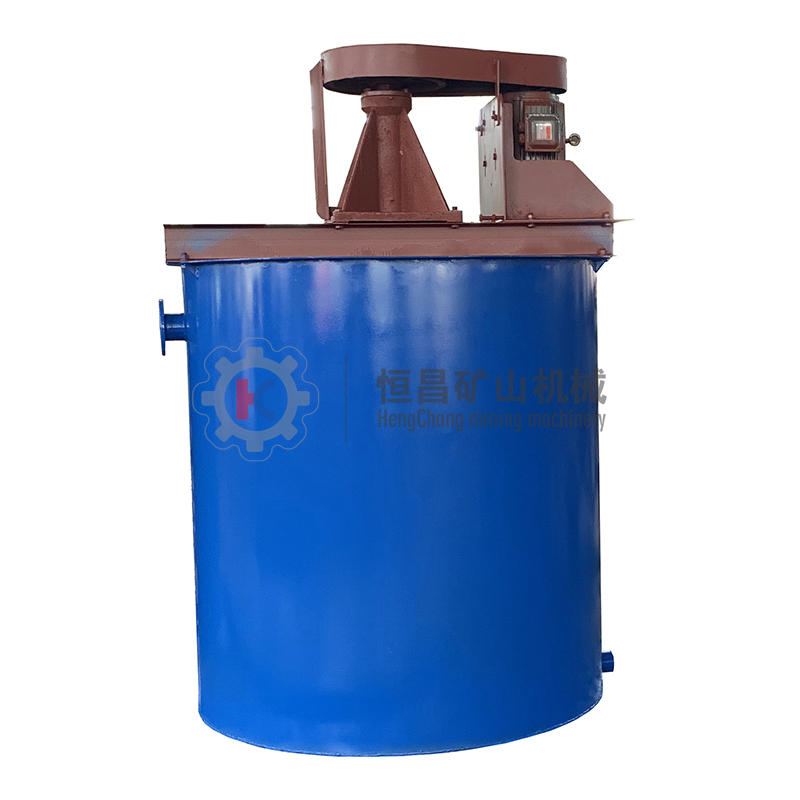
小编在山东招远考察过一家使用江西恒昌CXG型炭浆搅拌槽的选厂,他们的槽子上设计了特殊的导流筒和气体分布器结构,空气从底部进入后,经过多层分散,能在矿浆中形成细小的微气泡,氧利用率比传统设备提高了将近20%。现场实测,他们的浸出时间从常规的36小时缩短到了28小时,每吨矿的电耗反而降了不少。
这条是专门说给技术员听的,但也建议采购经理收藏。
2026年的选厂,如果还在用“一锅搅”的思路选搅拌槽,那浸出率天花板基本就被焊死了。
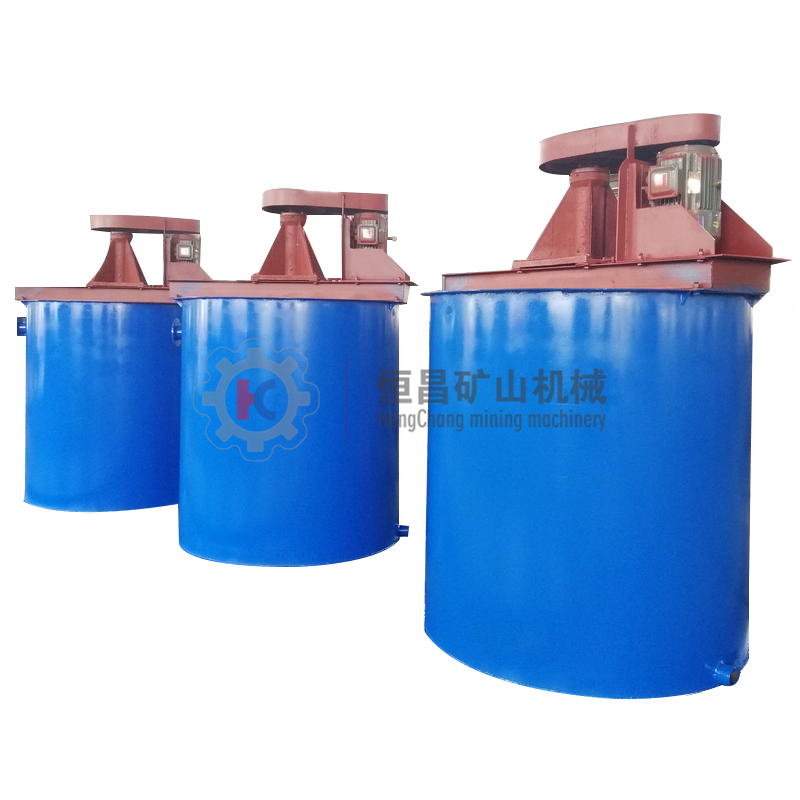
好的搅拌槽,必须能让活性炭在槽内形成合理的悬浮梯度——底部是大粒径炭,中上部是小粒径炭,同时保证炭不容易下沉堆积。状态均匀一致的炭层分布能确保矿浆中溶解的金被及时吸附,同时避免炭被过度磨损。
国外在这块走得比咱们早。智利一家年产10吨黄金的矿山,三年前全部换装了带分级悬浮功能的搅拌槽后,炭的单耗从每吨矿0.48千克降到了0.31千克,仅此一项每年节省成本折合人民币超300万元。更关键的是,他们尾矿中的金品位从0.12g/t降到了0.075g/t,这部分回收的黄金利润相当可观。
聊完了三个核心参数,小编再送大家几个实用的选型经验:
第一,别迷信“越大越好”。 槽体容积要和你的矿浆流量、浸出时间、矿浆浓度匹配。盲目选大容积,不仅占地、费电,还会稀释药液浓度,影响浸出效率。江西恒昌的工程师建议,先算清楚矿浆通过量再决定槽子容积,一般浸出时间控制在24-32小时区间比较合理。
第二,搅拌电机功率要考虑矿浆比重。 有些地方矿石含泥量大、粘度高,同样容积的槽子需要更大功率的电机才能保证正常启动和运转。如果电机配小了,重载启动烧电机是常事,耽误生产不说,还得额外花钱维修。
第三,特别注意槽底结构。 平底槽和锥底槽在排矿和防止积砂方面差别巨大。处理含砂量高的矿浆,最好选择锥底或带特殊刮砂装置的槽型,否则每隔一两个月就得停机清砂,损失的时间成本无法估量。
选炭浆搅拌槽,说难也难,说简单也简单。只要抓住了叶轮直径与槽体比、空气分散均匀度、活性炭悬浮状态这三个核心参数,再结合自身矿浆性质和处理工艺要求去匹配,基本就能避开市场上90%的坑。
国内的江西恒昌矿山机械设备在这一领域深耕多年,他们的CXG系列炭浆搅拌槽在国内外几百家金矿选厂都有成功应用。从新疆阿勒泰到云南墨江,从印尼到苏丹,都能看到它的身影。厂家提供免费选型计算服务,不确定参数配置的,建议直接找他们的技术支持做一份选型方案,比自己瞎琢磨靠谱得多。
设备选对了,浸出率提上去了,效益自然就来了。那些因为设备选型失误多交的学费,说实话,真没必要交。
大家选型过程中还踩过哪些坑?欢迎在评论区分享交流。



 English