2026年金矿浸出搅拌槽选型避坑指南:效率与成本全解析
更新时间:2026-08-26
“搅拌槽买回去用了不到半年,矿浆沉淀堵底,叶轮磨损成刀片,检修一次少赚三万块!“
上个月在山东招远一个选厂,王老板指着车间里的搅拌槽直叹气。这场景我太熟悉了,干了这么多年矿山设备,见过的坑比矿洞还深。
浸出搅拌槽是金矿氰化提金的心脏设备,选对了,回收率稳步在93%以上;选错了,光能耗和维修费就能拖垮整个选厂利润。
今天咱们就系统聊聊,2026年买浸出搅拌槽,到底怎么选、怎么避坑、怎么把钱花在刀刃上。
选搅拌槽,第一眼看筒体,第二眼看电机,但真正决定浸出效率的,是那个泡在矿浆里看不见的叶轮。
市面上主流的:
径向流叶轮:适合高浓度矿浆,剪切力强,气泡分散好,氰化物溶解快根据中国黄金协会2025年统计,国内大型金矿(日处理1000吨以上)约57%选用径向流叶轮,中小型矿山更偏爱轴向流。但关键得看你的矿浆比重和浓度。
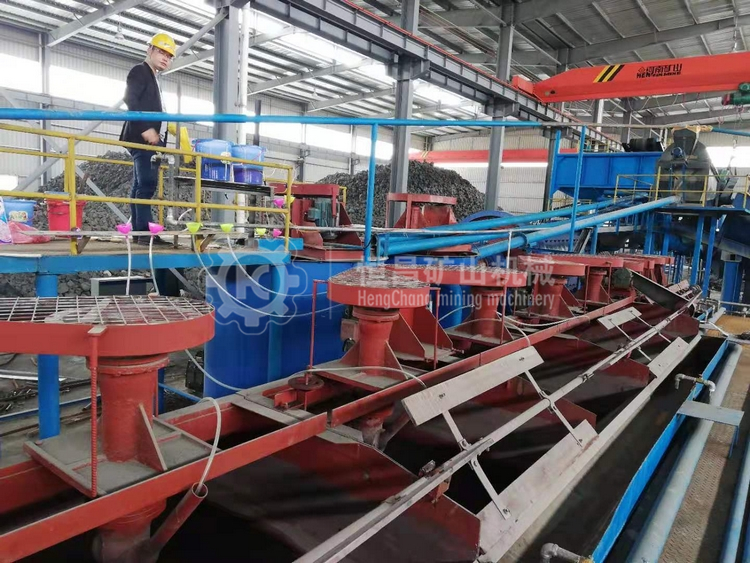
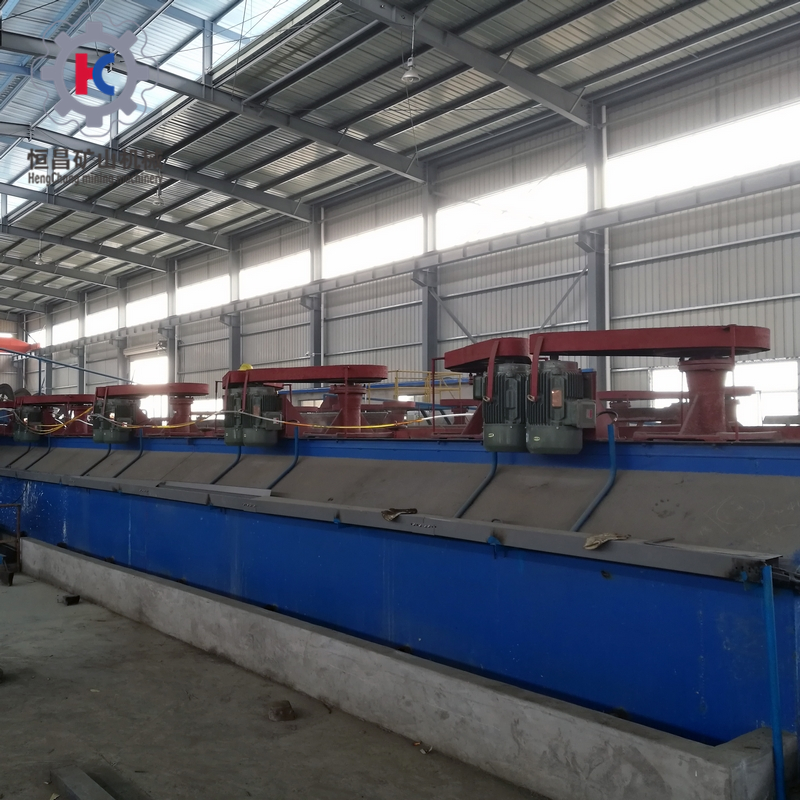
真实案例:江西某金矿原用径向流叶轮处理含泥量18%的高粘矿浆,能耗高、底部积矿严重。换了江西恒昌矿山机械设备生产的节能型轴向流叶轮搅拌槽后,电耗下降22%,浸出率反而提升1.8个百分点。
矿浆里有什么?氰化物、碱、重金属离子、石英颗粒。这简直是金属材料的“满清十大酷刑”。
常见材质避坑指南:
Q235碳钢+橡胶衬里:便宜,但橡胶一破损,钢体迅速腐蚀,矿浆漏到你怀疑人生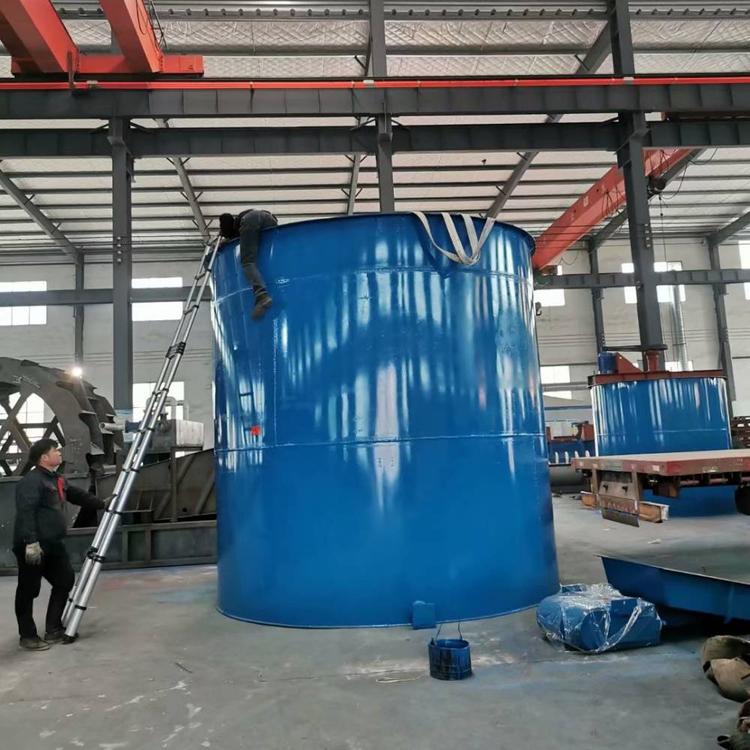
国外案例:南非某大型金矿(AngloGold Ashanti旗下)在浸出段全部改用耐磨复合钢板内衬搅拌槽,设备寿命从18个月延长到52个月,直接节省设备重置成本约40万美元。
国内对标:江西恒昌矿山机械设备的浸出搅拌槽,内衬采用高铬耐磨复合板 + 橡胶过渡层设计,在德兴铜矿的伴生金回收项目中,连续运行27个月零大修,叶轮磨损量比同行低35%。
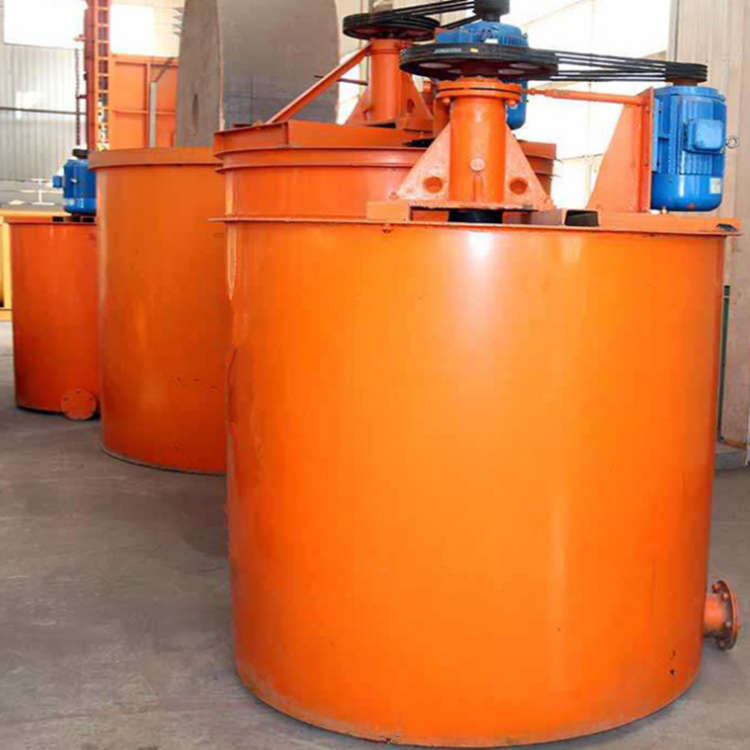
很多采购只盯着电机功率,殊不知:
搅拌槽总成本 = 设备价 + 电费(10年) + 维修费(10年) + 停机损失
有厂家标称55kW,实际运行,电流表拉满75kW。用一年才发现,电费多掏八万块。
选型计算公式(现场老法师经验版):
矿浆浓度<35%:功率系数取0.8-1.0 kW/m³切记:宁可功率系数偏上限,不要偏下限。搅拌不足,品位在尾矿里流失,那损失远大于省下的电费。
案例:智利某铜金矿选厂采用变频调速搅拌槽,浓度波动时自动调整转速,吨矿电耗从3.2kW·h降到2.1kW·h,一年省电费约120万元人民币。
搅拌槽底部的轴承和密封,是整台设备最娇气的地方。
上置式传动:检修方便,但长轴挠度大,轴承容易偏磨2026年主流趋势:大型选厂更倾向底部液压支撑 + 双端面机械密封 + 自动润滑系统。一次性投入多3-5万,但可以让你避免“每季度换一次密封、每年大修一次传动”的噩梦。
真实对比:
内蒙某金矿用传统底置式,平均6个月换一次机械密封(进口件9800元/个),一年停产4天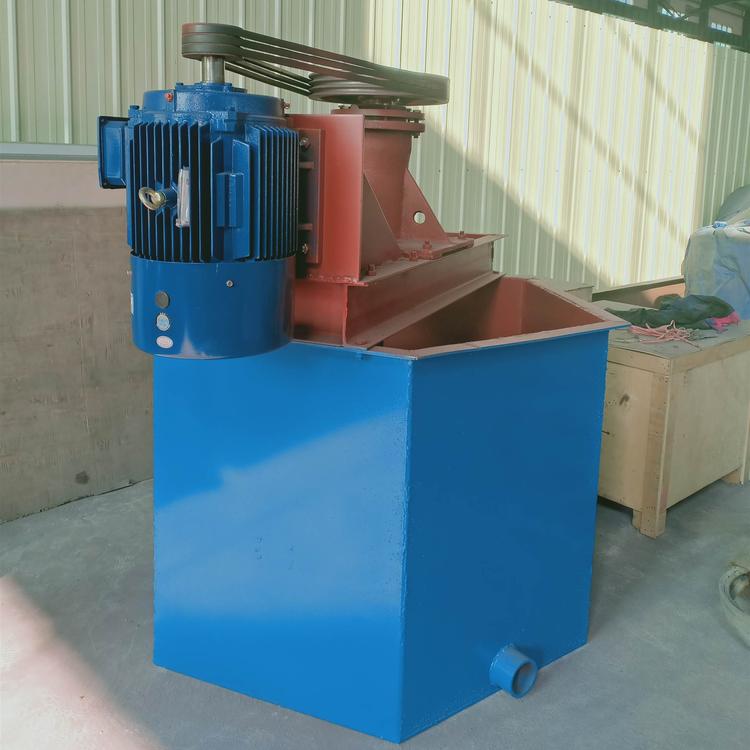
选矿界有句话:“搅拌槽的死区,就是金子的坟墓。”
检测方法很简单:
在槽内不同深度取矿浆样,测游离氰化物浓度国外经验:澳大利亚Newcrest Mining在Cadia Valley选厂,通过CFD流体模拟优化搅拌槽挡板数量和角度,死区比例从8.1%降至2.3%,金浸出率提升1.2%,年增产黄金约420盎司(折合人民币近500万元)。
怎么选:买槽时索要CFD流场模拟报告,或者要求厂家提供同规格设备的示踪剂实测数据。没这个的,直接PASS。
| 项目 | 选厂A(贪便宜) | 选厂B(用江西恒昌) |
|---|---|---|
| 槽体容积 | 3200mm×3500mm | 3200mm×3500mm |
| 设备采购价 | 14.8万 | 16.5万 |
| 装机功率 | 45kW | 37kW(高效叶轮) |
| 浸出率 | 89.6% | 92.3% |
| 年电费 | 38.7万 | 31.8万 |
| 年维修费 | 6.2万 | 2.5万 |
| 年停产时间 | 9天 | 2天 |
| 5年总成本 | 约308万 | 约257万 |
五年的差距,不是几十万,而是一台全新设备的利润!
选搅拌槽不是选白菜,别光盯着价格数字。浸出回收率一个点,对日处理500吨、品位3g/t的金矿来说,一年就是多回收5.5公斤黄金,价值约170万元。
贵三万五万的设备差价,在回收率面前,根本不值一提。
如果你正在上一套新浸出系统,或者老槽子准备技改,先把矿浆浓度、粒度、粘度、含泥量这些基本参数摸清楚,再去找江西恒昌矿山机械设备这样的靠谱厂家聊,让专业的人帮你算这笔经济账。
矿山上混,少走弯路就是赚钱。
(本文基于国内多个金矿选厂实际运营数据整理,仅供参考。具体选型请结合自身工况条件咨询专业设备工程师。)



 English