2026年氧化金矿炭浆选矿设备选型避坑指南,这3点干货必学
更新时间:2026-08-25
开头引入:
老铁们,做金矿的朋友都知道,氧化金矿这几年是越来越吃香。为啥?因为易选、回收率高、工艺成熟,尤其是炭浆法(CIP)和炭浸法(CIL),几乎成了行业标配。但问题来了——设备选型这事儿,真不是随便买几台槽子、装几台泵就能搞定的。我见过不少矿山老板,前期图便宜,后期维修费、停产损失加起来,够买两台新设备了。
今天咱们不整虚的,就讲2026年氧化金矿炭浆选矿设备选型最关键的3个避坑点,每一条都是真金白银换来的教训,新手老手都值得看看。
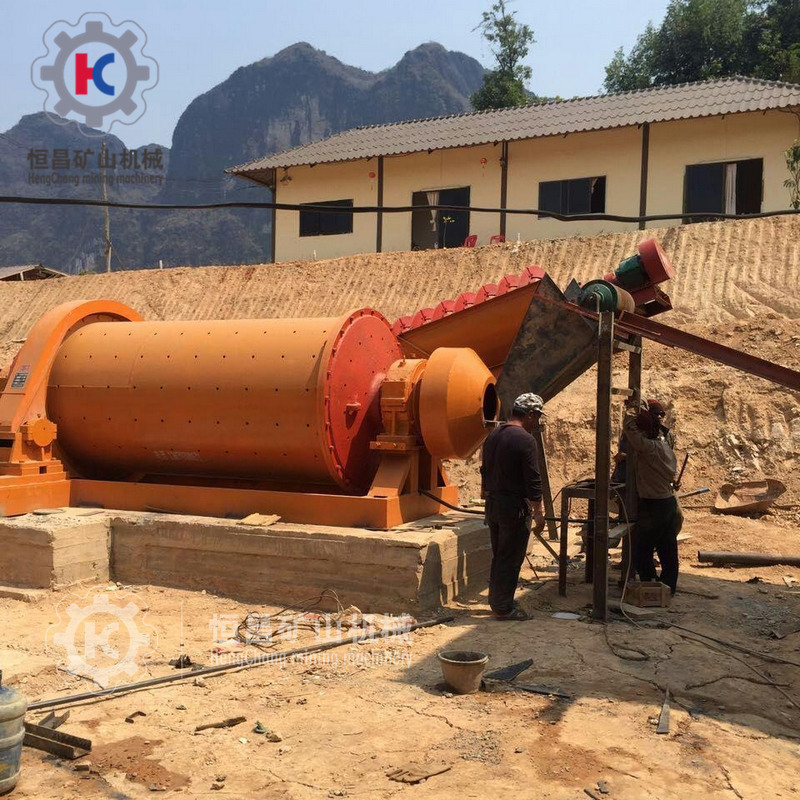
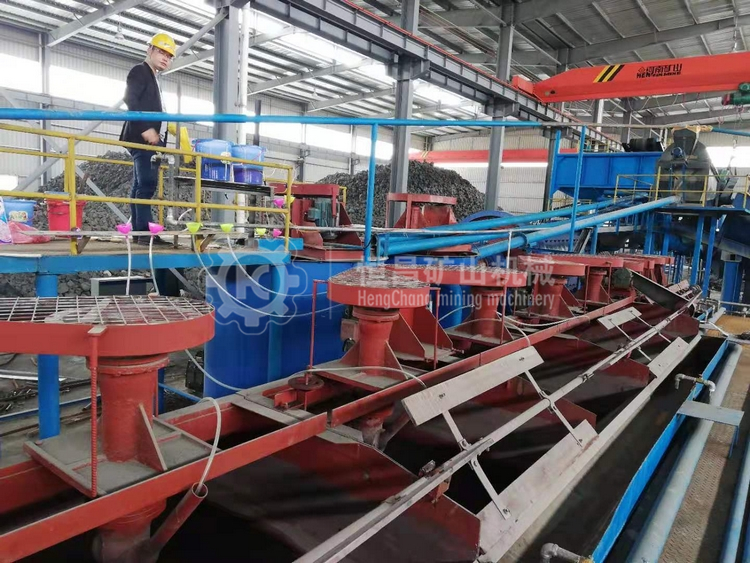
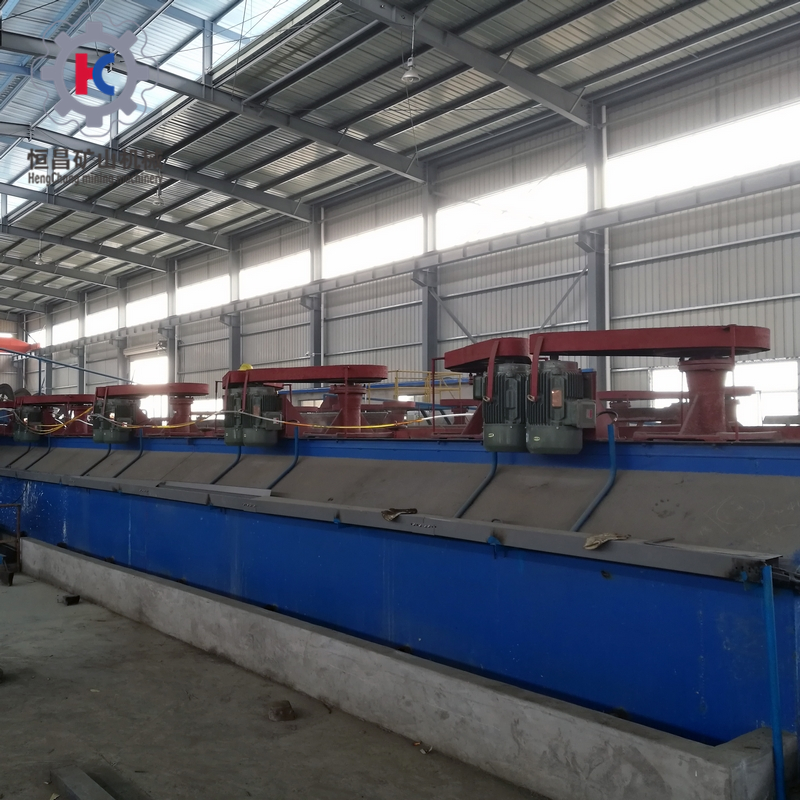
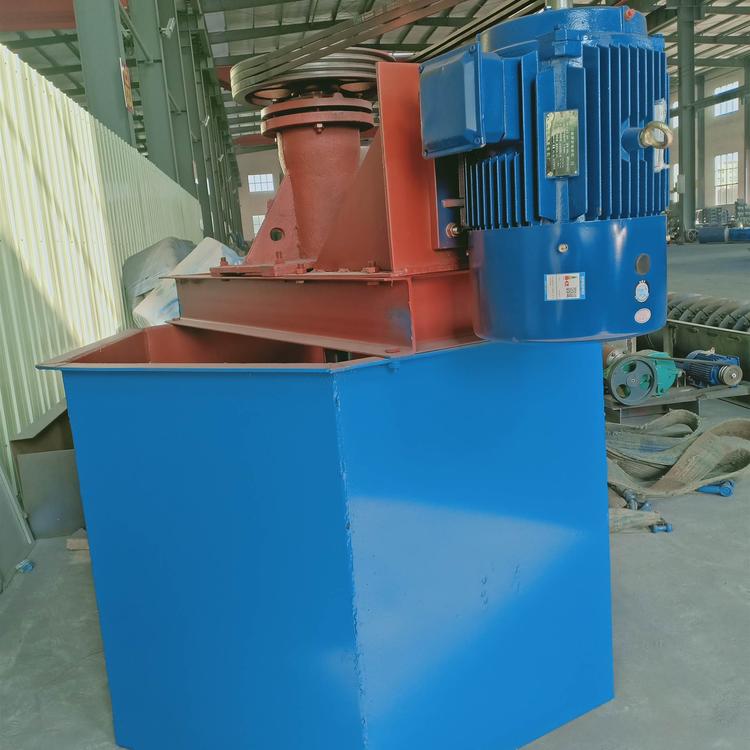
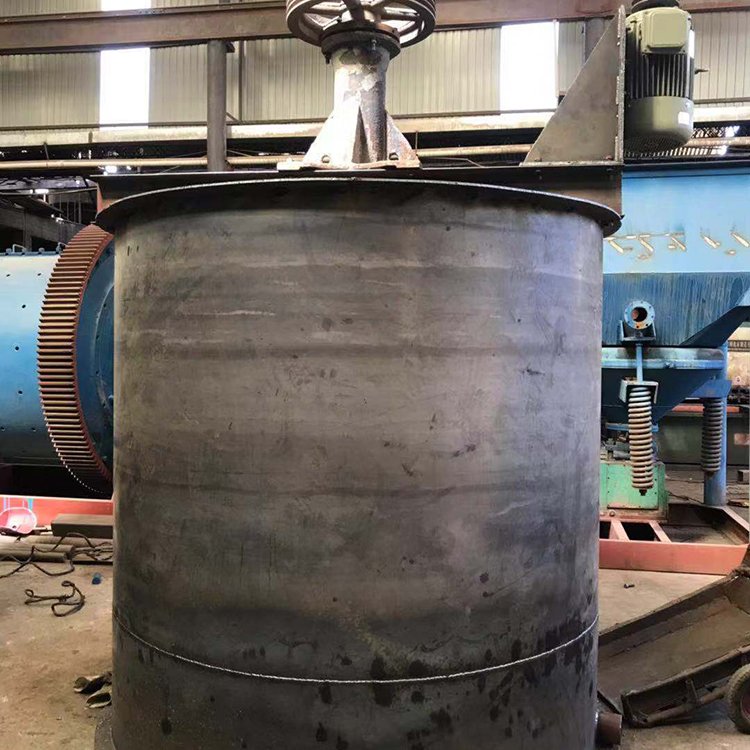
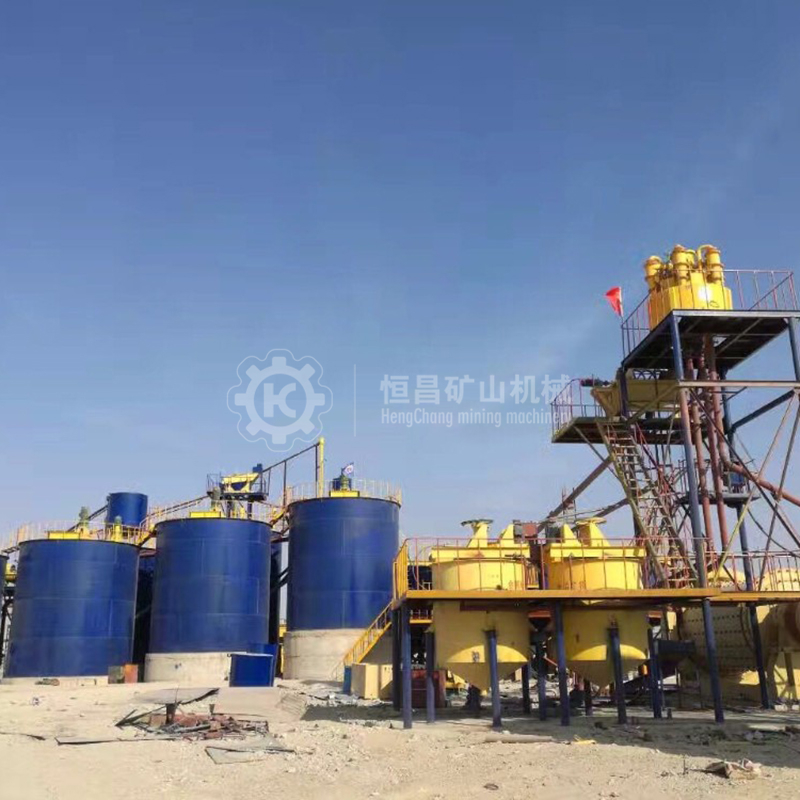
很多刚入行的朋友,一上来就问“我日处理500吨,该买多大的槽子?”——这个问题本身没毛病,但答案不是拍脑袋定的。吸附槽的尺寸和数量,直接决定了浸出时间、吸附率、以及后续设备匹配度。
避坑点①:槽体容积≠有效容积
不少厂家的技术协议写得很漂亮,但实际有效容积缩水10%-15%。你按理论算好浸出时间,结果实际矿浆停留时间不够,金回收率直接掉2-3个点。别小看这2个点,日处理1000吨的矿,一年下来黄金损失够买一台新的解析电解系统了。
干货建议:
有效容积必须实测,打水标定,别光看图纸。国内案例: 去年山东一家日处理800吨的氧化金矿,前期选了6台直径6米的吸附槽,结果矿浆浓度一上去,底部积矿严重,搅拌电机频繁过载。后来换成锥底槽+变频搅拌,问题才解决——多花了30多万改造费,还得停产一周。
炭浆法的核心就是活性炭的吸附和回收。很多老板选设备时,关注点全在吸附槽上,忽略了炭回收系统(包括提炭泵、炭筛、炭输送管路)。结果生产一开,问题全冒出来了。
避坑点②:提炭泵的磨损和炭损是隐形杀手
提炭泵,也叫隔膜泵或软管泵,是炭浆系统中故障率最高的设备。市场上便宜的三五千块一台,贵的两三万一台。便宜泵用三个月,隔膜烂了、单向阀堵了,炭损率从每吨矿50克涨到150克。你说心疼不心疼?
干货建议:
提炭泵必须选耐磨型,过流部件建议橡胶包覆或陶瓷内衬。国外案例: 澳大利亚西澳州一家金矿(日处理1500吨),早期用某国产低价提炭泵,半年换了4台泵,炭损率居高不下,回收率一直徘徊在88%。后来换成耐磨型软管泵,炭损率降了一半,回收率提到93%——相当于每年多回收了200多公斤黄金。
解析电解是炭浆工艺的“最后一公里”,也是很多选厂最容易忽视的环节。设备选大了浪费电、选小了拖慢生产节拍,最怕的是——解析温度和压力控制不稳定,金泥纯度上不去,冶炼厂压价收。
避坑点③:解析系统要跟吸附系统“配得上”
说白了,你吸附段每天能提多少载金炭,解析段就得在48小时内处理完。不然载金炭堆在库里,资金占用不说,活性炭活性还会下降,影响下轮吸附。
干货建议:
国内外成功案例: 南非某中型金矿(日处理600吨),2024年升级了自动化解析电解系统,温度控制精度从±10℃提到±2℃,解吸率从92%提到98%,金泥纯度从65%提到85%。人家没换大设备,就升级了控制系统+阀门,一年省了80多万成本——这才是聪明的选型思维。
说完了三个核心避坑点,最后再送大家一张“选型前自我检查清单”,每一条都别跳:
| 序号 | 检查项 | 为什么重要 |
|---|---|---|
| 1 | 矿浆浓度、粒度、黏度数据 | 决定槽型、搅拌功率 |
| 2 | 矿石中铜、砷等杂质含量 | 影响药剂制度和炭损 |
| 3 | 电价、水价、药剂价格 | 决定设备驱动方式和工艺路线 |
| 4 | 当地环保要求(尾渣含水率) | 影响脱水设备和洗涤级数 |
| 5 | 备件供应周期 | 进口设备交期长,要有备选方案 |
特别提示: 江西恒昌矿山机械设备在这块做得比较扎实,他们的技术团队做选型前会先做矿石工艺试验,再出设备配置单,不是上来就报价格。我们很多客户在前期方案论证阶段,就跟他们反复沟通矿样数据,最后选的设备几乎不需要二次改造,这一步省下的钱远比设备差价多。
氧化金矿炭浆选矿,说到底就是“吸附槽—提炭泵—解析电解”三个关键环节的协同。2026年了,设备选型不再是“买大的准没错”,而是“匹配矿性、匹配工艺、匹配产能”。
记住这三条干货:
吸附槽容积要实测、数量留余量;选设备别急,多找几个厂家技术交流、多跑几个类似规模的选厂实地看看,比你看一百份宣传册都管用。祝各位老板2026年黄金大卖,利润翻番!
(本文由资深选矿工程师团队撰写,欢迎转发收藏,如需设备选型咨询,可在评论区留言交流。)



 English