2026年金矿尾矿提金,炭浆回收设备选型避坑指南
更新时间:2026-08-25
干选矿这行二十年,我见过太多老板在尾矿提金上栽跟头。矿价高的时候,尾矿里那点品位看着不起眼,可架不住量大啊!不少老铁觉得尾矿提金就是捞偏门,随便上套设备就能出金子。结果呢?设备买了、电费搭了、人工费花了,金没提出来多少,还落个亏本收场。今天这篇干货,咱们就专门聊聊炭浆回收设备的选型陷阱,帮你少走弯路多出金。
炭浆法(CIP)和炭浸法(CIL)是目前尾矿提金的主流工艺,原理不难理解:活性炭吸附金氰络合物,再通过解吸电解得到金泥。但同样叫炭浆设备,不同厂家出来的玩意儿差距能用"天壤之别"来形容。
关键部件有几个,大家务必盯着看:
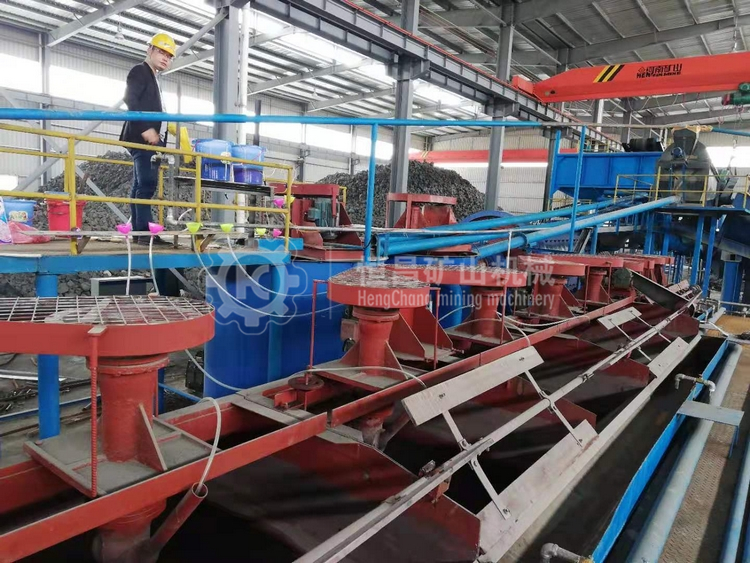
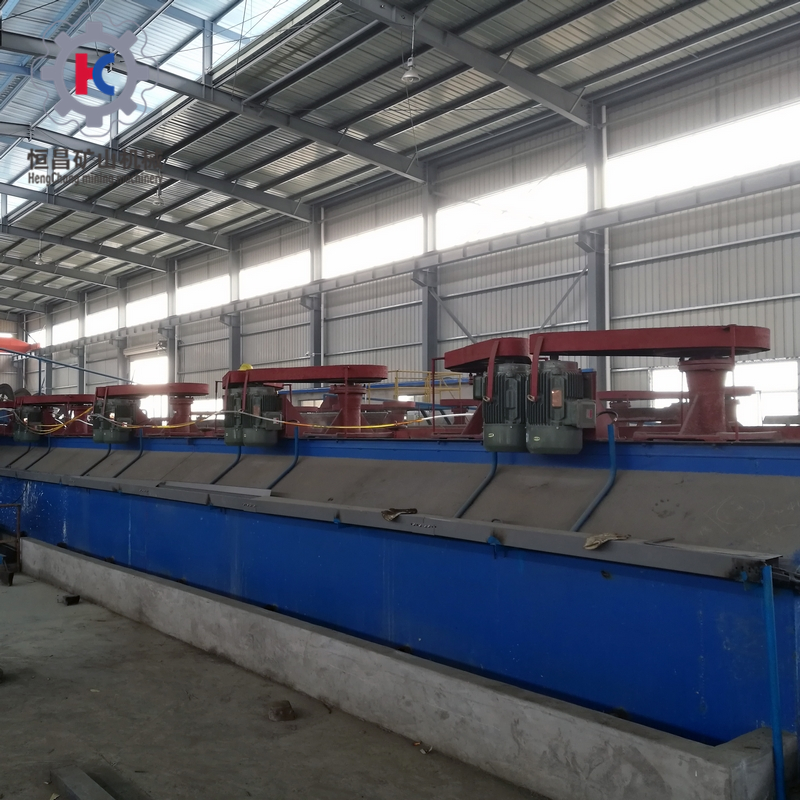
搅拌槽体设计:直筒型还是锥形底?有老铁贪便宜买了个杂牌设备,槽体钢板薄得跟纸似的,用了不到半年就变形漏浆。还有的搅拌装置设计不合理,炭在槽底沉积,吸附效率低得可怜。这不是买白菜,千万不能只看价格。
先讲个国外的实战案例。南非的Driefontein金矿,处理量每天2000吨尾矿,原尾矿品位0.8g/t左右。他们早先用的是老式锌粉置换工艺,回收率只有45%左右,尾矿里还残留大量金。
2019年,他们引进了新型炭浆设备——大规格高效搅拌槽+空气提升炭系统。改造后效果如何?回收率从45%直接飙到78%,处理成本反而降了不少。他们的核心经验是:槽体采用锥形底设计,配合变频调速搅拌器,让炭浆处于最佳悬浮状态,不容易沉积,碳磨损率也低很多。
这个案例告诉我们:选炭浆设备,搅拌效果和碳的循环顺畅度是核心指标。
国内也有不少能打的案例。山东招远一家中型金矿,尾矿库存量有30多万吨,平均品位1.2g/t。他们之前试过直接氰化,但尾矿中含有一定量的耗氰物质,氰耗高得吓死人,成本完全控不住。
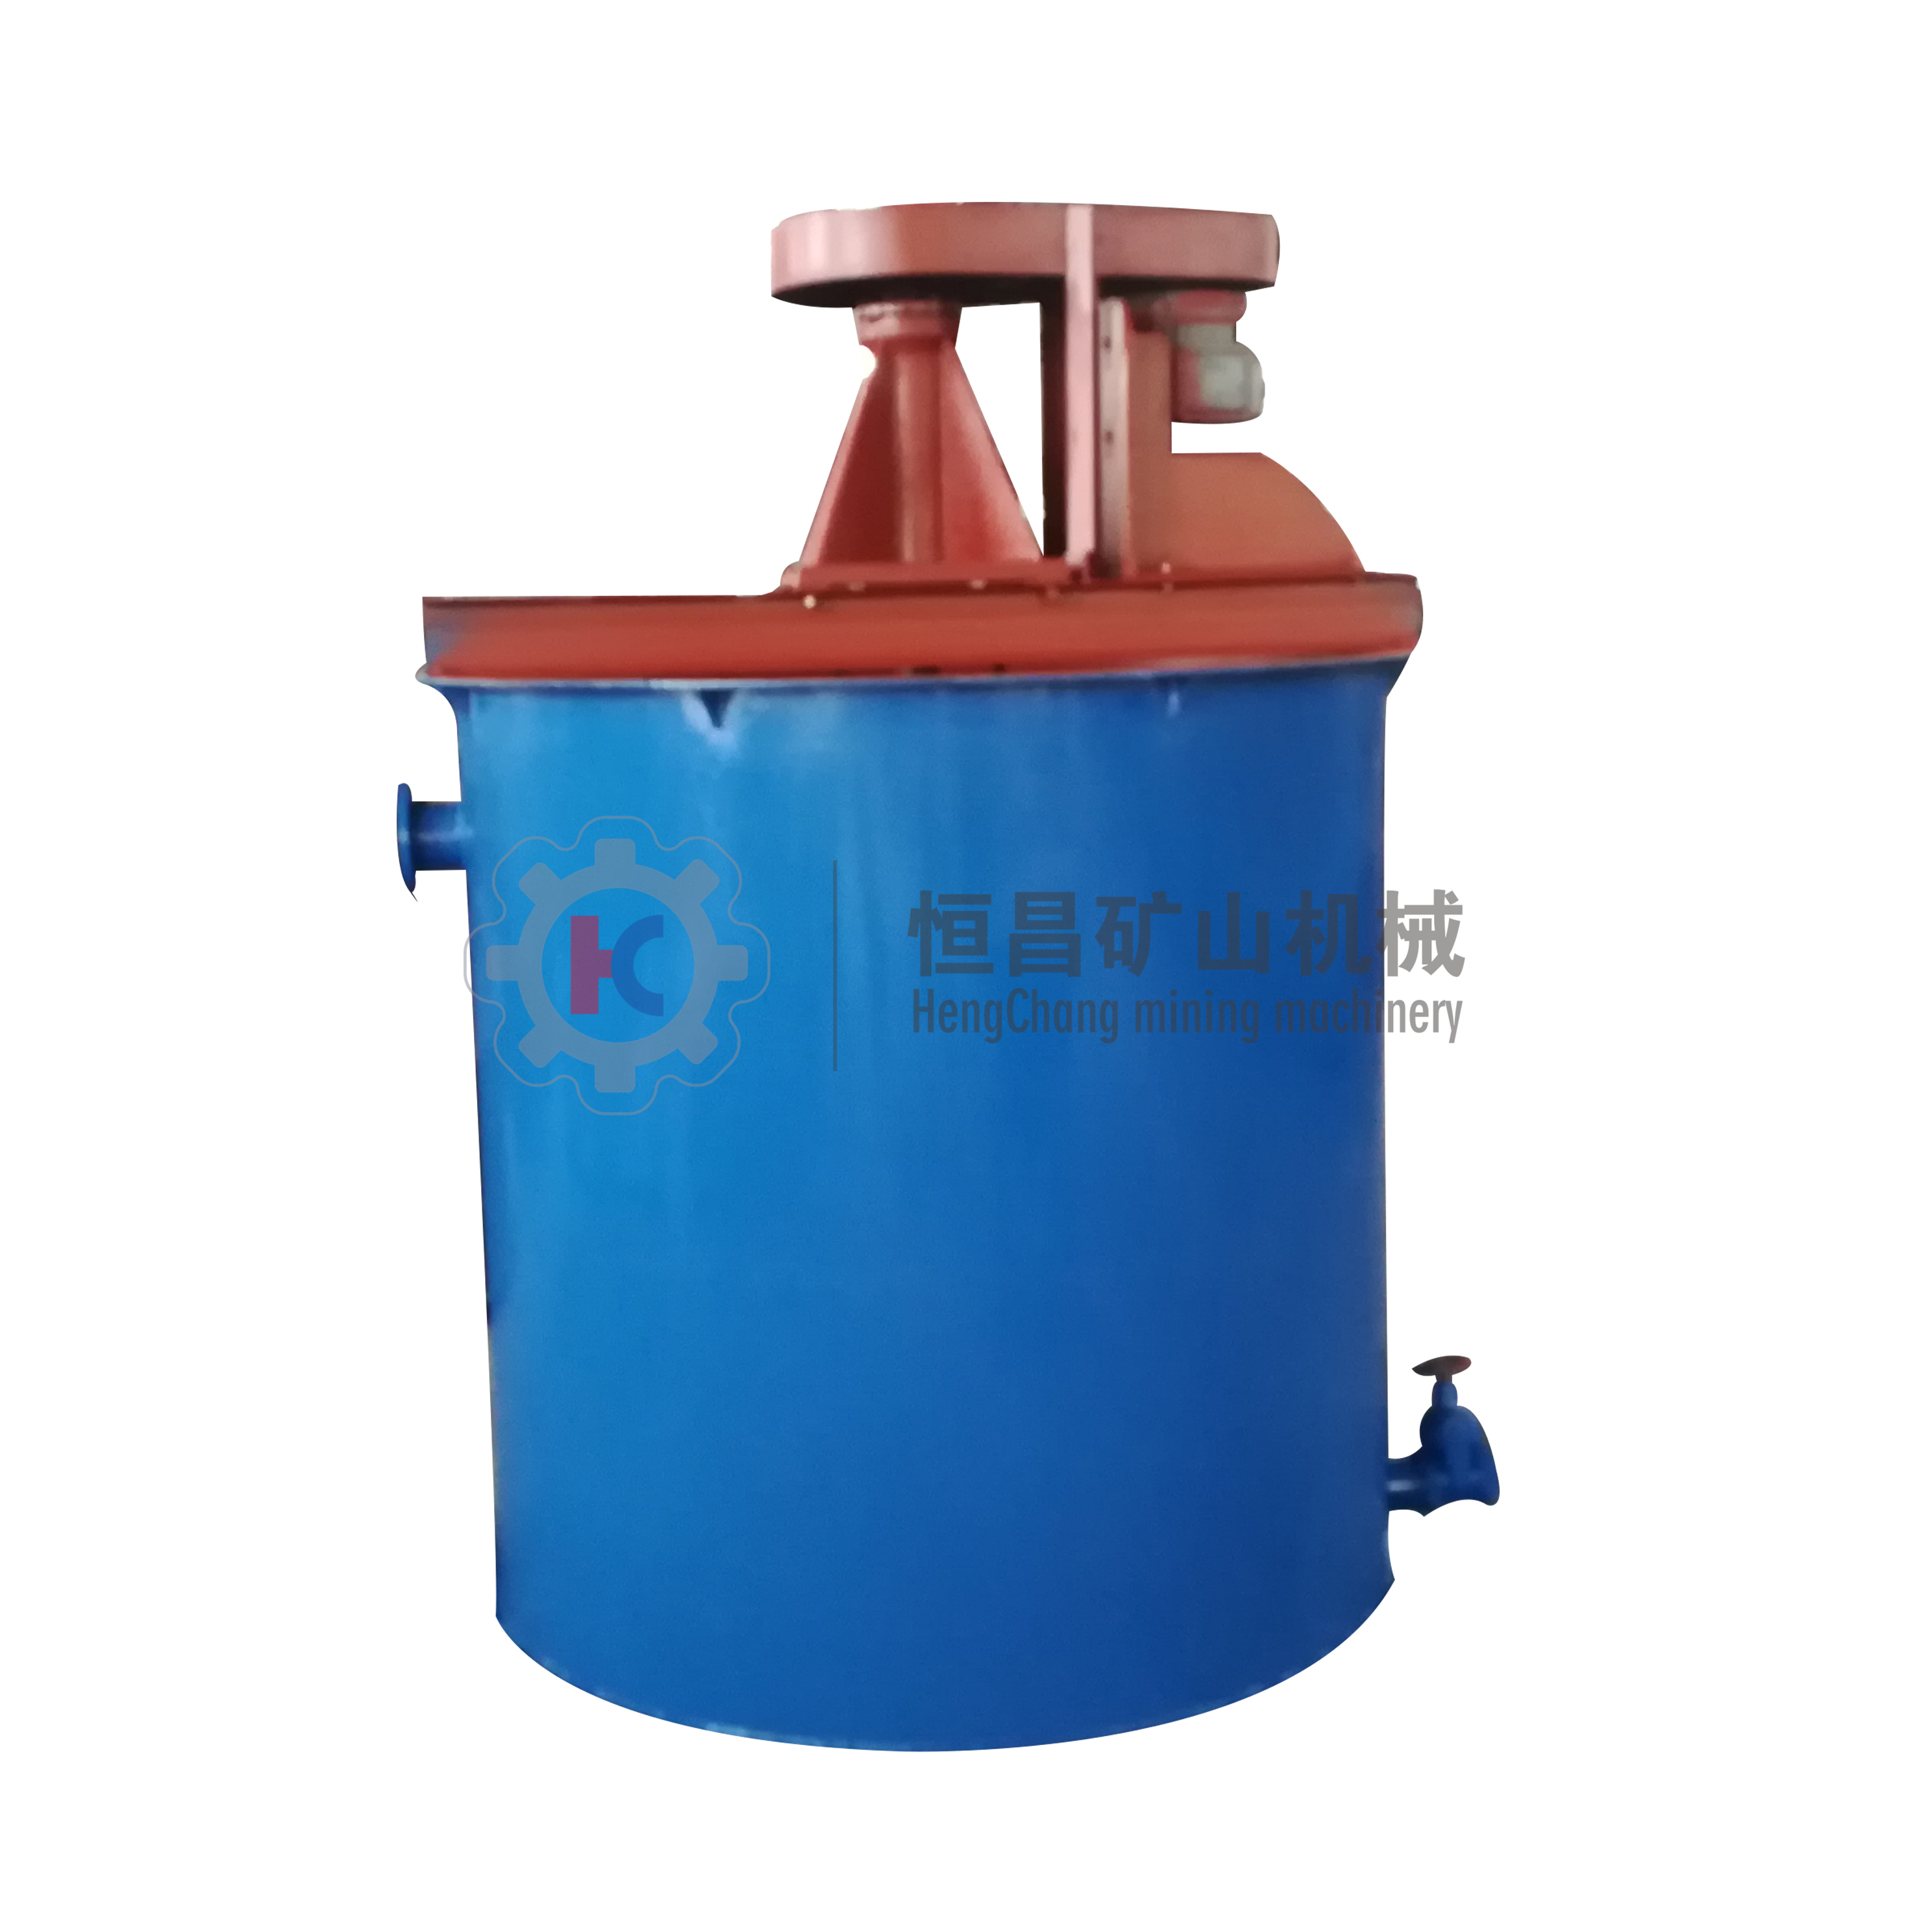
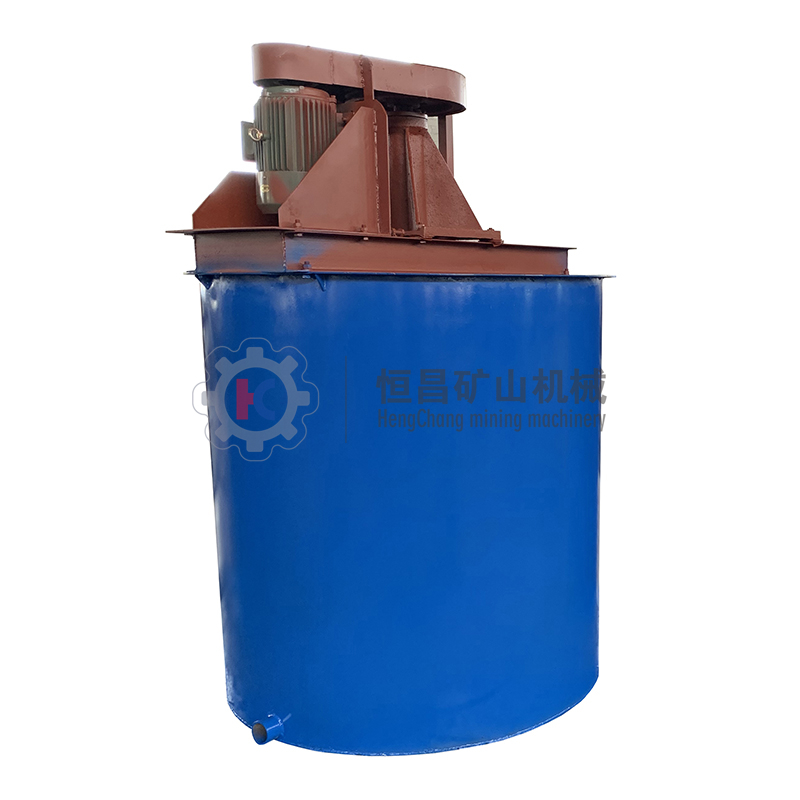
2021年他们换了思路,引入强化预处理+炭浆法组合工艺。设备选型上,特意选择了带变频调速的浸出槽和耐磨型活性炭提升泵。实际运行数据:处理量500吨/天,回收率做到82%,氰化钠消耗比原来节省了35%。
他们技术负责人跟我说了句大实话:“选设备最怕的就是被销售忽悠,咱们要的是能处理我这实际矿样的设备”。所以,买设备前必须做小型试验和扩大连续试验,这是铁律。
很多老板以为槽子越大越好。其实不然!槽体大小取决于处理量和浸出时间。一般浸出时间需要20-24小时,处理量500吨/天的话,至少需要500-600方有效容积。但槽子太大转速跟不上,炭悬浮困难。所以合理配置比一味求大更重要。
这是最容易踩坑的地方。筛网孔径太大,细炭跑进尾矿;孔径太小,容易堵塞。建议选择0.8-1.0mm孔径的不锈钢楔形网或弧形筛,同时要保证筛网强度。江西恒昌的筛网用的是316L材质,抗腐蚀耐磨能力确实靠谱,这个可以重点考察。
炭密度低,吸附能力不够;炭密度高,容易堵塞管道和筛网。理想的炭密度控制在15-25g/L。有条件的必须选带自动炭密度控制系统的,不然全靠人工经验操作,夜班的时候根本盯不住。
现在主流是空气提升和机械提升两种。空气提升简单方便、故障率低,但需要配备稳定的压缩空气系统。机械提升相对能耗低,但磨损件多。我建议选空气提升,运维省心。
尾矿提金的矿浆中,氰化物、碱和各种盐类含量都不低,腐蚀性较强。槽体材质至少是Q345R碳钢,内壁做玻璃钢防腐或橡胶衬里,不然用不了两年就锈穿了。
以前一提国产设备,不少老铁皱着眉直摇头。这几年大变样了!国产炭浆设备在搅拌效率、碳循环均匀度、智能控制这几个方面进步飞速。
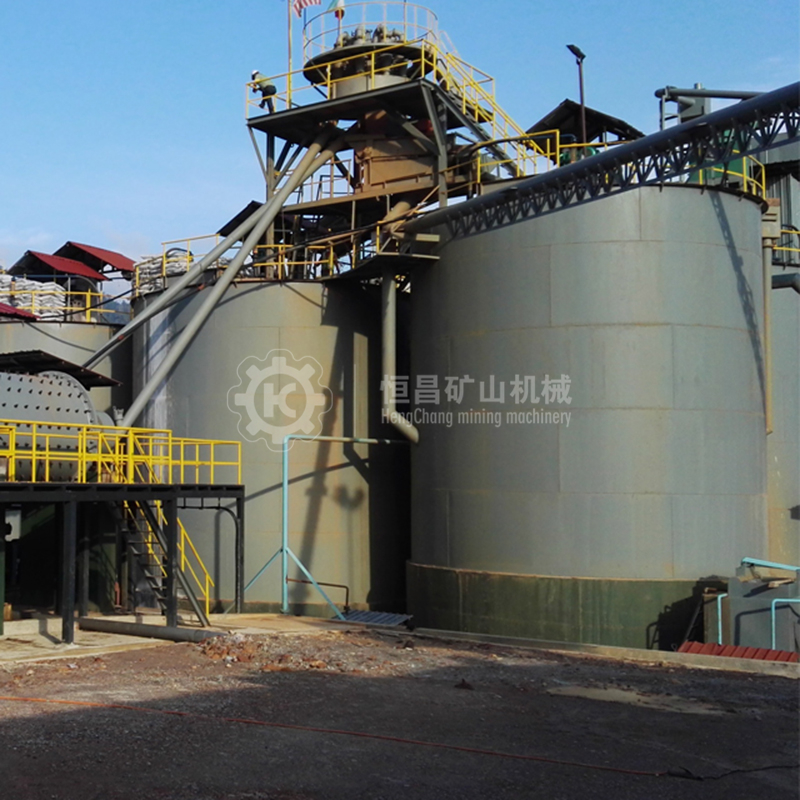
拿江西恒昌矿山机械设备来说,他们这几年在国内做了不少尾矿提金项目,设备配置和工艺配套方面经验丰富。他们的搅拌槽采用CFD流体仿真优化设计,槽底不易积矿,碳耗能比同类设备省15%左右。
但说句公道话,再好设备也要配好工艺。他们给客户做方案时,都会先做矿石可浸性试验,根据试验结果调整设备参数,而不是一台设备走天下。
帮老铁们算笔账。假设你尾矿处理量500吨/天,品位1.0g/t,回收率做到75%,每天能回收375克金,按金价380元/克算,一天产值14万出头。减去药剂费、电费、人工、设备折旧,日净利能做到8-10万。设备投资600-800万的话,一年半左右回本,后期就是纯赚。
当然,前提是矿样试验合格、设备选型合理、操作管理到位。
选炭浆回收设备,记住十六字方针:先做试验,再定方案;看重品质,别贪便宜;装机调试,全程跟进;运行维护,勤看数据。
别迷信所谓进口设备就一定好,也别一棍子打死国产。重点看厂家有没有尾矿提金的实际项目案例,设备设计是否针对你的矿石特性做过优化。
江西恒昌矿山机械设备这几年在尾矿提金领域积累了不错的实战经验,尤其是他们那套多级串联炭浆吸附系统,回收率稳定、碳耗低,在国内外多个尾矿项目上有过验证。如果你正在考察设备,不妨多做对比、实地考察。
尾矿提金不是投机,是实打实的技术活。设备选对了,你就是点石成金;选错了,就是花钱买教训。 有想法搞尾矿提金的老铁,欢迎评论区交流,咱们互相取取经!



 English