2026选矿实操:日处理100吨炭浆设备选型避坑指南
更新时间:2026-08-24
“老张,你那套日处理100吨的炭浆线,最近回收率咋样?”
“哎,别提了!当初图便宜,吸附槽搅拌机选小了,现在矿浆翻花,活性炭磨损严重,一个月光补炭就多花两万!”
这是上个月在新疆一个矿区,我和一位选厂老板的真实对话。说实话,干选矿这行二十多年,类似的情况见太多了。日处理100吨这个规模,看着不大,但设备选型要是踩了坑,钱花了,指标上不去,那才叫真窝火。
今天咱们就唠点实在的,聊聊2026年搞一套日处理100吨炭浆厂,怎么选型才能少走弯路。全文没废话,全是干货,想少交学费的,建议收藏慢慢看。
很多新手一上来就问:“100吨炭浆设备全套多少钱?”其实,在谈价格之前,你得先弄明白你的矿石是啥性格。
日处理100吨的规模,通常适用金矿、银矿,或者部分含金尾矿再回收。但同样是金矿,氧化矿和原生矿的处理方案完全不同。氧化矿泥化严重,需要预洗脱泥;原生矿硬度高,磨矿成本吓人,破碎段设计不合理,后面浸出槽就是摆设。
恒昌矿山机械的工程师一直强调一个观点:设备选型不是选“最大最贵”,而是选“最匹配”。给矿石做一次完整的选矿试验,比啥都强。省了试验费,后面可能赔上十倍的维修钱。
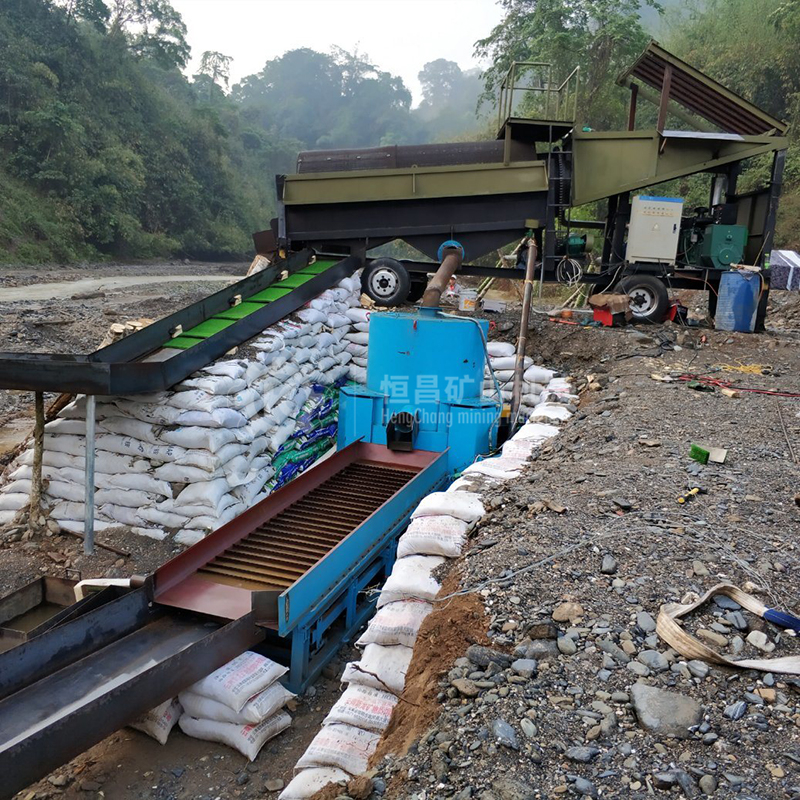
别嫌啰嗦,咱们把这套系统拆开揉碎了看。一套标准的百吨级炭浆厂,主要由这几大块组成:破碎筛分系统、磨矿分级系统、浸出吸附系统、炭解吸电解系统、尾矿处理系统。
100吨/日处理量,通常按原矿品位和磨矿细度要求,破碎段一般走“颚破+圆锥破”或“颚破+反击破”两段开路流程。给矿粒度控制在12mm以下,这是球磨机效率和钢球消耗的“生死线”。
避坑建议:很多小厂为了省钱,用一台小颚破硬扛,结果矿石稍硬就“卡壳”,一天得停三回机。我们见过河北某个选厂,换了恒昌的PE-400×600颚破后,处理量从之前的8吨/小时提到了15吨/小时,电耗还降了一截。这就是匹配度的问题。
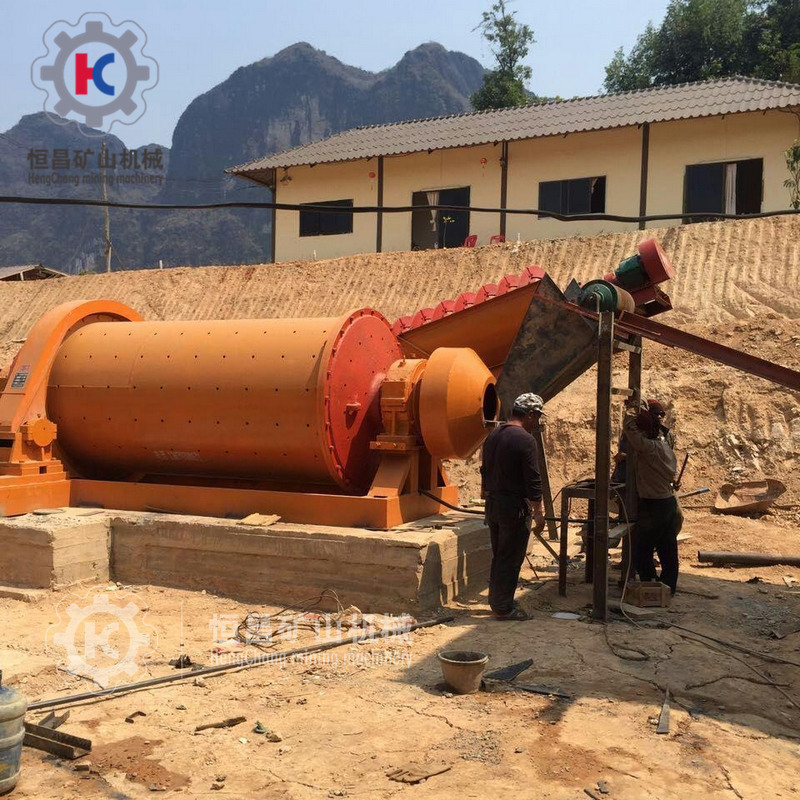
日处理100吨,一般选MQG1535型格子型球磨机,配FG-12或FG-15高堰式螺旋分级机,形成闭路磨矿。磨矿细度控制在-200目占85%~90%,这是炭浆法提金的最佳细度区间,太粗金解离不够,太细泥化会“劫金”。
注意:近年来有些厂子尝试用水力旋流器替代螺旋分级机,效率是高了,但对于矿浆浓度波动大的小规模选厂,旋流器容易“跑粗”。稳妥起见,百吨级选厂用螺旋分级机更皮实耐用。
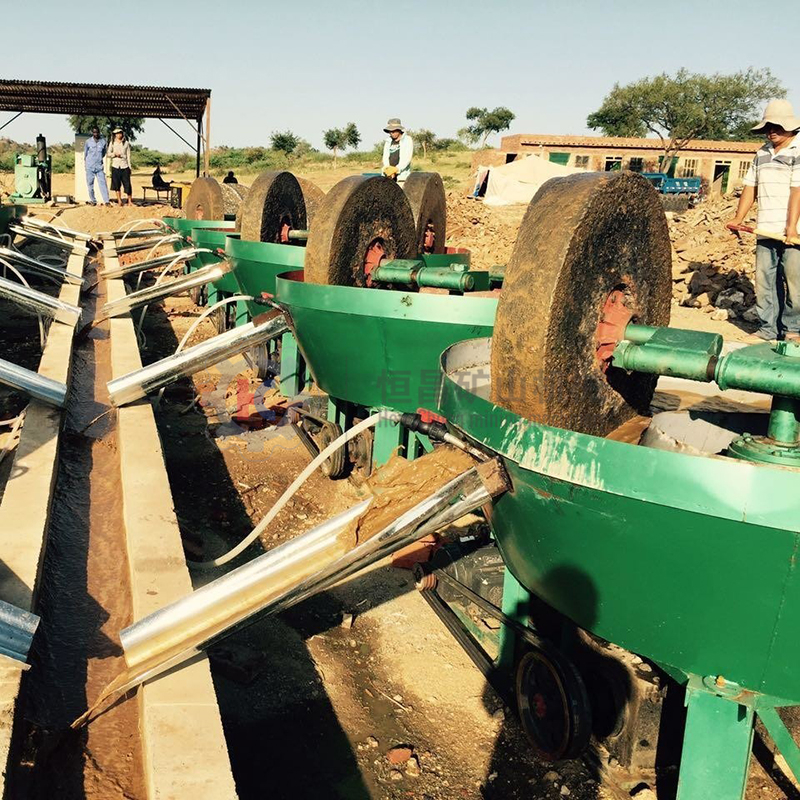
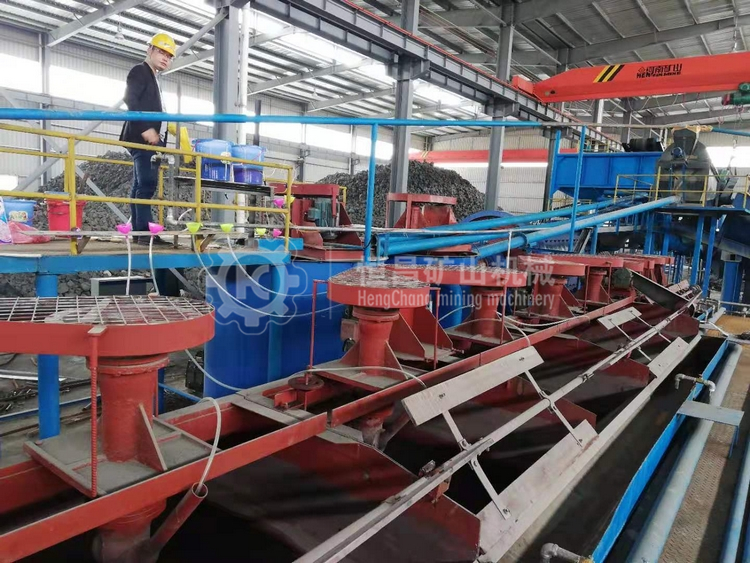
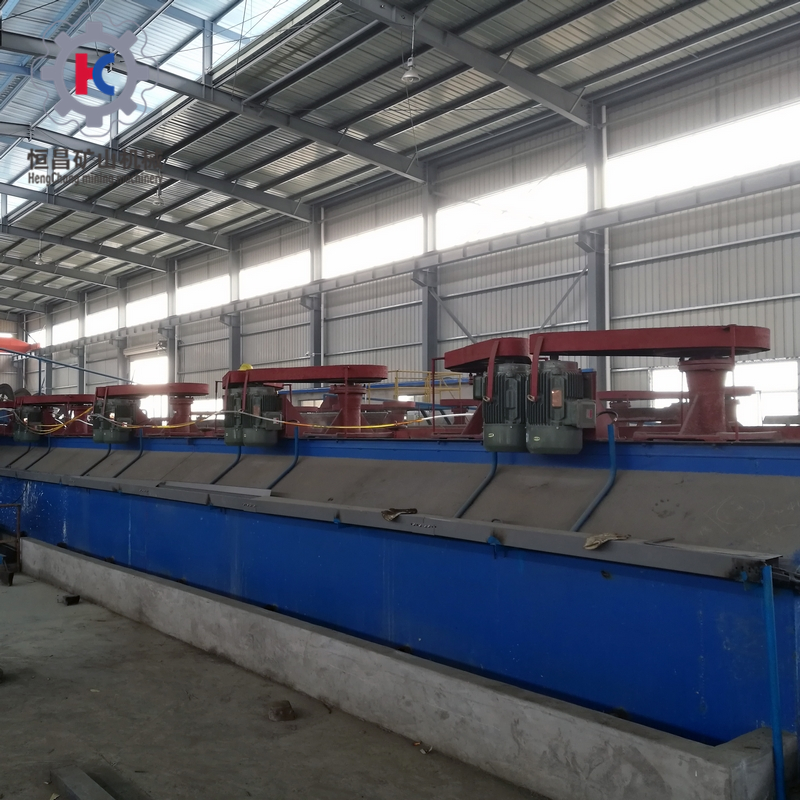
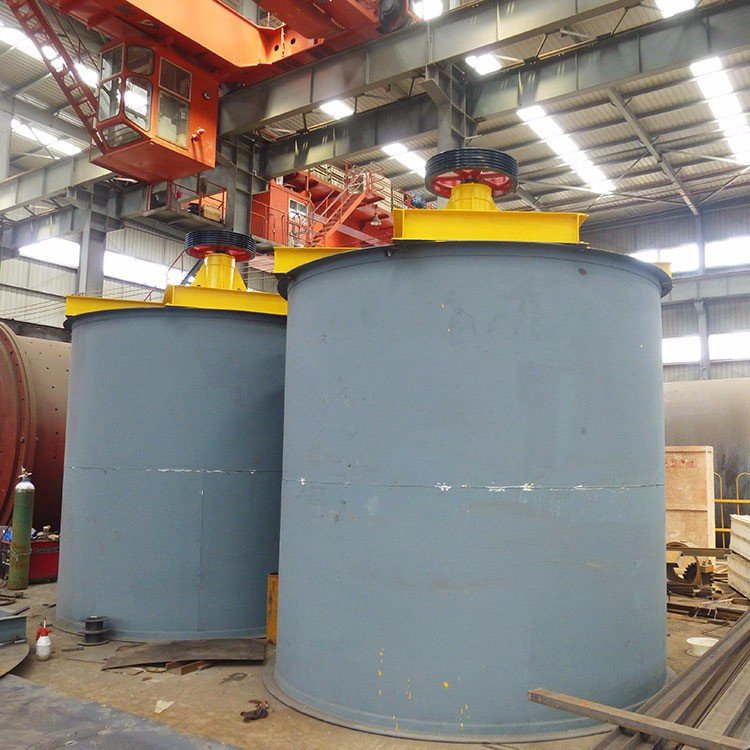
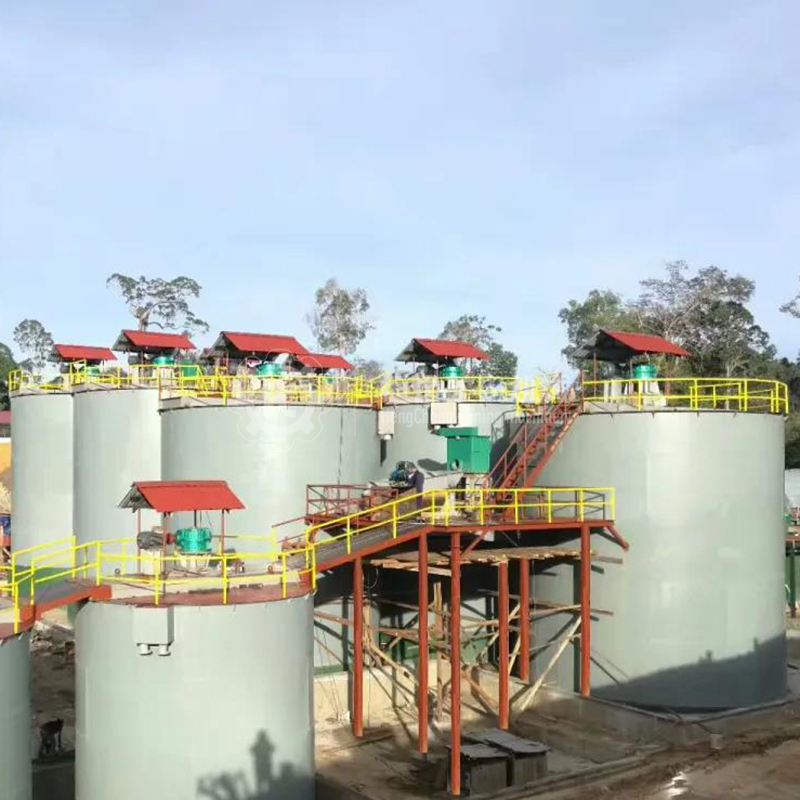
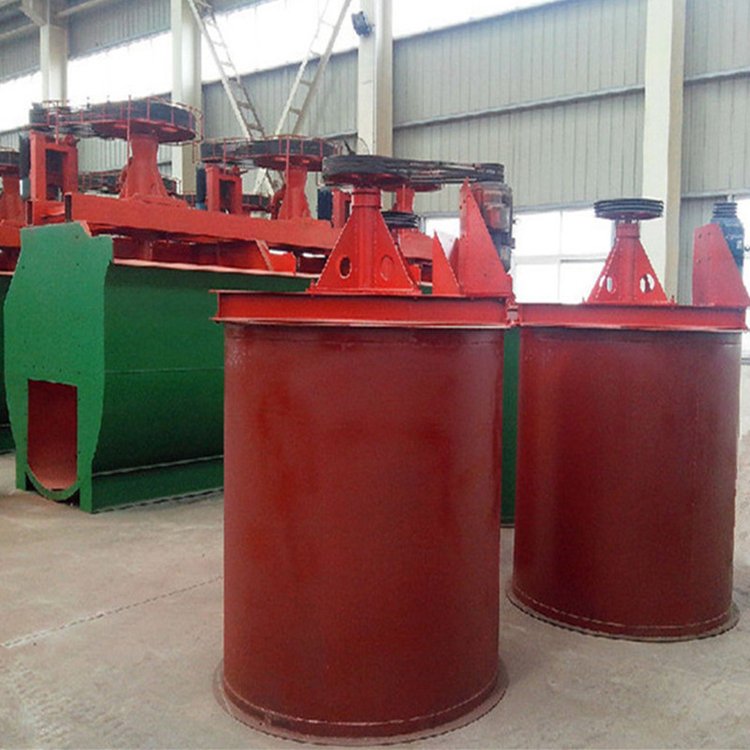
这一部分是设备选型的重中之重。日处理100吨矿浆,按矿浆液固比1:1算,矿浆流量约等于4~5m³/h。为了提高浸出率,一般配6~8个双叶轮机械搅拌浸出槽,单个有效容积15~20m³,总容积控制在120~150m³。每个槽内装活性炭,采用“逆流吸附、炭浆提升”工艺。
国内成功案例:山东烟台某金矿,原使用老旧轴流式搅拌槽,细粒级金回收率一直卡在86%上不去。2024年技改时更换了恒昌矿机的CJ型浸出槽(优化叶轮角度),吸附率提了两个百分点。虽然只是2%,但一年下来多出来的黄金,按现在金价算,多赚了三四百万。
国外应用场景:在非洲苏丹,那边矿石硅含量高、硬度大,当地很多中资选矿企业采用的是恒昌的耐磨型浸出槽,衬板加厚、叶轮表面喷焊碳化钨,使用周期提升了将近一倍。苏丹客户反馈说,以前一年换两套叶轮,现在两年半换一套,省下来的停机时间就是利润。
避坑建议:浸出槽搅拌千万别选那种“能转就行”的廉价设备。叶片形状、角度、线速度都直接影响炭的磨损率和金的浸出速度。线速度过高,炭碎成粉末,跑到尾矿里都是白花花的成本;线速度过低,矿砂沉槽,底部“死浆”析出,浸出率直接暴跌。
载金炭的解吸,现在主流是高温高压无氰解吸电解工艺。日处理100吨原矿规模的选厂,按载金炭量算,配一套Ø500×4000mm解吸电解设备绰绰有余。
实用案例:新疆伊犁某堆浸尾矿综合回收项目,初期用传统常压解吸,电解周期长、电耗高。后来换成恒昌矿机的无氰解吸设备,系统压力控制在0.4MPa,温度150℃左右,解吸时间从48小时缩短至12小时,电解银板纯度达到99.95%。老板说光省下的氰化钠和电费,一年就回本了。
现在干选厂,环保是头等大事。百吨级厂一般配压滤机或干排系统。不建议只修尾矿库,现在很多地方新批尾矿库极难。推荐选用板框压滤机(过滤面积150~200㎡) ,搭配浓密机,实现尾矿干堆。
提醒:别图便宜,搞那种老式“跑冒滴漏”的带式过滤机。环保查得这么严,一旦渗漏污染地下水,罚款比设备钱贵好几倍,真不是开玩笑。
别问我是怎么知道的,这些坑都是用真金白银填出来的。
一台球磨机便宜两万,但筒体衬板半年就磨损穿孔,换一套衬板加人工,轻松破三万元。买核心设备,认准材质和耐磨层厚度。像恒昌用的ZGMn13高锰钢衬板,虽然单机价格高一点,但寿命是普通铸铁件的三倍以上。
浸出槽搅拌电机,建议在每个槽匹配功率上预留15%的余量。矿石性质稍微变硬或浓度波动时,搅拌不会“丢转”。要知道,一旦搅拌停,沉槽事故处理起来能让人崩溃,清槽全靠人工进去挖,又累又危险。
100吨/日的系统,矿浆管道内流速一般在1.5~2.5m/s之间。经常转弯的部位,请用加厚耐磨弯头,最好内衬陶瓷。普通钢管三个月磨穿,跑浆一次,维修费用一件衣服都挡不住。
现在都2026年了,谁还在用纯手动操作?百吨级线建议配上PLC自动控制系统,至少做到矿浆液位自动调节、活性炭自动提升。一是省人力(少请两个操作工,一年省十几万),二是减少人为误操作导致的指标波动。
设备停一天,损失的是几万块产出。选设备商,一定要实地考察其备件库存和售后网点覆盖范围。江西恒昌矿山机械设备在国内外主要矿区都设有服务网点,像非洲、中亚、东南亚都有常驻服务工程师,这在同行里算是有口皆碑的。
国内·河南灵宝:某矿业公司采用恒昌100吨/日炭浆成套设备,原矿品位3.2g/t,通过优化磨矿细度至-200目占92%,浸出率稳定在96.5%,尾矿品位降到0.15g/t以下。该厂负责人提到一个细节:恒昌的技术人员调试时,将活性炭密度控制在12g/L左右,比传统习惯低了3g/L,但贫液品位并未上升。这就是专业度带来的效益。
国外·印尼某矿区:日处理100吨含砷金精矿,属于难处理矿石。恒昌给设计了细磨+强氧化预处理段,配合高功率浸出槽,回收率从最初的72%拉升到85%。印尼客户对比过三家中国设备供应商,最后选恒昌不是因为价格最低,而是因为给矿粒度-0.074mm含量达到了98%,这为后续浸出提供了最佳物理条件。
国外·西非加纳:当地人工成本低,但电力紧张。设备配置上,恒昌推荐了大惯性飞轮设计的破碎机,配合变频驱动的搅拌电机,有效平抑了电网波动。实际生产中,磨矿段吨电耗比当地同行低了近18%。
写到最后,还是那句老话:日处理100吨炭浆厂的设备选型,核心是“矿石性质匹配”和“运行成本可控” 。不要盲目追求大产能,也不要图便宜降配置。
多花点时间做选矿试验,多听几个设备厂家的方案对比,再到现场考察同规模选厂的真实运行数据。选型选对了,开机顺畅、指标稳定,那就是每天在印钞;选错了,修修补补、指标波动,那是每天都在烧钱。
如果你正在筹备百吨级炭浆项目,不妨把咱们这套避坑清单拿出来逐条对照。如果需要更具体的设备配置方案,可以直接联系江西恒昌矿山机械设备的技术团队,他们在金矿、银矿、铜矿等炭浆工艺有数百套实战案例,能给出一手数据作为参考。
希望各位矿老板们,2026年都能顺利投产、稳产高产!咱们下期再聊其他选矿设备的话题,觉得有用的话,欢迎转发给身边搞选矿的朋友。



 English