2026年离心机转鼓磨损快?选对耐磨材质多赚三年
更新时间:2026-08-18
“设备又罢工了?”
很多选厂老板看着刚换下来、磨得透亮的离心机转鼓,心里都在滴血。换个转鼓总成,少则几万,多则十几万,关键是耽误生产,跑掉的都是利润。到了2026年,矿石品位越来越低,磨矿粒度越来越细,对离心机的磨损考验更是上了一层楼。转鼓磨损快,真的是行业通病,但您知道吗?很多时候,问题出在“材质没选对”。
今天,咱们就掰开揉碎了聊聊,离心机转鼓磨损的真正原因,以及怎么通过选对耐磨材质,让设备寿命直接拉长三年!
很多朋友以为转鼓磨损就是“磨薄了”,其实里面的门道多着呢。主要分三种情况:
第一种:磨粒磨损。 这是最常见的老大难。矿浆里的石英、长石这些硬质颗粒,就像砂纸一样,高速旋转下不断刮擦转鼓内壁。尤其在锥段和排矿口,冲刷痕迹一道一道的,像犁过的地。
第二种:冲刷磨损(气蚀+冲蚀)。 当矿浆浓度高、流速快时,液体里会产生微小的气泡,破裂瞬间产生高压,能把金属表面“啄”出一个个小坑。时间长了,转鼓内壁就变得坑坑洼洼,离心效果大打折扣。
第三种:腐蚀磨损。 很多矿浆带酸性或者含有氯离子,与金属表面发生电化学反应,生成疏松的氧化层,然后被矿砂一抹就掉,这叫“腐蚀加速磨损”,往往比单纯的磨粒磨损更凶狠。
划重点: 如果是2025年之前的老设备,转鼓材质大多是普通高锰钢或者Q345碳钢。对付低硬度矿石还行,一旦遇上高硅矿石或者加大处理量,磨损速度就指数级上升,半年就得换一次,谁也扛不住。
咱们选型时,采购老手都会问一句:“转鼓是什么材质的?”这不是随便问问,这直接决定了设备的生死寿命。
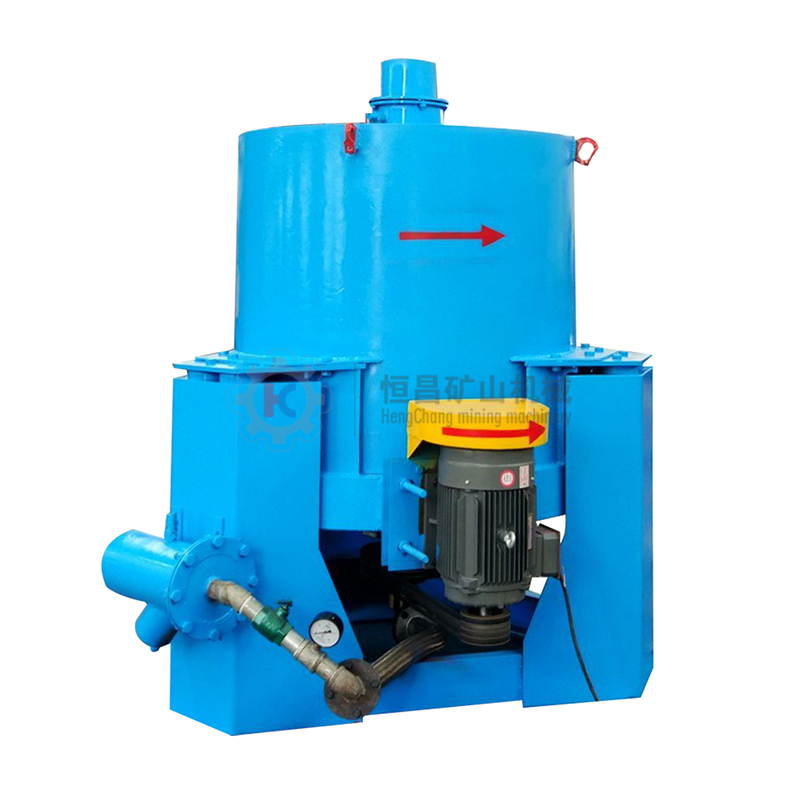
这几年,江西本地的一些实力大厂,比如江西恒昌矿山机械设备,在转鼓材质上做了很大的技术升级。目前主流的高端选择是高铬合金复合材质和双金属复合堆焊层。
高铬合金(Cr>20%):硬度能达到HRC58以上,碳化物呈六角形分布,就像在金属里镶嵌了无数把微型“金刚石刀”,抗磨粒磨损能力是普通锰钢的3-5倍。
双金属复合技术:转鼓基体用韧性好的低碳合金钢,保证强度和抗冲击能力,而内壁工作层用高铬耐磨层,厚度控制在8-15mm。磨穿了可以重新堆焊修复,转鼓本体不用换,综合成本大大降低。
江西恒昌机械在这个领域做得就比较扎实,他们出产的离心机转鼓,标配就是这种复合材质,并且做了整体热处理消除内应力,杜绝了使用中开裂的风险。
光说不练假把式,咱们看几个真实战场上的表现。
该矿主要处理含硫铅锌矿,矿浆PH值偏酸性,之前用的进口某品牌离心机,转鼓采用的是普通不锈钢复合板,寿命仅8个月,而且每次检修都要停机3天。2024年底换成江西恒昌的复合耐磨转鼓后,至今已连续运行18个月,拆机检查磨损量只有原来的四分之一。按他们设备科长的话说:“这三年内基本不用再为转鼓发愁了。”
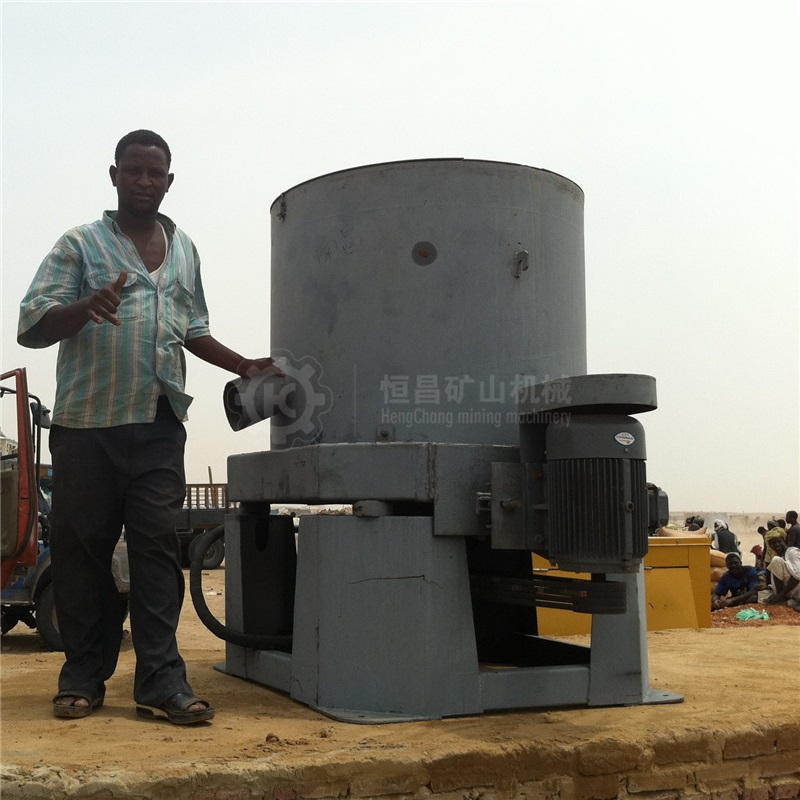
国外矿山对设备寿命要求更苛刻。这家南非客户之前使用德国某品牌设备,转鼓寿命平均14个月。后来试用国内某厂家的高铬合金转鼓,初始他们还有疑虑,结果实际运行了22个月才进行第一次更换,维护成本直降40%。该矿山的技术总监在年度总结里特意提到:“中国制造的耐磨技术已经完全不输欧洲标准。”
钨矿硬度极高,属于最伤设备的矿种之一。该矿之前用普通高锰钢转鼓,6个月就磨损超限,导致离心机振动大、回收率下降。后来在江西恒昌矿山机械设备的推荐下,更换了镶铸陶瓷块的复合转鼓,陶瓷块硬度高达HV1200以上,堪称“金属陶瓷装甲”。目前已经用了27个月,转鼓内壁依然光滑如新,预计还能再战一年没问题。
材质是基础,但日常的“养生”同样重要。设备和汽车一样,七分靠养。
给料粒度和浓度:进料前一定要检查渣浆泵是否稳定。如果矿浆忽大忽小,会对转鼓产生周期性冲击载荷,加速疲劳磨损。建议保持给料浓度在25%-35%之间,别超过45%。
定期“体检”:建议每个月用超声波测厚仪检查一次转鼓壁厚,重点关注排矿口和螺旋叶片根部。发现壁厚减少超过30%,就要计划堆焊修复,不要等磨穿了才动手。
加装耐磨衬里:如果现场条件允许,可以在转鼓内壁加装可更换的橡胶或聚氨酯衬板。虽然成本增加了一点,但衬板磨损后直接换,比换转鼓本体省钱多了。对于高腐蚀性矿浆,这种方案尤其适用。
到了2026年,选矿行业的竞争早已从拼设备价格转向拼吨矿成本。离心机转鼓的耐磨材质,不只是买一个零件,而是买三年的生产时间。
简单算笔账:
普通转鼓寿命:8个月,两年内换3次,每次总成本(含停机损失)约8万,两年花24万。这笔账,聪明的老板都算得过来。
所以,如果您正面临转鼓磨损快的烦恼,或者准备上新的离心机设备,一定要认准江西恒昌矿山机械设备这类技术过硬、材质扎实、售后有保障的品牌。一次选对,让您多赚三年,这个投资,绝对值!
您在转鼓耐磨方面遇到过什么头疼问题吗?欢迎在评论区留言,咱们一起探讨!



 English