2026年锡矿尾矿布沟机选型避坑指南:3个关键参数老矿工必看
更新时间:2026-08-13
在矿上摸爬滚打的兄弟都清楚,尾矿处理这活儿,看着不起眼,干不好真要命。尤其咱们搞锡矿的,尾矿库布沟这道工序,直接关系到整个选矿流程能不能顺畅跑起来。
前两天一个云南的老客户打电话来诉苦,说去年贪便宜买的布沟机,现在三天两头卡死,尾矿排不出去,整个车间停摆检修,损失了小十万。这事儿一点都不夸张。布沟机这玩意儿,不像球磨机、浮选机那么显眼,但它就是选矿厂的“下水道”,堵了谁都难受。
今天咱就唠唠,2026年选锡矿尾矿布沟机,到底该看哪几个关键参数。不整那些虚头巴脑的理论,全是这些年跑矿山总结出来的实战经验。
很多老铁选布沟机,光看斗子大不大、马力足不足,往往忽略了最核心的“输送距离”和“扬程”参数。
咱们锡矿尾矿有个特点——比重高、颗粒粗、含泥量变化大。特别是重选之后的尾矿,里面还有不少中矿和粗颗粒,如果布沟机的扬程选小了,尾矿送到半路就“趴窝”了,管道堵塞那是家常便饭。
具体怎么看?
不要光看厂家宣传册上那个理论最大扬程,要看 “有效工况扬程” 。啥意思?就是在地形高差、管道弯头、摩擦阻力这些都算进去之后,设备实际能打多高。
江西恒昌的技术团队前年在广西一个锡矿做过一次改造,当时客户用的老式布沟机,扬程虚标严重,标称45米,实际到30米就上不去了。换了按工况重新选型的设备之后,输送距离从280米直接干到600多米,尾矿库的利用效率翻了一倍都不止。
避坑建议: 选型前,先把自己的尾矿输送线路图画清楚,有多少个弯头、总长多少米、高差多少米,这些数据拿给设备厂家,让人家给你算“有效工况”,而不是拍脑袋选型号。
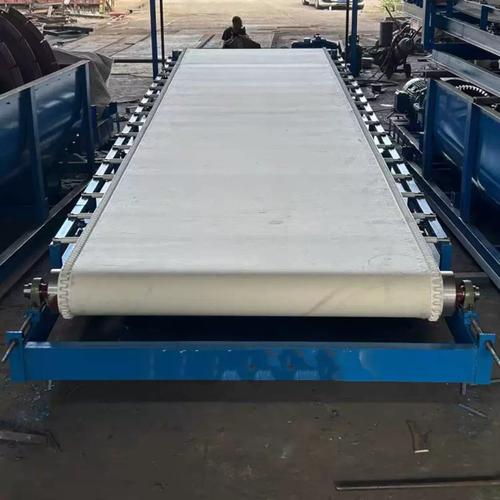
这是选型里面最容易打架的一个问题。
很多矿山的日处理量和实际波动情况差距很大。比如说,设计上一天处理2000吨原矿,但实际生产过程中,因为矿石硬度变化、球磨机效率波动,尾矿量可能在1500到2600吨之间来回跳。
如果你按均值选型,遇到矿石偏软的那几天,尾矿量上来了,布沟机就超负荷运转,电机过热、链条拉断,这都是真金白银的损失。
正确的姿势: 选型时按峰值处理量乘以1.15-1.25的安全系数来定机型,这个系数根据你矿山的波动情况灵活掌握。
国外的案例可以参考一下——澳大利亚那边有个锡矿联合选厂,他们的尾矿系统就是按峰值+20%的冗余量来配置设备的。投产8年了,布沟系统几乎没出过大故障,整体维护成本比同区域的其他矿山低了差不多三成。
有意思的是: 印尼邦加岛的一些中型锡矿,老板们算得精,他们会专门选那种“加高加厚”版的布沟机,宁可初期多花几万块,也要保证旺季的时候不掉链子。江西恒昌出口到印尼的机型,在邦加岛那边用了五六年了,客户评价一直很稳定。
这个坑,踩的人最多。
锡矿尾矿的磨蚀性,比铁矿、铅锌矿都要强。为啥?因为锡石本身硬度高,比重又大(6.8到7.0),在尾矿浆里面就像一把把“小刀片”,对设备的磨损非常厉害。
关键参数这里: 溜槽底板和出料口的耐磨层厚度、材质硬度。
有些厂家为了控制成本,用的普通16Mn钢板,厚度也就10毫米出头。这在别的矿种上也许能凑合,在锡矿上两三个月就磨穿了。
什么算合格的?
我推荐至少要达到以下标准:
耐磨底板厚度 ≥ 20mm江西恒昌给国内一家大型锡业集团做的尾矿系统,在磨耗最严重的区域加装了陶瓷复合衬板,使用寿命从原来的3个月延长到14个月以上。这个数据是实打实跑出来的,矿山设备科都有记录。
另外老外那边也有一个典型例子——玻利维亚的某个锡矿项目,他们早期用的是普通碳钢布沟机,一年换了三次底板,每次换板停机至少两天。后来换了高耐磨配置的设备之后,连续15个月没动过底板,综合算下来,节省的停机损失就够买半台新设备了。
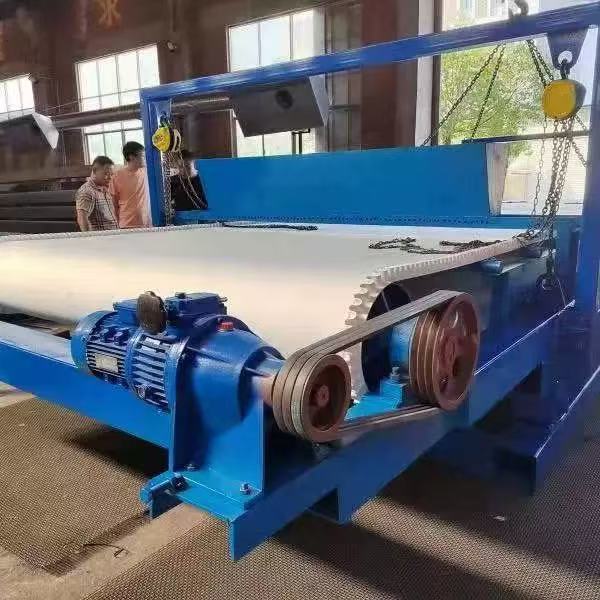
很多老铁看设备就看个外观看个参数表,其实有个细节特别重要——下料口的形状和角度。
锡矿尾矿黏性大,下料口如果设计不好,特别容易起拱堵料。好的布沟机下料口应该带有一定的倾角(一般不低于45°),内壁光滑,最好做一点防黏涂层处理。
咱江西恒昌这几年在设备出厂前,都会针对锡矿尾矿特点对下料口进行优化设计,这一点很多用过我们设备的老客户都有感受——“你们家的设备就是不容易堵料”,这话听着比啥宣传都有用。
搞矿山不容易,每一分钱都要花在刀刃上。布沟机看着不起眼,但它关系到整个尾矿系统的稳定运行。选错了,三天两头修设备、清堵料,工人都给你折腾跑光;选对了,三五年省心省力,产量和利润都稳稳当当的。
如果你正在为尾矿布沟机选型发愁,欢迎来江西恒昌矿山机械设备交流交流,咱们干了快三十年矿山设备了,啥样的矿没见过?有啥问题,咱们实打实给你分析,不整虚的。
关注江西恒昌,选型不迷路。咱们下期再聊!



 English