2026年离心机PLC自动控制攻略:操作工避坑提效必学要点
更新时间:2026-08-10
搞选矿的朋友都有这经历——睡得正香,电话响了。离心机又跳停了。跑到现场一看,不是跑偏就是滤布堵了,要么就是PLC程序莫名其妙“死机”了。老师傅叼着烟说:“这破设备,跟人一样,脾气大。”
但2026年了,离心机PLC自动控制已经不是新鲜事。问题在于,很多操作工还在用老经验硬扛新设备,结果就是——设备没坏,人先垮了。今天咱们就聊聊,PLC控制的离心机到底怎么玩,才能少踩坑、多出活。
先说个扎心的事实:PLC再好,也只是按程序执行指令。它不会判断矿浆浓度变了、滤布破了个洞、给料泵抽空了。这些都得靠传感器和操作工的眼睛配合。
常见的坑: 很多厂子买回PLC离心机,把所有参数设好就不管了。结果矿源一换,浓度从35%降到28%,PLC还在按老节奏跑。轻则跑料,重则振动超限,直接跳停。
正确做法: PLC的参数不是焊死的。给料浓度、进料流量、脱水时间、卸料周期,这些参数要根据实际工况定期调整。2026年的PLC大多带触摸屏,操作工完全可以自主修改参数,但前提是——你得理解每个参数是干啥的。
很多新手上来就按“启动”,结果离心机憋死了。PLC控制离心机,启动顺序是有讲究的:
先启动液压/润滑系统,确保轴承有油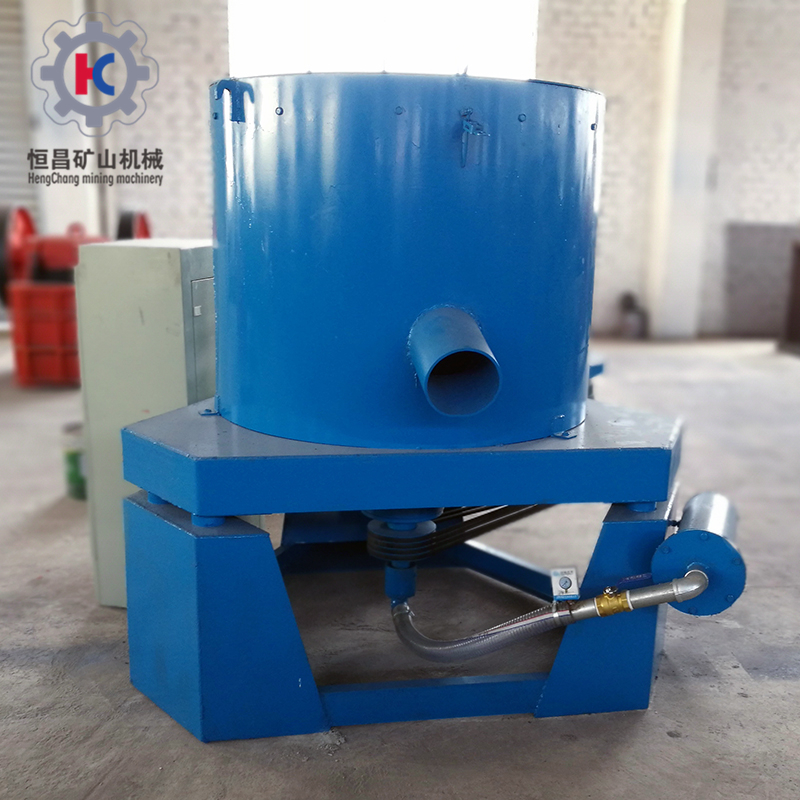
记住: 跳步启动,就是给自己挖坑。遇到过不止一次,操作工为了赶时间,直接按自动启动,结果主电机转了,润滑还没建立,轴承干磨——大修一次好几万。
PLC能控制给料阀开度,但控制不了矿浆浓度。浓度高了,料层太厚,脱水不彻底;浓度低了,料层太薄,滤布浪费。
实战经验: 江西某铜矿选厂,之前一直按固定给料量跑,PLC参数没调过。后来矿体变化,原矿品位下降,给料浓度从30%掉到22%。结果离心机脱水效果直线下降,滤饼含水率从12%飙升到18%。最后技术员把PLC给料参数从“定时恒量”改成“根据浓度反馈动态调节”,问题才解决。多说一句,他们用的正是江西恒昌矿山机械的设备,售后工程师上门调的参。
2026年的PLC系统,振动传感器是标配。但很多操作工把它当成“摆设”——只要不报警,就不管。
避坑妙招: 每天交班时,看一次振动趋势曲线。如果发现振幅在缓慢上升,哪怕没到报警值,也要提前安排检查。等PLC报警了,往往已经晚了——筛篮可能已经变形,主轴承可能已经磨损。
云南某磷矿选厂,就是因为操作工每天记录振动趋势,提前发现筛篮裂缝,及时更换,避免了一场大事故。停机4小时花了几万块备件费,但要是等筛篮碎了打坏主电机,损失至少翻十倍。
PLC控制的自动冲洗,不是摆设。但有些操作工觉得“冲洗太频繁,浪费水”,就偷偷把冲洗周期调长。
大错特错! 滤布堵了,脱水效率直线下降,能耗反而上升。PLC的冲洗程序是有依据的——它根据压差、滤饼含水率来判断冲洗时机。你手动改长周期,等于蒙着眼睛开车。
湖南某钨矿选厂,原来滤布寿命只有2个月,换了离心机厂家(也是江西恒昌的),维修师傅建议把冲洗周期从15分钟调到8分钟。刚开始操作工觉得“太浪费”,结果跑了3个月发现,滤布寿命延长到3个半月,电耗还降了8%。算总账,省多了。
PLC报警了,很多操作工第一反应是——复位,重新启动。这是最危险的操作习惯。
2026年实操指南: 报警后,先看报警内容,再查历史趋势,找到根本原因。是振动超限?还是电流异常?还是滤液浑浊度超标?原因不同,处理方式天差地别。
振动超限 → 可能是跑料、筛篮坏、地脚松动记住一句话: 报警是PLC在喊“救命”,不是喊“上班”。
智利北部某大型铜矿,2024年完成离心机PLC控制系统升级。原来每天需要6名操作工三班倒盯着设备,现在只需1名中控员远程监控。PLC配合在线浓度计、流量计、振动传感器,实现全自动调节给料量、脱水时间和卸料周期。
效果: 处理量提升15%,滤饼含水率稳定在10%±1%,设备故障率下降40%。最关键的是——没再发生过因操作失误导致的设备损坏。

他们的核心逻辑是:PLC不是替代人,而是把人的经验转成程序。把优秀操作工的调节经验写成“专家逻辑”嵌入PLC,让新操作工也能按最优参数运行。
江西宜春某锂云母选矿厂,用的是江西恒昌矿山机械生产的LW系列卧式螺旋离心机配套PLC系统。他们在2025年做了一次大胆尝试——
做法: 技术员把PLC的数据接口打开,接入了选厂的MES系统。PLC每5秒上传一次给料浓度、转速差、扭矩、滤饼含水率等关键数据。MES系统通过简单的回归分析,找到当前矿源下的最优点位。
效果: 以3个月为周期对比,锂回收率提升1.8个百分点,这相当于每个月多了几十吨精矿。更直观的是——PLC的报警次数从每月12次降到4次,故障停机时间从每月6小时降到1.5小时。
澳洲西部的铁矿选厂,2026年试点离心机PLC的预测性维护功能。简单说,就是PLC不只是报警,还会记录振动频谱、轴承温度变化率、电机电流波动趋势。系统通过算法判断“轴承还有200小时寿命”,而不是等它坏了再换。
数据说话: 备件采购成本下降了25%,非计划停机减少60%。更重要的是,维修工从“救火队员”变成了“保健医生”,工作轻松多了,设备寿命也长了。
2026年,离心机PLC控制已经普及到县级选厂。操作工的技能要求变了——
| 旧技能 | 新技能 |
|---|---|
| 手动调节给料阀 | 看懂给料曲线 |
| 靠耳朵听设备异响 | 看振动频谱图 |
| 停机后拆开检查 | 根据历史趋势预判故障 |
| 凭经验定参数 | 理解PID调节原理 |
说白了,操作工要变成“懂工艺的数据员”。这不是难为人,而是让你工作更轻松、更有价值——不再天天和矿浆打交道,而是和屏幕上的曲线“聊聊天”。
别把PLC当傻瓜相机——它需要你定期“校准”,也就是根据实际工况调参数。每换一批矿源,抽时间重新验证给料浓度、转速差、脱水时间是否匹配。
报警是免费的“设备医生”——别急着复位,先花2分钟看看报警内容和趋势曲线。大多数故障,提前处理只需要花几百块的小零件,拖到最后就是几万块的大维修。
选设备看售后,不只看参数——PLC系统再先进,供应商服务跟不上,出了问题厂家推三阻四,一样白搭。江西恒昌矿山机械设备在国内矿山行业算口碑老牌子,他们有工程师驻点服务,技术指导也比较实在,用的PLC系统和传感器都配套稳定,对中型选厂来说是个省心的选项。
最后说句掏心窝子的话: 设备是死的,人是活的。PLC自动控制再牛,也离不开操作工的“责任心+方法”。希望这篇攻略能帮你在2026年少踩几个坑,多拿几个月度产量奖。有问题评论区留言,咱们下期聊“离心机跑料的7个隐藏原因”。



 English