2026年多金属矿精选离心机选型避坑指南:这3个参数直接影响回收率
更新时间:2026-08-09
老铁们,搞矿的都懂,多金属矿回收,难就难在“精”这个字上。有时候重选段流程跑得哗哗的,可一到精选环节,回收率就是上不去,指标难看,老板脸色更难看。
这时候,很多人第一反应是“药方不对”、“磨矿粒度不够细”。但说实话,很多选厂的问题,恰恰出在那台不起眼的精选离心机上——型号没选对,参数没吃透,再好的矿也给你“甩”丢了。
今天咱们不聊虚的,就掰扯掰扯2026年选型最该盯紧的3个参数。你要是把这仨搞明白了,不敢说回收率翻倍,至少能帮你少走一年弯路。
离心机选型,很多人上来就问“转速多少”,其实转速只是表象,真正起作用的是离心加速度,也就是我们常说的G值。
这里头的门道在于:多金属矿往往涉及不同比重的矿物。比如锡石比重7.0左右,而伴生的硫化矿可能只有4.5-5.5。如果你选了一台高G值设备(比如超过150G),比重小的矿物还没沉降到位就被甩出去了,细粒有用矿物直接跑尾。
我见过一个西南地区的锡多金属矿,前期选型追求高转速,结果锡回收率不到45%,换了匹配G值在80-120之间的设备后,回收率直接提到62%以上。差距就是这么直观。
避坑建议: 选型前务必拿到矿样做小型离心选矿试验,搞清楚你的目标矿物比重区间,再来定G值范围。别听厂家吹“越高越好”,那是外行话。
很多老铁选离心机,光盯着设备本身,却忽略了上游来的矿浆条件。这里头有个经典误区:给矿浓度越高越好,觉得处理量大、省水。
但实际上,多金属矿精选阶段,给矿浓度过高,矿浆粘度大,颗粒在离心力场里的沉降速度会明显下降,分层效果大打折扣。你看着处理量上去了,回收率却悄悄掉下来了。
以江西某铜钨多金属矿为例,之前给矿浓度控制在35%左右时,钨精矿回收率在68%。后来为了提产,把浓度提到48%,结果钨回收率直接跌到53%,光这一项,一年损失两百万不止。后来加了回水稀释装置,把浓度稳定在38%~42%之间,再加上给矿粒度控制在-0.074mm占65%±5% ,回收率才慢慢回到64%。
避坑建议: 别把离心机当成“万能桶”,进料前必须配套浓度计和粒度监测。你连“吃进去的东西”都搞不清楚,怎么指望它给你“拉出金疙瘩”?
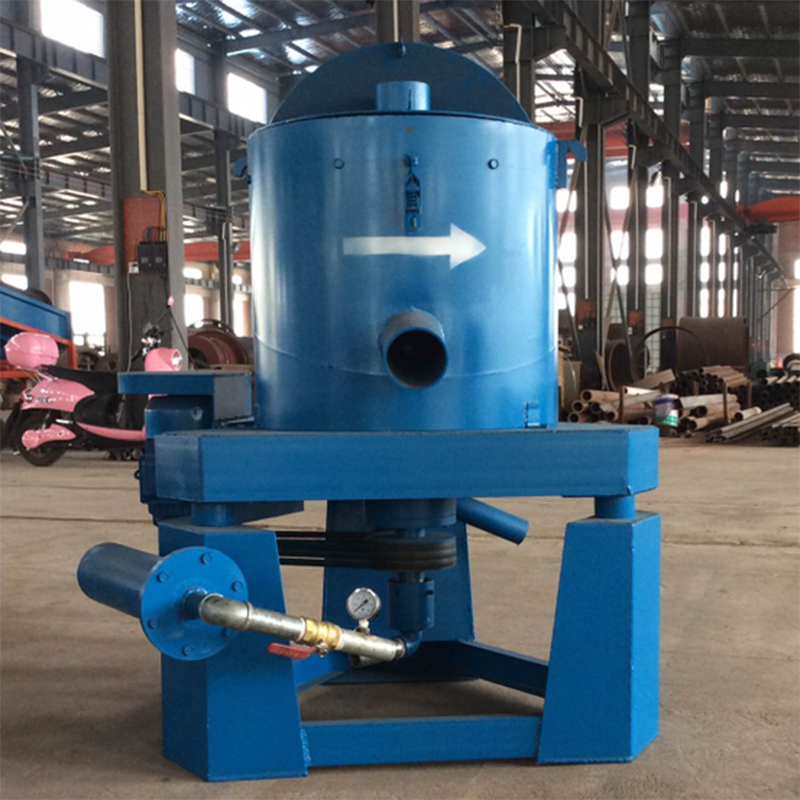
离心机选型表上,转鼓锥角和冲洗水压这两个参数,看起来不起眼,但恰恰是决定精矿品位与回收率平衡的关键。

转鼓锥角决定了矿粒在鼓壁上的停留时间分布。锥角过小,物料滑动慢,回收率好但品位容易偏低;锥角过大,滑动太快,细粒矿物来不及沉降就被冲走。
2025年底我去过一个湖南的多金属矿企,他们处理的是铅锌伴生萤石矿,之前用的离心机锥角偏大,萤石精矿品位倒是到了90%,但回收率可怜巴巴只有36%。后来换成中等锥角的设备(约35°~40°),并优化了反冲洗水压(从0.15MPa调整到0.08MPa),品位略有下降(88%左右),但回收率直接提到了51%,综合效益反而翻了近一番。
避坑建议: 选型时不能只看“最大处理量”,一定要根据自己的产品定位——是要高品位还是高回收率,去匹配转鼓参数。兼顾这两头的设备,才值得下手。
说句实在的,国内做精选离心机的厂家不少,但能把这仨参数吃透并给客户做定制化匹配的,确实不多。我在几个项目现场见过江西恒昌矿山机械设备的离心机,他们不光设备参数可调范围宽,关键是有自己的矿物分析实验室,下单前会先做矿样测试,再给推荐方案。这种做法,在咱们矿圈里还真不多见。
拿广东一个铅锌银多金属矿来说,刚开始用的是别家设备,银回收率卡在60%上下,怎么调都上不去。后来恒昌的技术团队去现场看了三天,把给矿浓度和转鼓锥角做了重新匹配,没换设备,只是调整了内部参数和配套管道,银回收率就干到了68%以上。这就是懂行与不懂行的差别。
顺便提一嘴: 恒昌的设备在国内外多个钨锡矿、钽铌矿、砂金矿项目里都有落地案例,尤其是他们对细粒级(-0.037mm)回收这块,确实有自己的独门绝技。你要是正被细粒回收难题卡脖子,可以去找他们聊聊,比自己闭门造车强得多。
2026年了,矿越开越贫,细粒级占比越来越高,离心机在精选段的作用会越来越关键。你要是还停留在“转速高=设备好”的老思路上,那吃亏的只能是自己。
记住这三句话:
G值匹配矿物比重,不是越大越好搞选矿,没有万能设备,只有合适设备。多花点时间把参数搞明白,比什么广告都管用。下一期咱们聊聊精选离心机的日常维护那些事儿,老规矩,点个关注不迷路,咱们下期见!



 English